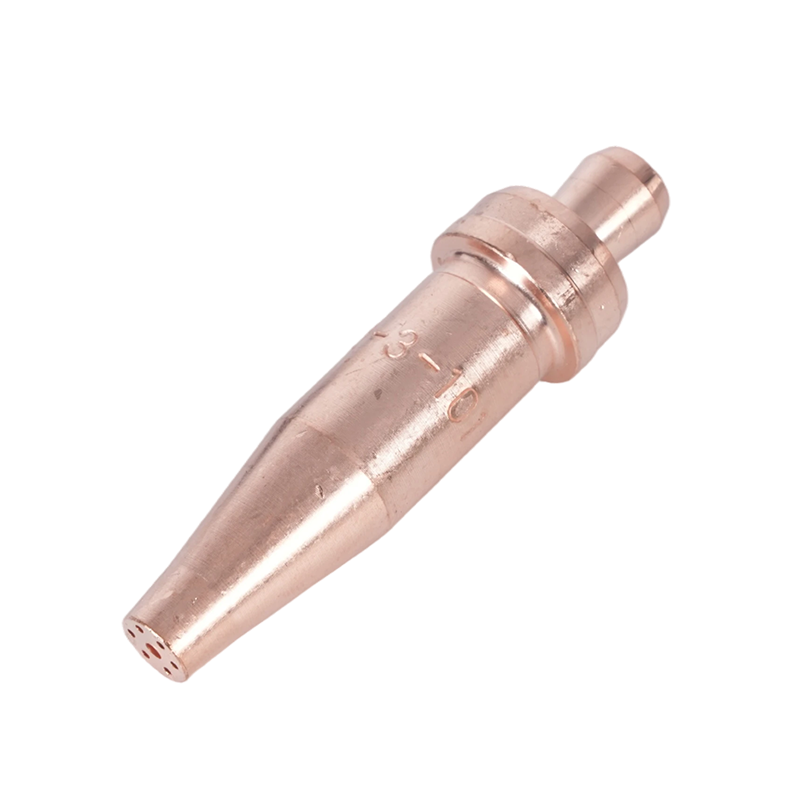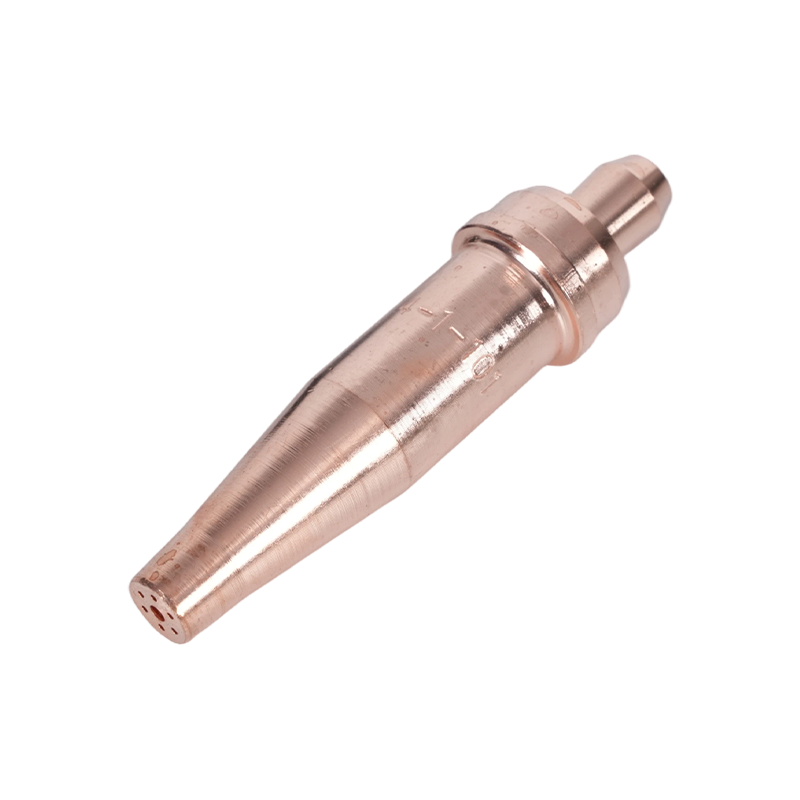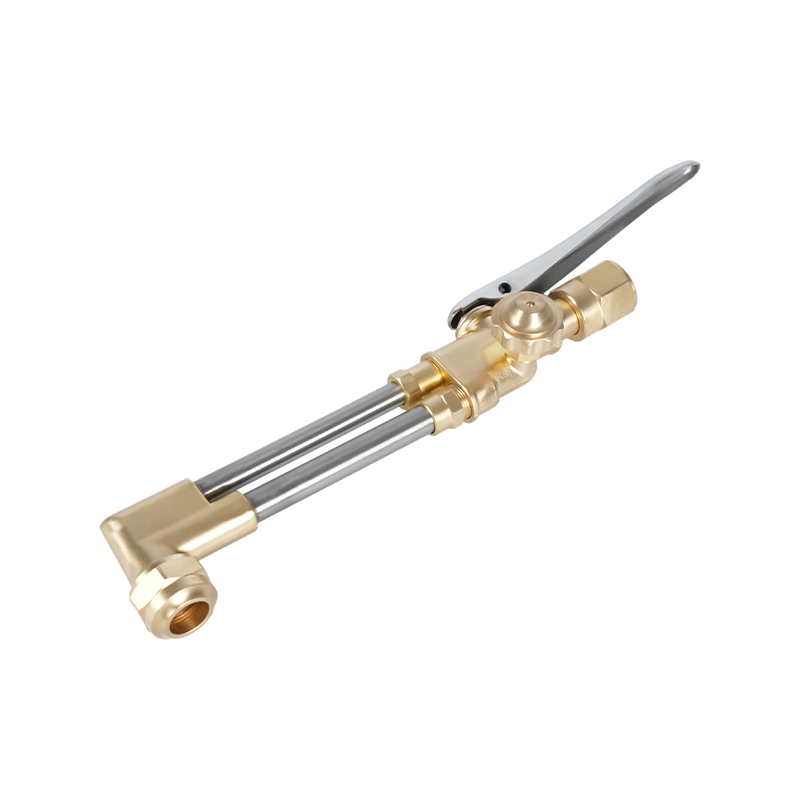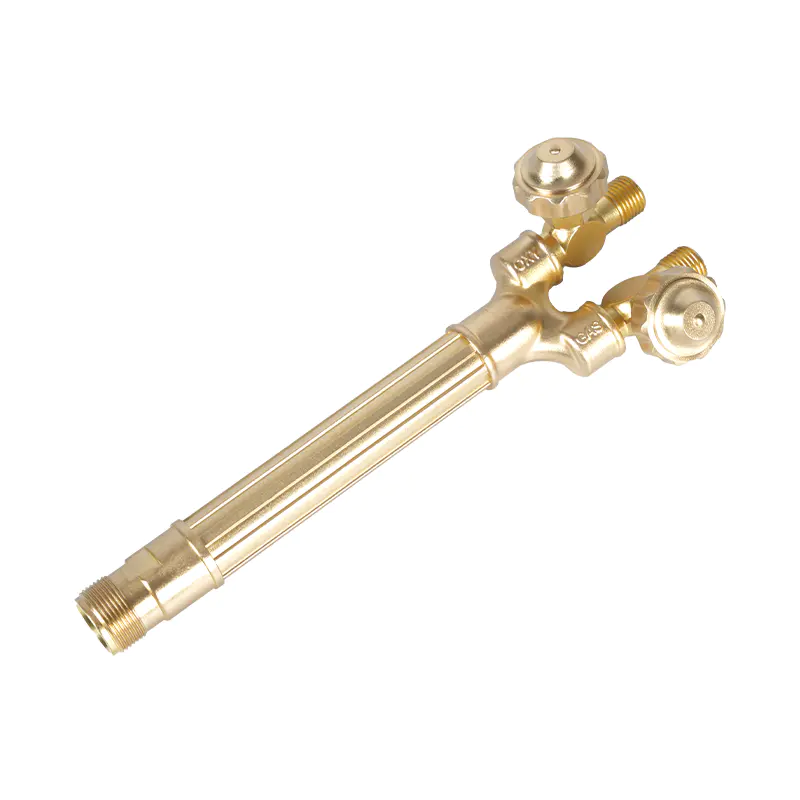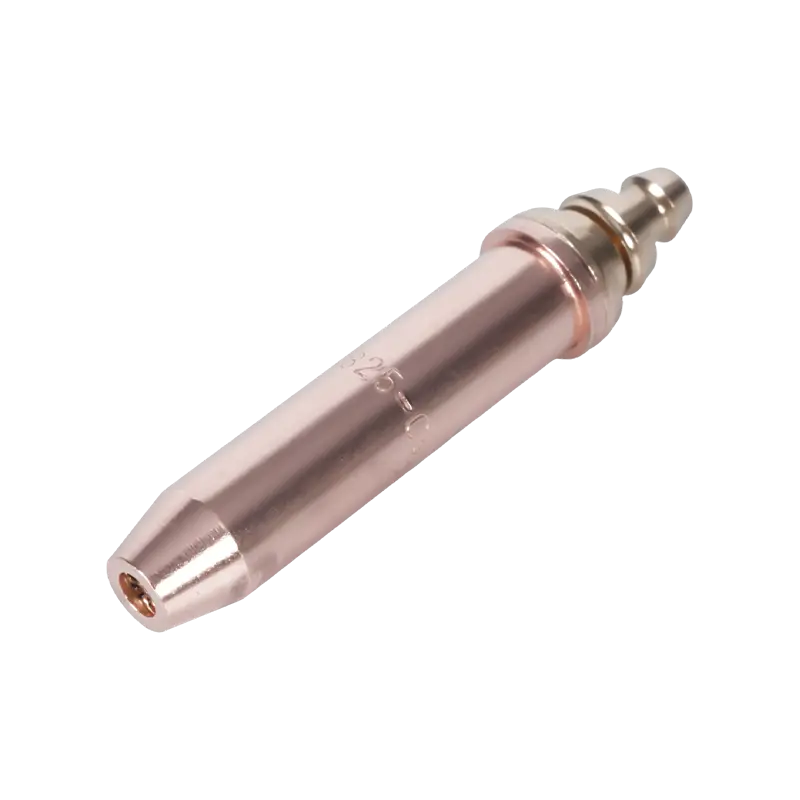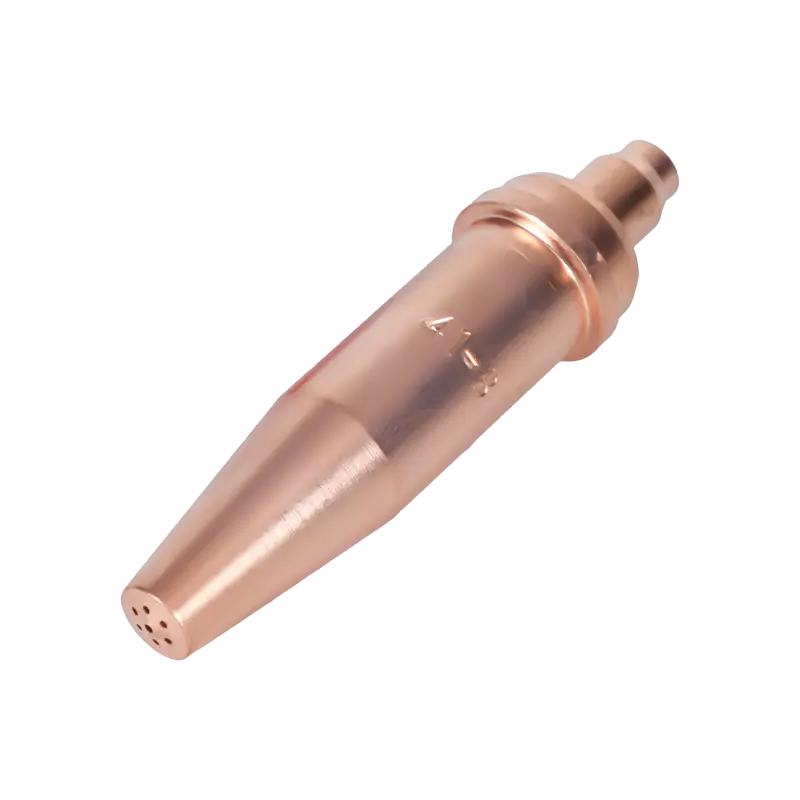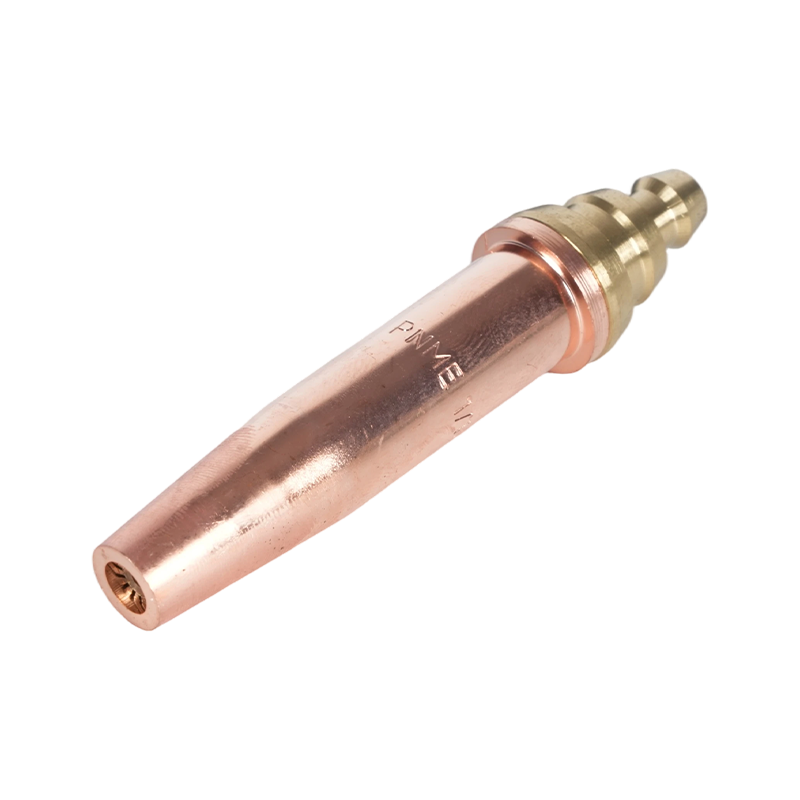
Este artigo se concentra especificamente no corte das pontas da tocha e bicos de tocha de corte usado no corte de metal oxi-combustível. Ele aborda tipos de dicas, como selecionar o bico correto para um trabalho, configuração correta e orientação de pressão, manutenção e limpeza, solução de problemas comuns de corte e considerações de segurança. As informações são práticas e destinadas a soldadores, fabricantes e técnicos de manutenção que precisam de etapas práticas e tabelas de referência para tarefas diárias de corte.
Tipos de pontas e bicos da tocha de corte
As pontas e bicos da tocha de corte são projetados para tarefas específicas. Compreender o tipo ajuda a combinar a ponta com a espessura do material e a qualidade de corte desejada. As principais categorias estão listadas abaixo com as diferenças funcionais e onde cada uma é apropriada.
Pontas de corte manuais (manuais)
Dicas manuais são comuns para trabalhos móveis e pequenas lojas. Eles têm um único orifício de corte para oxigênio e um arranjo de jato de pré-aquecimento. Os tamanhos variam de acordo com a espessura com que serão cortados de maneira limpa; pontas menores são usadas para chapas finas e pontas grandes para chapas pesadas. As pontas manuais são simples de reparar (substituir a inserção do bico) e são usadas com um corpo de tocha portátil.
Bicos para máquina e corte em linha
Os bicos das máquinas são projetados para sistemas de pórtico, mesas de corte CNC de oxicorte ou transportadores automatizados. Geralmente são mais robustos, oferecem orifícios substituíveis e podem incorporar câmaras de mistura especializadas para melhorar a consistência do pré-aquecimento em velocidades de deslocamento mais altas. Os bicos das máquinas geralmente exigem controle de pressão e disciplina de limpeza mais precisos.
Dicas para arrastar e arrancar
As pontas de arrasto são moldadas para contato contínuo ou quase contato com a peça de trabalho (usadas para cortes longos e retos ou goivagem). As pontas e bicos de goivagem têm jatos mais largos e muitas vezes múltiplos para remover metal em vez de fazer cortes finos e precisos – útil para preparação de juntas de solda ou remoção de defeitos.
Como escolher a ponta certa: tamanho, orifício e formato
A escolha de uma ponta requer a correspondência entre o tamanho do orifício do bico, a configuração do jato e a geometria da ponta com a espessura da placa, o tipo de aço e o método de corte (manual versus máquina). Abaixo estão os critérios de seleção mais importantes e como aplicá-los.
Tamanho da ponta versus espessura da placa
Os fabricantes avaliam as gorjetas pela capacidade nominal de corte. Use uma abordagem conservadora: escolha uma ponta com tamanho ligeiramente acima da espessura da placa para um corte eficiente e redução de escória. Para trabalhos repetitivos, mantenha uma pequena variedade de tamanhos de pontas para cobrir trabalhos típicos, em vez de trocar continuamente as pontas.
| Tamanho típico da ponta | Espessura recomendada de aço carbono | Pressão típica de oxigênio de corte (psi) |
| Dica 0 (muito pequena) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Dica 1–2 | 6–12 mm (1/4"–1/2") | 30–50psi |
| Dica 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Dica 6 e superior (grande) | 25–100mm (1"–4") | 50–90psi |
Esses valores são faixas típicas – consulte a tabela de pontas do fabricante para obter diâmetros exatos de orifício, pressão de oxigênio de corte e velocidades de deslocamento recomendadas para seu modelo de ponta e classe de aço específicos.
Considerações sobre materiais e revestimento
A maior parte do corte com oxicorte é feita em aço-carbono. Os aços inoxidáveis e de alta liga requerem abordagens diferentes (por exemplo, corte a plasma ou técnicas especiais) porque não oxidam da mesma maneira. As pontas são geralmente de latão ou liga de cobre; escolha um bico com orifício substituível se você espera desgaste intenso ou contaminação frequente.
Configuração correta: pressões, pré-aquecimento e velocidade de deslocamento
As pressões corretas do gás, o ajuste do jato de pré-aquecimento e a velocidade de deslocamento são tão importantes quanto o design da ponta. Abaixo estão as etapas práticas de configuração e faixas de parâmetros comumente usadas para corte oxicorte de aço carbono.
Configuração passo a passo
- Inspecione a ponta e o bico quanto a detritos, assentos marcados ou orifício danificado.
- Defina a pressão de pré-aquecimento do combustível (acetileno/propano) de acordo com as recomendações do fabricante da tocha.
- Abra os jatos de pré-aquecimento e ajuste os cones da chama interna para uma chama neutra ou levemente cementada se estiver cortando metal fino.
- Defina a pressão do oxigênio de corte de acordo com o valor recomendado pelo fabricante para o tamanho da ponta e espessura da placa.
- Execute um corte de teste na sucata para verificar se a perfuração está limpa, a velocidade de deslocamento correta e a formação de escória aceitável.
Orientação típica de pressão e velocidade
As velocidades de deslocamento dependem do tamanho da ponta e da espessura da placa; uma ponta otimizada para uma determinada espessura permitirá uma velocidade de deslocamento mais rápida e um corte mais estreito com menos escória. Sempre use as tabelas de velocidade de deslocamento do fabricante do bico como ponto de partida e refine-as de acordo com a condição específica da tocha e do aço.
Manutenção: Limpeza, Reparação de Pontas e Vida Útil
A manutenção regular mantém o desempenho do bico previsível. A manutenção comum inclui a limpeza das portas de pré-aquecimento, a remoção de escória da área do orifício e a substituição de orifícios ou inserções de pontas desgastadas. Siga um cronograma: inspecione as pontas diariamente em linhas de uso intenso e limpe após qualquer corte ou uso prolongado.
Métodos e ferramentas de limpeza
- Use alargadores de ponta recomendados e pré-aqueça escovas a jato – nunca use pregos de arame que possam ampliar ou distorcer os orifícios.
- Mergulhe brevemente pontas altamente contaminadas em um solvente desenvolvido para equipamentos de corte para dissolver graxa e escória (siga as orientações do fabricante).
- Substitua as inserções da ponta quando o orifício apresentar erosão (diâmetro irregular) ou a sede estiver marcada – o desempenho diminui antes que grandes danos visíveis apareçam.
Vida útil esperada
A vida útil varia de acordo com o corte do material, material da ponta e nível de contaminação. Uma ponta bem conservada usada em aço-carbono limpo pode durar muitos meses em uso intermitente; ambientes de produção podem precisar de substituições a cada poucas semanas. Acompanhe as horas de uso e mantenha insertos sobressalentes à mão para evitar tempo de inatividade.
Solução de problemas comuns de bicos e pontas
Quando os cortes são ruins, diagnosticar se a ponta/bico está com defeito economiza tempo. Os seguintes pares problema-solução são comuns em workshops.
- Problema: Escória excessiva e corte lento. Correção: Reduza ligeiramente a velocidade de deslocamento, verifique a pressão do oxigênio de corte, inspecione o orifício quanto a entupimento parcial ou erosão e verifique se há chama de pré-aquecimento romba.
- Problema: Perfuração difícil de iniciar ou perfuração inconsistente. Correção: Aumente o pré-aquecimento para garantir que a oxidação da superfície seja removida; verifique se o tamanho da ponta é adequado à espessura da placa; verifique se há orifícios danificados ou bloqueios na câmara de mistura interna.
- Problema: Chama irregular ou flashbacks. Correção: Pare imediatamente, verifique as válvulas de retenção e os supressores de retorno e substitua as mangueiras ou conexões danificadas. Não use a ponta até que o sistema passe nos testes de vazamento e refluxo.
- Problema: Corte muito amplo ou fusão excessiva de metal. Correção: A ponta pode ser superdimensionada para o trabalho ou o orifício pode estar danificado – mude para uma ponta menor e reduza a pressão do oxigênio de corte e a velocidade de deslocamento conforme necessário.
Segurança e melhores práticas ao trabalhar com bicos de corte
Trabalhar com segurança em torno de sistemas de oxicombustível não é negociável. O manuseio adequado das pontas e as escolhas de equipamentos reduzem o risco de flashback e protegem o pessoal e a propriedade.
- Sempre utilize supressores de flashback e válvulas de retenção em reguladores e tochas; substitua-os ao primeiro sinal de dano.
- Use EPI apropriado: luvas de couro, proteção para os olhos com sombra filtrante adequada para corte, proteção auditiva em ambientes ruidosos e roupas resistentes a chamas.
- Armazene os cilindros na vertical e acorrentados; proteja tochas e mangueiras para evitar danos acidentais à válvula. Desligue as válvulas do cilindro quando não estiver em uso e sangre as linhas antes do armazenamento.
Dicas de compra e compatibilidade
Nem todas as pontas são compatíveis entre fabricantes – o ajuste da sede, o passo da rosca e a geometria do orifício variam. Considere estes pontos ao comprar pontas ou bicos de reposição.
OEM vs mercado de reposição
As pontas OEM correspondem às tolerâncias do equipamento original e geralmente incluem dimensionamento preciso do orifício e inserções de reposição. Dicas de reposição de qualidade podem ser econômicas, mas verifique as especificações de ajuste e material. Para aplicações críticas de produção, prefira peças OEM ou de terceiros qualificadas com tolerâncias documentadas.
O que manter em estoque
- Uma seleção dos 2 a 3 tamanhos de pontas mais usados para o seu fluxo de trabalho.
- Inserções/orifícios de ponta sobressalentes, inserções de jato de pré-aquecimento e ferramentas de limpeza de ponta (alargadores, escovas).
- Pelo menos um supressor de flashback sobressalente e um regulador sobressalente para cada serviço de gás.
Manter um registro de ponta da tocha de corte o desempenho (horas/serviços) e a etiquetagem de pontas sobressalentes com sua espessura nominal de corte aceleram a configuração do trabalho e reduzem o desperdício devido a pontas incompatíveis.
Resumo: Lista de verificação prática antes de cada corte
- Verifique o tamanho correto da ponta para a espessura da placa.
- Inspecione e limpe a ponta e pré-aqueça os jatos; substitua as inserções gastas.
- Defina as pressões de pré-aquecimento e corte de oxigênio de acordo com a tabela de pontas; faça um corte de teste de sucata e ajuste a velocidade de deslocamento.
- Confirme se os dispositivos de segurança (protetores de flashback, válvulas de retenção) estão instalados e funcionando.
A aplicação dessas etapas práticas de seleção, configuração e manutenção prolongará a vida útil da ponta, melhorará a qualidade do corte e reduzirá o tempo de inatividade. Para dimensões exatas do orifício, gráficos de pressão e recomendações de velocidade de deslocamento, consulte sempre a ficha técnica do fabricante do bico para o modelo específico de ponta que você está usando.