Quando você está diante de um cronograma de produção e um soldador espera pela tocha certa, a primeira questão não é qual processo fica melhor no papel. É qual deles seus operadores podem operar de forma consistente e quanto essa escolha lhe custará em retrabalho. A resposta curta é: no MIG, um fio alimentado continuamente derrete na junta, o que torna o aprendizado mais rápido e fácil. No TIG, um eletrodo de tungstênio permanece sólido e uma haste de enchimento é adicionada separadamente, o que lhe dá mais controle, mas exige mais habilidade. Essa única diferença impulsiona todas as outras comparações entre eles.
O que realmente acontece no arco
MIG significa Metal Inert Gas e também é chamado de GMAW. Um carretel de arame sólido é alimentado através de uma pistola, um arco se forma entre o arame e a peça de trabalho e o próprio arame derrete na solda. Você define a velocidade e a tensão de alimentação do arame; o gás de proteção, seja argônio, CO2 ou uma mistura, protege a poça derretida do ar. Isso cria um processo limpo e de alta deposição.
TIG significa Tungsten Inert Gas e também é chamado de GTAW. Um arco é formado entre um eletrodo de tungstênio e a peça de trabalho, mas o tungstênio não derrete. A poça de fusão é feita derretendo o metal base e você adiciona o enchimento de uma haste separada com a mão livre. O argônio puro é o gás de proteção usual, e um pedal ou gatilho controla a amperagem conforme a soldagem avança.
Como o enchimento é separado no TIG, a entrada de calor é mais gerenciável. Como o arame é autoalimentado no MIG, o arco é mantido pela alimentação do arame e o operador tem menos com que se preocupar. Isso explica por que o MIG é naturalmente adequado para trabalhos mais longos, mais espessos e de maior volume, enquanto o TIG encontra seu nicho em metais precisos, finos ou difíceis de soldar.
| Aspecto | Soldagem MIG | Soldagem TIG |
|---|---|---|
| Eletrodo | Fio consumível, alimentado continuamente | Eletrodo de tungstênio não consumível |
| Material de enchimento | O fio derretido é o enchimento | Haste de enchimento adicionada manualmente separadamente |
| Gás de proteção | Argônio, CO2 ou gás misto | Argônio ou argônio-hélio |
| Controle de amperagem | Configurações de tensão e alimentação de fio | Pedal ou controle na ponta dos dedos |
| Requisito de habilidade | Mais baixo, mais indulgente | Superior, precisa de coordenação mão-olho-pé |
Como a diferença afeta sua loja
Velocidade de soldagem e taxa de deposição
O MIG preenche uma junta rapidamente porque o fio fornece metal sem parar. Em aço carbono de 5 mm, um operador MIG capaz pode muitas vezes fazer uma passagem sólida, enquanto o TIG exigiria múltiplas passagens e mais tempo. O MIG também funciona bem em velocidades de deslocamento mais altas, por isso é a escolha usual para fabricação estrutural e painéis de carroceria.
Qualidade, retrabalho e curva de aprendizado do operador
O TIG não produz respingos, o que significa que não há esmerilhamento ou escovação entre as passadas, e deixa uma superfície limpa adequada para pintura e aço inoxidável polido. Às vezes, o MIG respinga e os respingos se tornam um custo quando o produto requer acabamento cosmético. O TIG é mais fácil de controlar em passes de raiz e em metais sensíveis ao calor, mas é mais difícil de aprender porque usa as duas mãos e um pé.
Onde cada processo faz mais sentido
- Folhas finas de cerca de 0,5 a 3 mm geralmente favorecem o TIG, uma vez que a menor entrada de calor reduz a queima.
- Chapas com cerca de 3 mm ou mais de espessura geralmente favorecem o MIG, porque a produtividade é mais importante e o material pode absorver calor mais rapidamente.
- O alumínio em bitolas mais espessas costuma ser MIG com pistola de carretel; peças de alumínio mais finas costumam ser TIG para melhor controle da poça de fusão.
- O aço inoxidável que deve parecer uniforme no interior de um tubo ou recipiente é uma aplicação TIG.
Equipamentos e consumíveis: o custo lado a lado
O preço de compra da máquina é apenas uma parte da imagem. Na produção, os consumíveis, o gás e as horas de mão de obra geralmente decidem qual processo é mais econômico para sua oficina.
| Fator de custo | MIG | TIG |
|---|---|---|
| Tipo de fonte de energia | Tensão constante / alimentador de arame | Corrente constante |
| Máquina extra | Alimentador de arame e pistola | Tocha; resfriamento a água para ciclos de trabalho elevados |
| Consumíveis | Carretéis de arame, pontas de contato, revestimentos | Eletrodo de tungstênio, hastes de enchimento, copos de gás |
| Consumo de gás | 15 a 25 CFH de argônio/CO2 | 10 a 20 CFH de argônio puro |
| Custo do operador | Menor com operadores menos experientes | Maior quando soldadores qualificados são necessários |
Se a mão de obra for cara e o rendimento for crítico, o MIG ganha na maioria dos trabalhos em aço e em alguns trabalhos em aço inoxidável. Se o retrabalho e a aparência são o que impulsiona o orçamento, o TIG muitas vezes acaba sendo mais barato por solda aceitável, embora custe mais por hora.
Pré-aquecimento, controle de gás e equipamentos ao redor da solda
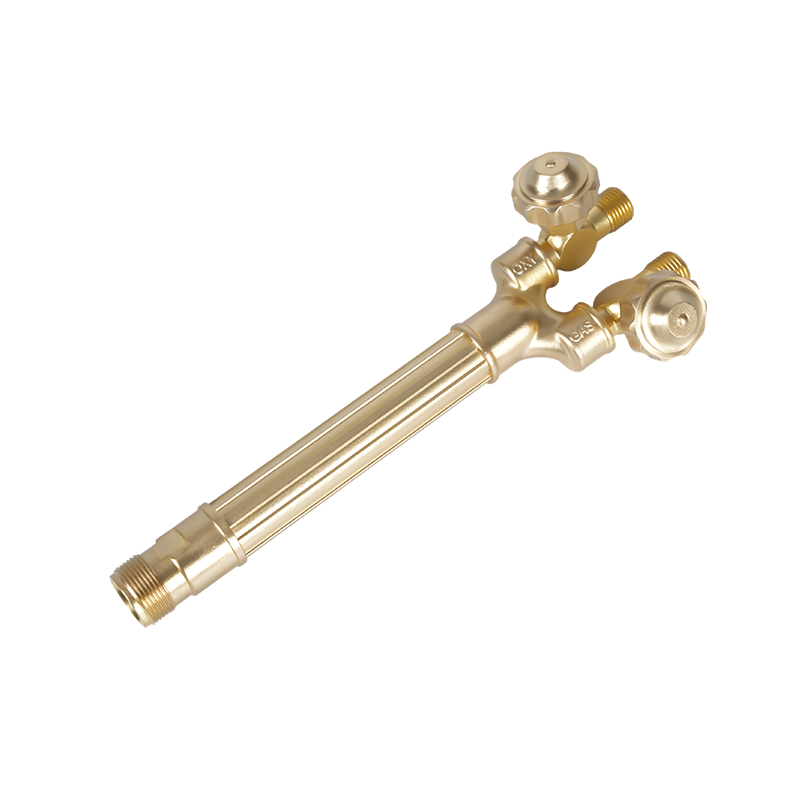
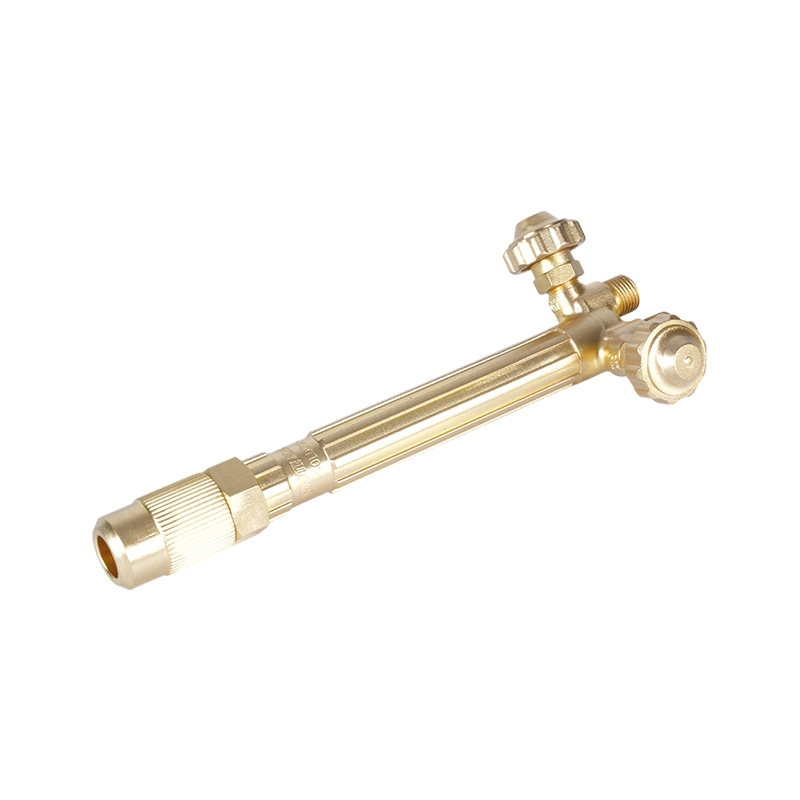
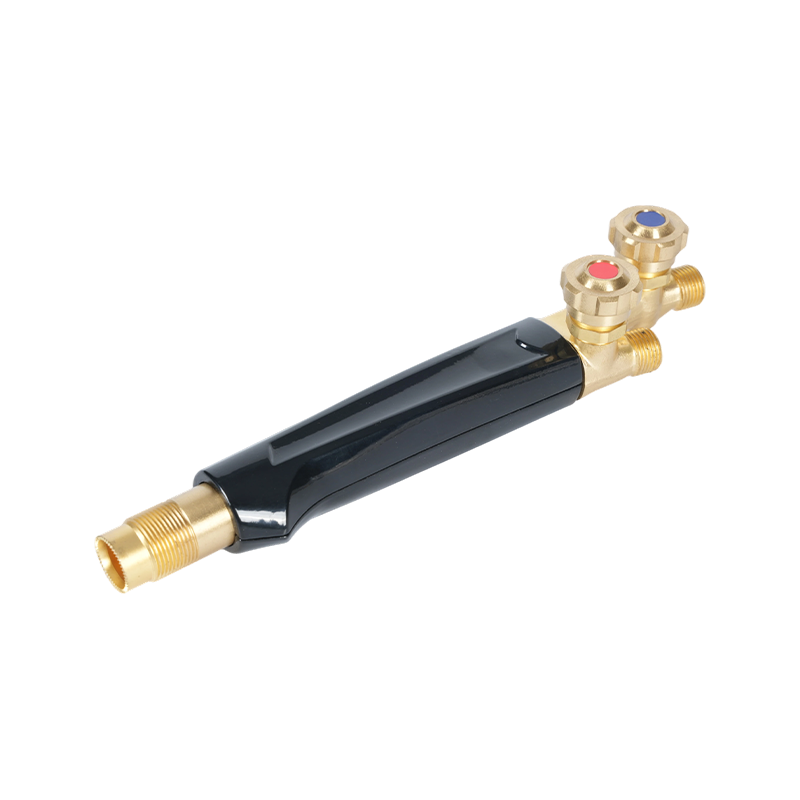
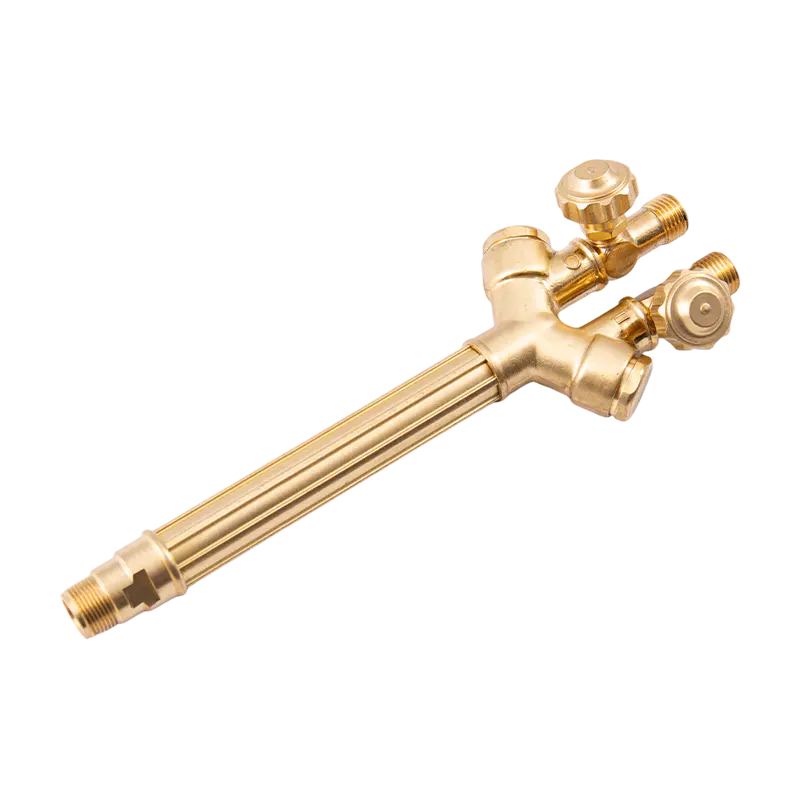
Mesmo quando a fusão real é MIG ou TIG, a célula de trabalho nunca é apenas a máquina de solda. Um exemplo típico é uma peça pesada de alumínio ou aço inoxidável espesso que precisa de pré-aquecimento antes da passagem da raiz, para reduzir o risco de rachaduras na solda e para fazer com que a piscina assente corretamente. Uma tocha de aquecimento compacta de oxi-acetileno é uma forma comum de elevar a seção à temperatura do piso sem complicar a configuração da soldagem.
 Tocha de aquecimento de oxi-acetileno HE-505 para serviço pesado para pré-aquecimento e soldagem Esta tocha compacta fornece chama controlada para pré-aquecer metais espessos antes da soldagem, reduzindo o risco de trincas. Ele também lida com brasagem, recozimento, endireitamento e descongelamento, tornando-o uma adição versátil à sua célula de trabalho. Ver Produto →
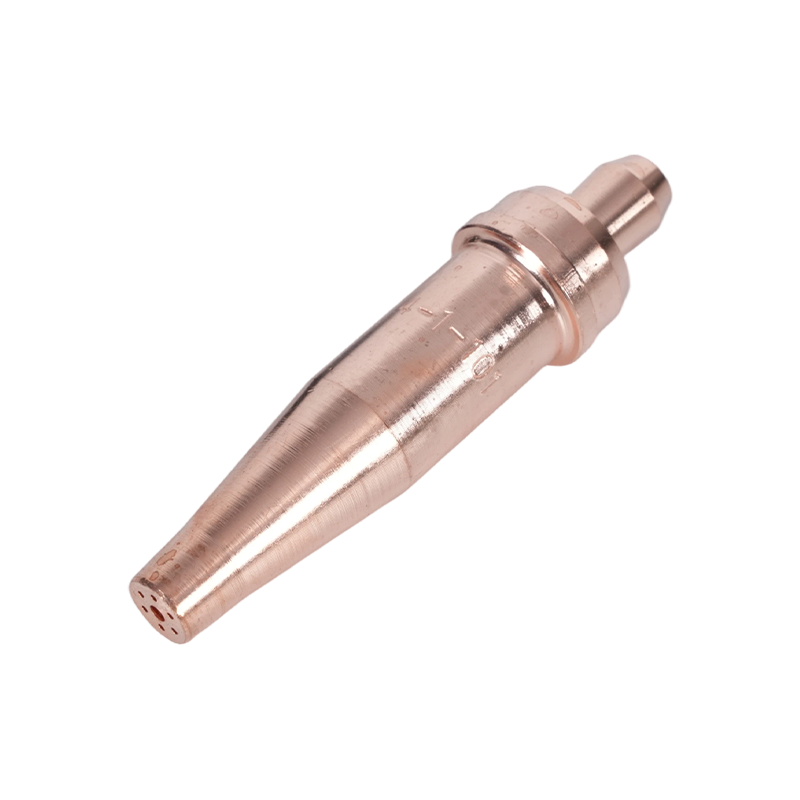
Maçaricos de aquecimento e equipamentos de controle de gás geralmente são fornecidos pelo mesmo fabricante que fabrica acessórios de corte, cabos de maçarico e reguladores de pressão. O processo que você escolhe não é a única decisão: as ferramentas de suporte precisam ser confiáveis quando o cronograma é apertado.
Tomando a decisão: o que dizer à sua equipe de compras
Escolha MIG quando o volume de produção for alto, a espessura do material estiver acima de aproximadamente 3 mm, respingos forem aceitáveis e você tiver um grupo limitado de operadores altamente qualificados. Escolha TIG quando a aparência da solda for um requisito, a espessura da parede for baixa, o material for sensível ao calor ou a junta acabada tiver que funcionar em um serviço corrosivo ou mecanicamente exigente.
Numa oficina mista, muitas equipes mantêm ambos os processos disponíveis. O TIG pode lidar com o passe de raiz no tubo e o trabalho de aço inoxidável que precisa ter uma aparência suave, enquanto o MIG realiza as soldas de ângulo pesadas. A solução não é encontrar o processo perfeito; trata-se de combinar o processo com a peça, o volume e o operador disponível.
Ao avaliar um fornecedor de equipamentos de soldagem ou corte para uma linha de produção OEM, o valor está em encontrar um fabricante que controle todo o processo de usinagem e forjamento. A capacidade de construir internamente cabos de tocha, tochas de aquecimento e componentes de corte de gás personalizados é o que torna a aquisição mais previsível. Se você estiver discutindo um acordo de fornecimento personalizado, converse com nossa equipe de engenharia sobre seus desenhos e requisitos de produção.