Como funcionam as pontas da tocha de corte de acetileno
A ponta da tocha de corte de acetileno é o componente terminal de um sistema de corte oxicombustível – o ponto em que a química do gás, a engenharia de pressão e a reação metalúrgica convergem para produzir um corte. Compreender como uma ponta de corte funciona mecanicamente é a base para selecionar a ponta correta, definir as pressões corretas e diagnosticar problemas quando a qualidade do corte se deteriora.
O processo de corte opera em duas etapas distintas, ambas controladas pela geometria da ponta. Primeiro, o pré-aquecer chamas - fornecido através de um anel de orifícios menores ao redor do furo central - eleva o metal base até sua temperatura de combustão de aproximadamente 1.800°F (982°C). O acetileno é o combustível preferido para este estágio porque sua combustão com oxigênio produz uma temperatura de chama de aproximadamente 5.720°F (3.160°C), com a maior parte de seu calor concentrada no cone interno da chama. Essa concentração de cone interno permite um pré-aquecimento rápido e preciso com uma zona mínima afetada pelo calor no metal circundante – uma vantagem que combustíveis alternativos, como propano e propileno, não conseguem replicar totalmente.
Quando o aço atinge a temperatura de combustão e fica vermelho cereja, o operador abre a alavanca de oxigênio de corte. Um fluxo de alta pressão de oxigênio puro (99,5% de pureza ou superior) é liberado através do furo central da ponta. Este jato de oxigênio não derrete o aço – causa uma reação de oxidação exotérmica que queima o ferro diretamente, convertendo-o em escória de óxido de ferro que é simultaneamente expelida do corte pela velocidade da corrente de gás. O resultado é um corte termoquímico em vez de uma fusão térmica, e é por isso que o oxi-acetileno pode cortar chapas de aço com vários centímetros de espessura que nenhum processo de plasma ou laser pode igualar economicamente em escala.
Duas restrições críticas específicas do acetileno regem como as pontas de corte devem ser usadas: a pressão de trabalho do acetileno nunca deve exceder 15 PSI (1 bar) , à medida que o gás se torna quimicamente instável e sensível ao choque acima deste limite. Além disso, o acetileno não deve ser retirado de um cilindro a uma taxa superior a um sétimo da capacidade total do cilindro por hora – uma retirada mais rápida atrai acetona líquida para as mangueiras e a tocha, danificando o equipamento e criando um comportamento perigoso de chama.
Dicas de corte de uma peça versus duas peças
As pontas da tocha de corte de acetileno são fabricadas em dois formatos estruturais, e a distinção entre eles não é meramente cosmética – ela determina a compatibilidade do gás, a geometria da chama, o desempenho térmico e o tipo de trabalho de corte que cada ponta foi projetada para oferecer.
Pontas de corte de acetileno de peça única
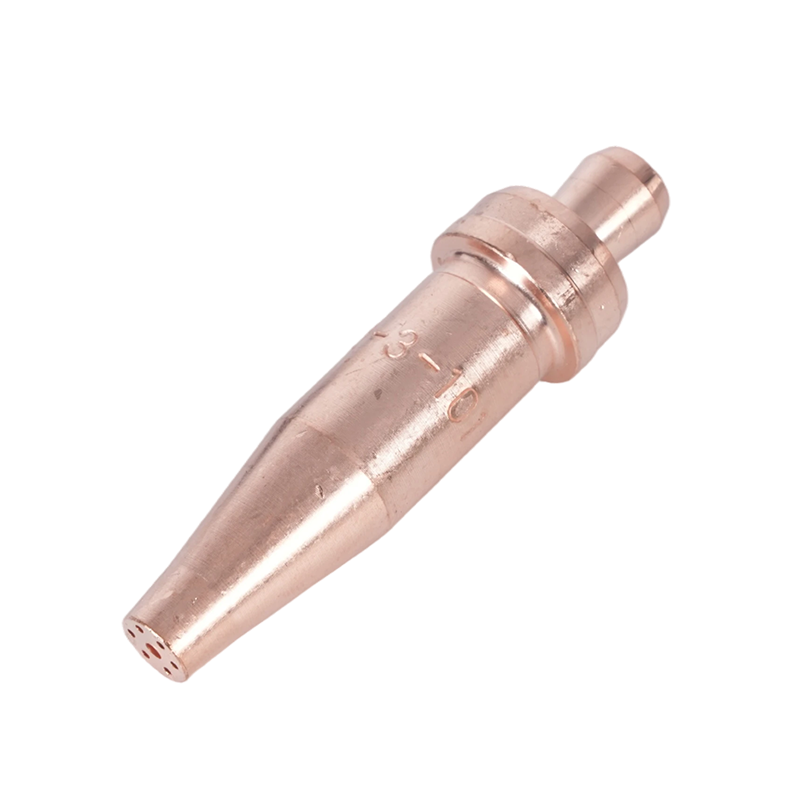
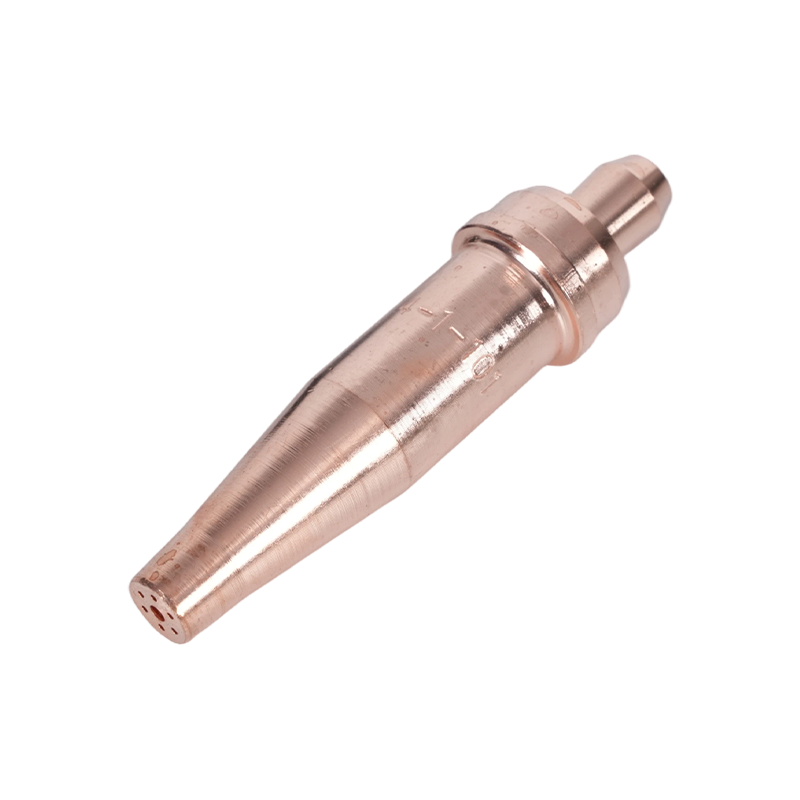
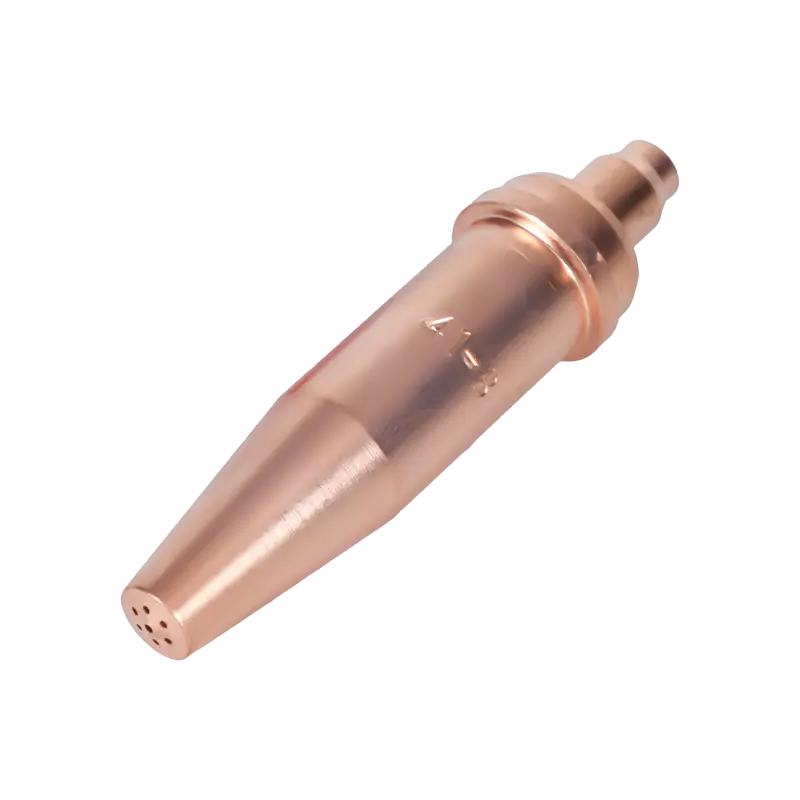
As pontas inteiriças são usinadas a partir de um tarugo de liga de cobre sólido – mais comumente cobre telúrio, escolhido por sua combinação de alta condutividade térmica, usinabilidade e resistência ao calor extremo gerado na face da ponta. A ponta é produzida por perfuração e estampagem de precisão sobre fios calibrados para criar orifícios de pré-aquecimento exatos e um furo de oxigênio de corte central com diâmetro controlado com precisão. O resultado é um único componente integrado sem juntas entre as passagens de gás. Dicas de peça única são projetado exclusivamente para acetileno e são o formato padrão para corte manual em trabalhos de fabricação, construção, automotivo e aço estrutural. Eles normalmente apresentam quatro ou seis furos de pré-aquecimento dispostos concentricamente em torno do furo central.

Dicas de corte de duas peças
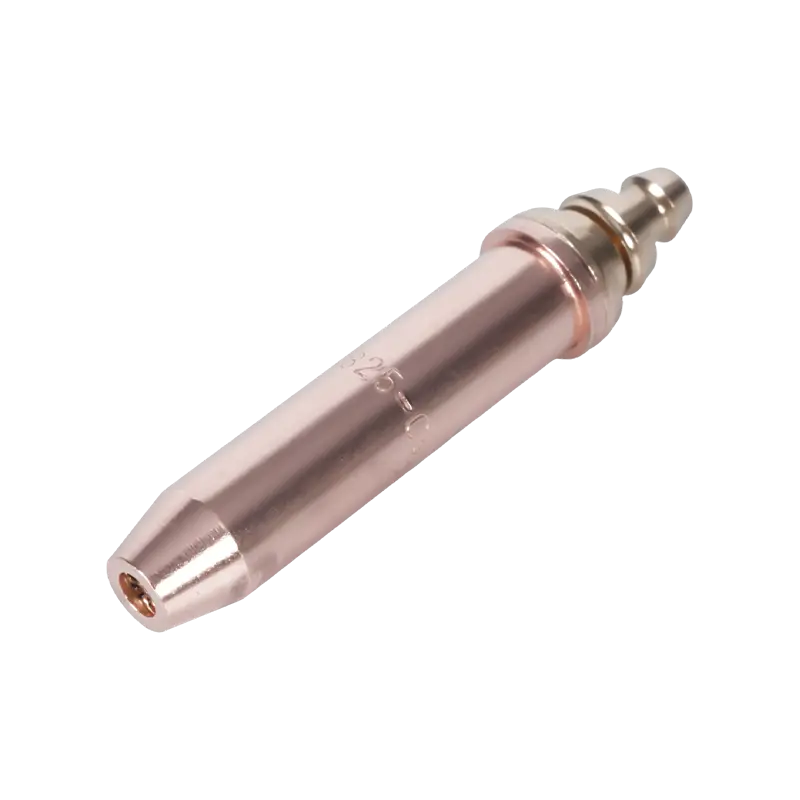
As pontas de duas peças consistem em um revestimento externo de cobre e um membro interno de latão. Esta construção cria ranhuras de pré-aquecimento entre os dois componentes, em vez de passagens perfuradas através de uma única peça. As pontas de duas peças são projetadas para uso com gases combustíveis alternativos – propileno, propano, gás natural e MAPP – onde o tempo de pré-aquecimento mais longo e a geometria de chama diferente desses gases exigem um padrão de pré-aquecimento mais amplo e distribuído. Pontas de duas peças são não intercambiável com configurações de acetileno : as características da chama e os requisitos de pressão do gás diferem fundamentalmente e o uso do tipo de ponta errado compromete a qualidade e a segurança do corte.
| Característica | Dica de peça única | Dica de duas peças |
|---|---|---|
| Material de construção | Liga de cobre sólido (cobre telúrio) | Membro interno de latão com revestimento externo de cobre |
| Gás combustível compatível | Somente acetileno | Propano, propileno, MAPP, gás natural |
| Projeto de orifício de pré-aquecimento | Furos perfurados (4 ou 6) | Ranhuras entre a casca e o membro interno |
| Concentração de chama | Alto – foco do cone interno | Mais amplo – padrão de pré-aquecimento distribuído |
| Aplicação típica | Corte manual, trabalho de precisão, chapa fina e média | Corte de produção, chapa grossa, aquecimento |
Explicação da numeração da ponta e do tamanho do orifício
Uma das fontes mais persistentes de confusão na seleção da ponta de corte é o sistema de numeração. Ao contrário dos fixadores ou das brocas, os números das pontas da tocha de corte não seguem um padrão universal— diferentes fabricantes atribuem números diferentes a pontas com diâmetros de orifício idênticos . Uma ponta de tamanho nº 2 de um fabricante pode ter o mesmo diâmetro de oxigênio de corte que uma ponta de tamanho nº 3 de outro fabricante. Esta inconsistência não é um defeito; reflete convenções históricas específicas da marca que foram estabelecidas de forma independente em todo o setor.
A abordagem tecnicamente correta para a seleção de pontas é especificar por cortando o diâmetro do orifício de oxigênio , expresso como um tamanho de índice da broca, em vez de apenas pelo número da ponta. O furo central – o único furo através do qual o oxigênio de corte de alta pressão é fornecido – é a dimensão que determina o volume de oxigênio que chega ao corte e, portanto, a espessura máxima de aço que a ponta pode cortar de maneira limpa. Os diâmetros do orifício de pré-aquecimento são especificações secundárias que afetam a velocidade de pré-aquecimento e são projetados pelo fabricante para corresponder ao furo central.
Os números das pontas geralmente aumentam com o tamanho do orifício: números menores (000, 00, 0, 1) correspondem a orifícios menores adequados para materiais finos, enquanto números maiores (4, 5, 6 e acima) correspondem a orifícios maiores para corte de chapas pesadas. A nossa gama de pontas de tocha de corte é produzido com tolerâncias de orifício estampadas com precisão, com tamanhos de índice de perfuração publicados para cada modelo para permitir verificação dimensional direta independente da convenção de numeração usada em seu equipamento existente.
Tabela de seleção de pontas de corte de acetileno
A tabela a seguir fornece seleção de ponta padrão e parâmetros de pressão para corte de acetileno em aço-carbono em boas condições. Todas as pressões são medidas no regulador com uma mangueira de 25 pés. Para mangueiras significativamente menores ou maiores que 25 pés, ajuste a pressão de trabalho de acordo para manter a pressão correta de saída da ponta.
| Espessura Metálica | Tamanho típico da ponta | Pressão de O₂ (PSI) | Pressão C₂H₂ (PSI) | Furos de pré-aquecimento |
|---|---|---|---|---|
| Até 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Duas regras operacionais se aplicam sem exceção a todas as entradas desta tabela. Primeiro, nunca use uma ponta dimensionada para material mais grosso do que o que você está realmente cortando —uma ponta superdimensionada fornece mais oxigênio do que a chama de pré-aquecimento pode consumir adequadamente, causando superaquecimento, danos à ponta, contra-explosão e cortes irregulares. Segundo, nunca exceda a pressão de trabalho do acetileno de 15 PSI, independentemente do tamanho da ponta ou da espessura da placa; se um corte específico exigir mais fluxo de oxigênio do que uma ponta de tamanho correto pode fornecer com pressão segura de acetileno, a solução é mudar para um cilindro de oxigênio maior ou configuração de coletor, para não aumentar a pressão de acetileno.
Pontas de corte para furo reto vs furo divergente
Além da distinção de peça única e de duas peças, as pontas de corte de acetileno são ainda mais diferenciadas pela geometria do furo central de oxigênio de corte. Esta especificação é crítica para operadores que trabalham com equipamentos de corte manuais e montados em máquinas.
Dicas de furo reto
Um furo reto mantém um diâmetro cilíndrico consistente desde a passagem do gás até a saída da ponta. Pontas de furo reto operam em pressões de oxigênio de corte de 40 a 60 PSI e são o design padrão para operações de corte manual. O fluxo de gás cilíndrico que produzem é estável em velocidades moderadas, proporcionando ao operador controle adequado da linha de corte, ejeção de escória e cobertura de pré-aquecimento durante o movimento manual da tocha.
Dicas de furo divergentes
Um furo divergente – também chamado de saída alargada ou cônica – se alarga ligeiramente na saída da ponta, permitindo que o fluxo de oxigênio de corte se expanda e acelere à medida que sai. Esta geometria foi projetada para aplicações de corte mecanizado e opera em Pressão de oxigênio de corte de 70 a 100 PSI . O fluxo de oxigênio divergente e de alta velocidade permite velocidades de corte aproximadamente 25% mais rápidas do que pontas de furo reto de tamanho de orifício equivalente, mantendo ao mesmo tempo uma qualidade de corte aceitável em chapas de aço-carbono em espessuras onde o corte mecanizado é economicamente justificado. Pontas de furo divergentes não são recomendadas para corte manual: as pressões mais altas envolvidas e o feedback reduzido do operador devido ao fluxo acelerado tornam o controle manual preciso significativamente mais difícil.
Dica Manutenção, Limpeza e Segurança
A condição de uma ponta de corte determina diretamente a qualidade do corte e a segurança operacional. Uma ponta com orifícios de pré-aquecimento parcialmente bloqueados, um furo central deformado ou uma face de assentamento contaminada produzirá uma chama irregular, fluxo de oxigênio de corte instável e risco elevado de contra-explosão ou flashback. A manutenção do bico não é opcional – é um requisito operacional de rotina.
Procedimento de limpeza
Os orifícios da ponta acumulam respingos, escória e depósitos de oxidação durante o uso normal. Esses depósitos restringem o fluxo de gás e distorcem o padrão da chama. A limpeza deve ser realizada com limpadores de pontas projetados especificamente para o diâmetro do orifício em uso —nunca com pregos, arames, brocas ou ferramentas improvisadas. Os limpadores de ponta são limas cilíndricas dimensionadas para corresponder aos diâmetros de orifício padrão; usados corretamente, eles removem depósitos sem aumentar ou deformar o furo. Aumentar um orifício de pré-aquecimento ou de corte em apenas alguns milésimos de polegada altera as características do fluxo de gás o suficiente para afetar o equilíbrio da chama e a qualidade do corte, e um furo deformado não pode ser corrigido – a ponta deve ser substituída. Limpe todos os orifícios individualmente com uma lima leve e, em seguida, sopre através da ponta com ar comprimido de baixa pressão para limpar quaisquer detritos antes de reinstalar.
Inspeção facial dos assentos
A face de assentamento da ponta – a superfície usinada que combina com a cabeça da tocha – deve ser plana, lisa e livre de rebarbas. Uma face de assentamento danificada permite que o gás desvie da vedação entre o bico e a tocha, criando um vazamento que produz uma chama irregular e introduz o risco de retorno de chama. Inspecione a superfície de assentamento após cada remoção da ponta. Marcas superficiais leves podem ser polidas com lixa fina em uma superfície plana; qualquer ponta que apresente sulcos profundos, rachaduras ou irregularidades superficiais significativas deve ser substituída imediatamente.
Prevenção de contra-explosão e flashback
Um tiro pela culatra – onde a chama volta para a ponta e reacende na face da ponta – é mais comumente causado pela operação em pressões abaixo do mínimo para o tamanho da ponta, mantendo a ponta muito próxima da superfície de trabalho ou por orifícios parcialmente bloqueados que restringem o fluxo de gás. Se ocorrer um tiro pela culatra, feche primeiro a válvula de acetileno, depois a válvula de oxigênio, deixe a ponta esfriar, inspecione e limpe os orifícios e verifique as configurações de pressão antes de reacender. Um flashback – onde a chama viaja para as mangueiras e reguladores – é um evento mais sério que requer supressores de flashback instalados nas linhas de combustível e oxigênio no corpo da tocha ou nas saídas do regulador. Os supressores de flashback são obrigatórios para sistemas de acetileno na maioria das jurisdições e são fortemente recomendados, independentemente dos requisitos locais.
Escolhendo a dica certa para sua configuração
A seleção correta de uma ponta de tocha para corte de acetileno requer quatro decisões sequenciais. Aplicá-los em ordem elimina a maioria dos erros de seleção antes que eles ocorram.
- Passo 1 — Confirme a compatibilidade do gás combustível. Verifique se sua configuração usa acetileno, não propano, propileno ou MAPP. Somente pontas de peça única fabricadas especificamente para acetileno devem ser usadas em sistemas de acetileno. Usar uma ponta de combustível alternativo de duas peças em uma tocha de acetileno produz geometria de chama incorreta e comportamento imprevisível do gás.
- Passo 2 — Determine a espessura máxima do metal. Selecione uma ponta classificada para cortar a seção mais espessa que você encontrará no trabalho, não a espessura média. Cortar uma seção 10% mais espessa do que a capacidade nominal da ponta produz um corte incompleto ou irregular; usar uma ponta subdimensionada para a seção mais espessa e tentar compensar com pressão mais alta corre o risco de sair pela culatra e danificar a ponta.
- Passo 3 — Escolha o tipo de furo com base na aplicação. As operações de corte manual requerem pontas de furo reto com oxigênio de corte de 40–60 PSI. As operações de corte automatizado ou mecânico se beneficiam de pontas de furo divergentes de 70 a 100 PSI para a vantagem de velocidade de 25% que proporcionam em cortes retos em chapas.
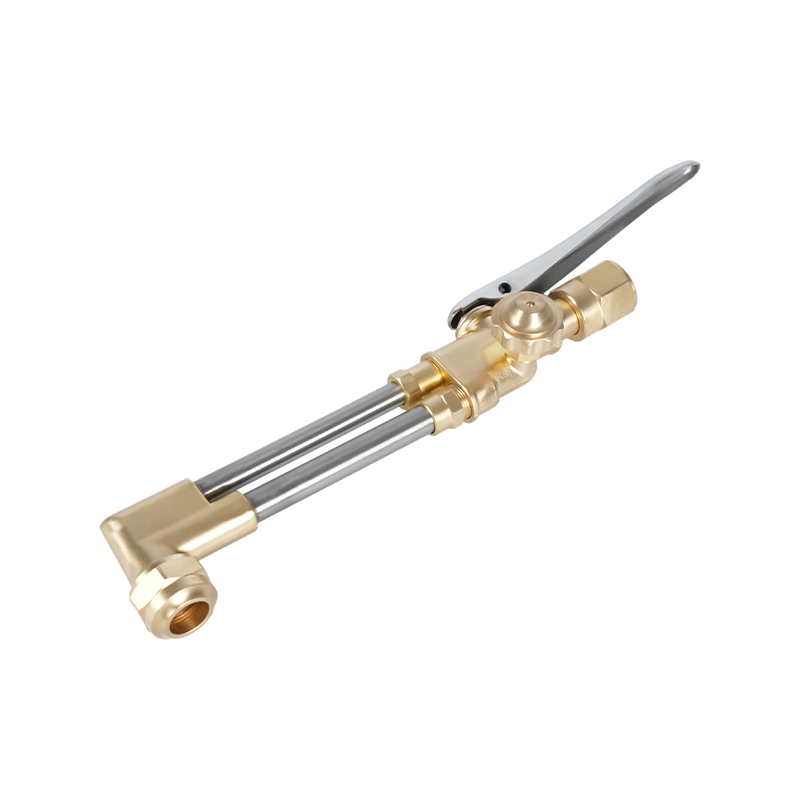
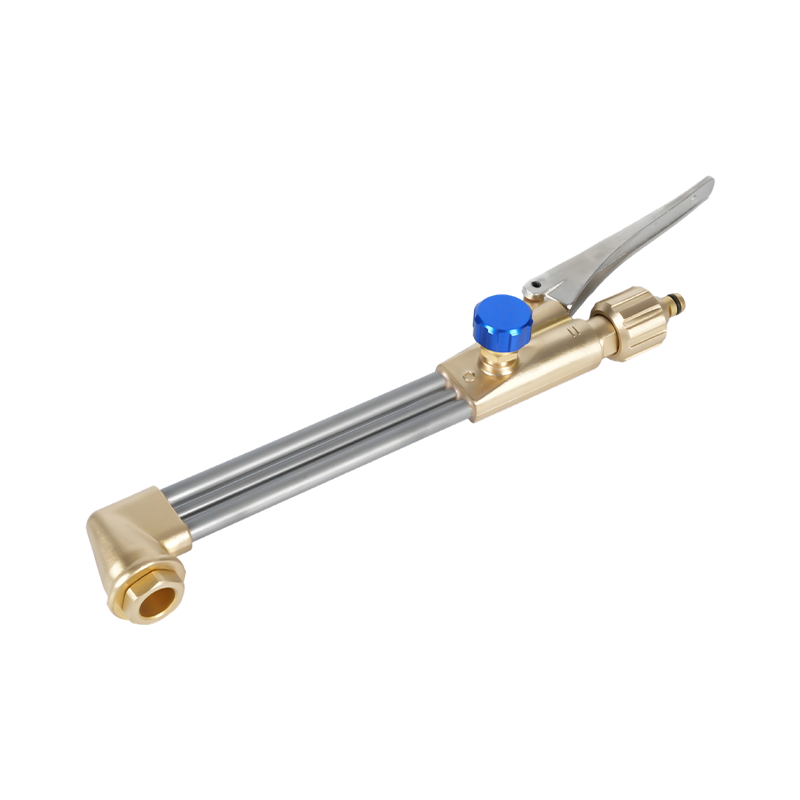
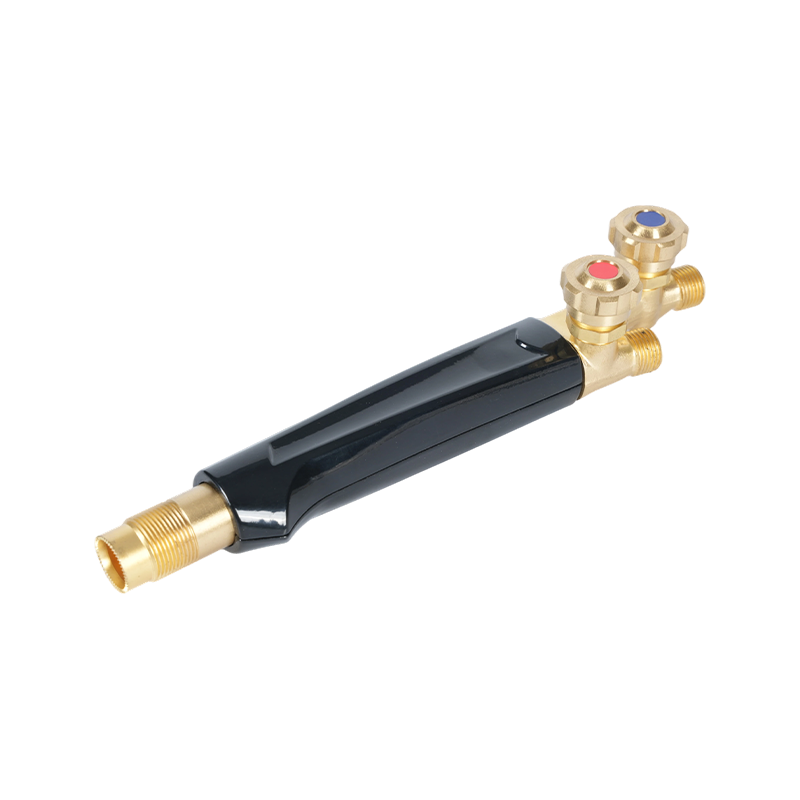
- Passo 4 — Verifique a compatibilidade do cabo da tocha e do cabeçote. As pontas de corte devem assentar corretamente na cabeça da tocha em que estão instaladas. A rosca da ponta, a geometria do assentamento e a rosca da cabeça devem corresponder. Nosso cortando cabos de tocha são fabricados com rosca de ponta e especificações de assentamento padronizadas; combiná-los com pontas correspondentes do mesmo sistema elimina o vazamento e a instabilidade da chama que resultam da mistura de componentes incompatíveis de fabricantes diferentes.
Para operadores que equipam uma nova estação ou substituem toda uma configuração de oxicombustível, uma abordagem de sistema completa – cabo da tocha, acessório de corte, reguladores, mangueiras e pontas combinadas adquiridas em conjunto – elimina a incerteza de compatibilidade desde o início. Nosso kits de tocha de corte são montados como sistemas combinados com compatibilidade de ponta documentada, especificações de pressão e componentes com classificação de acetileno, fornecendo um ponto de partida confiável para aplicações de corte em oficina e em campo.