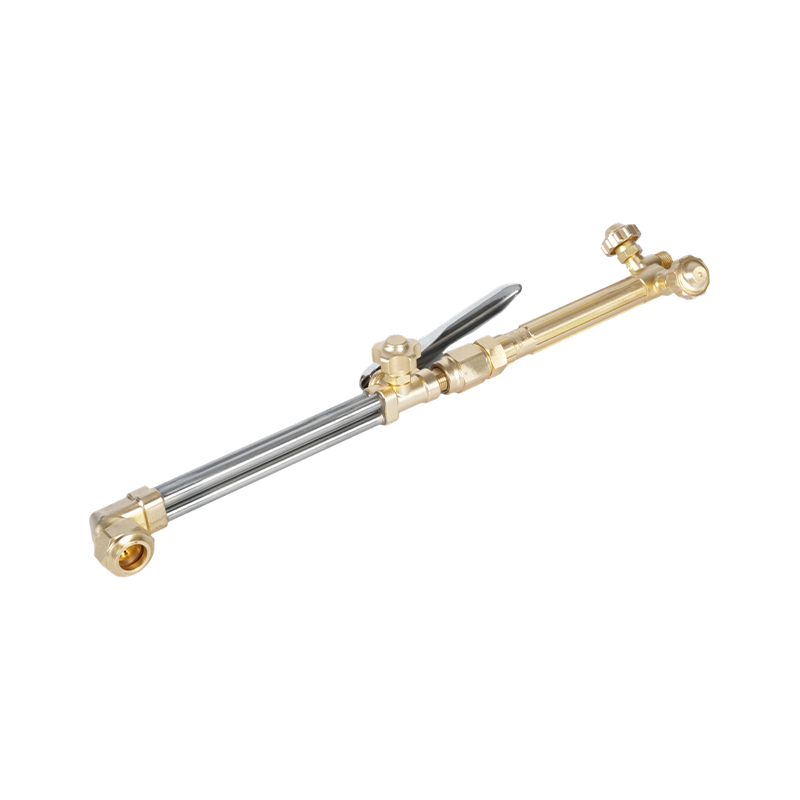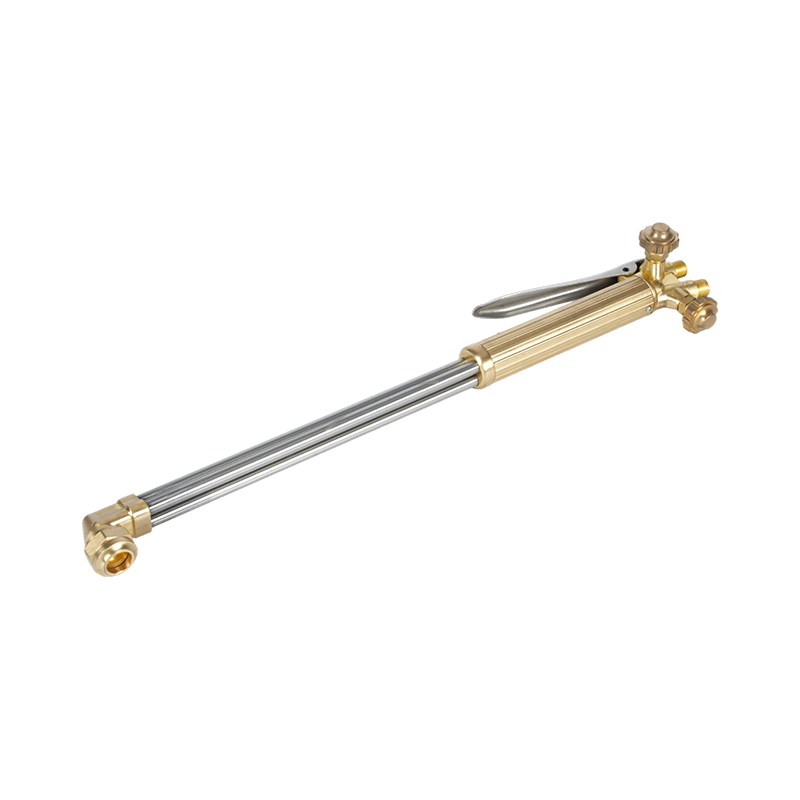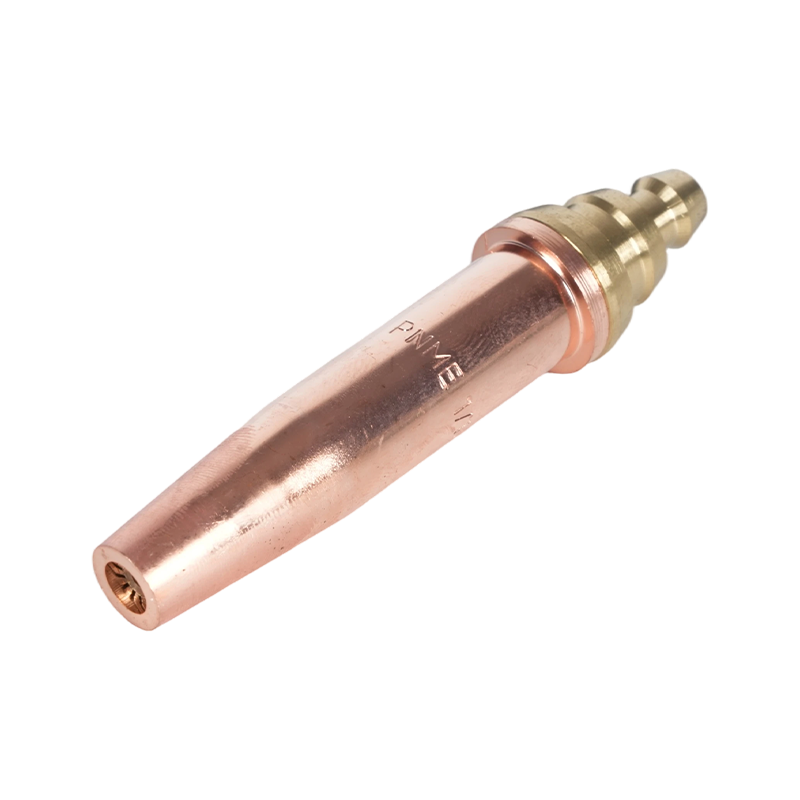
A ponta de corte é o componente mais importante em qualquer sistema de oxicombustível. Os reguladores controlam a pressão, as mangueiras fornecem gás e o corpo da tocha fornece a alça - mas a ponta determina se o corte é limpo ou irregular, rápido ou lento, seguro ou propenso a tiros pela culatra. Selecionar corretamente a ponta e operá-la corretamente separa um corte consistente e produtivo do desperdício de gás e do retrabalho. Este guia cobre tudo, desde princípios de design de pontas até técnicas práticas de campo e diagnóstico de defeitos.
O que as dicas de corte de oxicombustível realmente fazem
Uma ponta de corte oxicombustível tem duas funções distintas que acontecem simultaneamente. O anel externo de pequenos orifícios – os orifícios de pré-aquecimento – fornece uma mistura de gás combustível e oxigênio para produzir uma chama de pré-aquecimento. Esta chama aquece o metal base até sua temperatura de ignição: aproximadamente 1.600–1.800°F (870–980°C) para aço-carbono. O furo central tem uma finalidade totalmente diferente: fornece um jato de alta pressão de oxigênio de corte puro que oxida quimicamente o aço pré-aquecido e sopra o óxido de ferro fundido resultante (escória) para fora do corte.
Esta distinção é importante na prática. A chama de pré-aquecimento não corta – ela condiciona o metal. O fluxo de oxigênio de corte faz a ruptura real por meio de uma reação química, e não por fusão térmica bruta. Qualquer fator que degrade o fluxo de oxigênio de corte — baixa pressão, furo contaminado, distância de afastamento incorreta — afeta diretamente a qualidade do corte, independentemente da aparência da chama de pré-aquecimento.
As pontas são fabricadas em peça única (cobre sólido) ou em duas peças (latão interno com cobre externo). As pontas de duas peças são mais comuns em ambientes de produção porque a peça interna pode ser substituída independentemente quando os orifícios de pré-aquecimento se desgastam, sem descartar o corpo externo. As pontas inteiras são mais simples e geralmente preferidas para corte manual, onde a frequência de substituição é menor.
Escolhendo a ponta certa: tamanho, tipo de furo e gás combustível
Três variáveis governam a seleção da ponta: espessura do material, projeto do furo de oxigênio de corte e gás combustível em uso. Selecionar apenas a espessura — sem levar em conta o tipo de furo e a compatibilidade do combustível — é a fonte mais comum de baixa qualidade de corte no campo.
Tamanho da ponta e espessura do material
O tamanho da ponta determina o diâmetro do furo central de oxigênio de corte e o tamanho dos orifícios de pré-aquecimento. O tamanho correto da ponta sempre corresponde à espessura do material , não para uma configuração de pressão ou velocidade de corte preferida. Usar uma ponta superdimensionada em chapa fina causa excesso de entrada de calor, empenamento e cortes largos e irregulares. Usar uma ponta subdimensionada em chapa grossa produz oxidação incompleta, forte adesão de escória e incapacidade de completar o corte em profundidade.
| Espessura do material | Tamanho típico da ponta | Pressão de oxigênio (PSI) | Velocidade de corte (IPM) |
|---|---|---|---|
| 3 mm (1/8 pol.) | 000/0 | 20–25 | 20–26 |
| 6 mm (1/4 pol.) | 0/1 | 25–35 | 16–22 |
| 1/2 pol. (13 mm) | 1/2 | 35–45 | 12–18 |
| 25 mm (1 pol.) | 2/3 | 40–55 | 10–14 |
| 2 pol. (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 pol. (100 mm) | 4/5 | 55–80 | 4–7 |
Furo Cilíndrico vs. Furo Divergente
Os furos de corte com oxigênio vêm em duas geometrias internas, cada uma otimizada para uma faixa de espessura diferente. Pontas de furo cilíndrico mantenha um diâmetro constante em todo o comprimento do furo e opere melhor em torno de 40 PSI. Eles são a escolha padrão para corte manual e mecanizado de materiais de até 10 mm (3/8 pol.) de espessura. Pontas de furo divergentes alargue-se para fora em direção à saída, permitindo que o fluxo de oxigênio de corte se expanda até a velocidade supersônica. Eles operam em pressões mais altas — normalmente de 75 a 100 PSI — e proporcionam velocidades de corte mais rápidas com menor consumo de oxigênio por metro de corte em chapas com espessura superior a 3/8 de polegada. Para a maioria das máquinas CNC de oxicorte que cortam chapas grossas, pontas de furo divergentes são a escolha correta. Para uma comparação detalhada de como a seleção do gás combustível interage com o projeto do furo da ponta e a temperatura da chama, consulte nosso temperaturas da tocha de corte e comparação de gás combustível .
Compatibilidade com gás combustível
As pontas de corte não são intercambiáveis entre gases combustíveis. As pontas de acetileno têm um padrão e tamanho de orifício de pré-aquecimento específico que se adaptam ao calor concentrado do cone interno do acetileno e à sua proporção estequiométrica de oxigênio para combustível de aproximadamente 1:1. As pontas de propano e propileno têm orifícios de pré-aquecimento maiores e maiores para compensar as temperaturas mais baixas do cone interno desses gases e sua maior demanda de oxigênio - o propano requer cerca de 4,5 partes de oxigênio por parte de combustível. Usar uma ponta de acetileno com propano priva a chama de pré-aquecimento e produz aquecimento incompleto; usar uma ponta de propano com acetileno cria uma chama de pré-aquecimento excessivamente grande e descontrolada. Sempre confirme se o bico está classificado para o gás combustível específico que está sendo usado.
Preparando-se para um corte limpo
Mesmo uma ponta de tamanho correto produz resultados ruins se a pressão, a chama e o afastamento não forem ajustados corretamente antes do início do corte.
Ajuste a pressão na ponta, não no regulador. Mangueiras longas e diâmetros estreitos criam uma queda de pressão mensurável entre a saída do regulador e a tocha. Para percursos superiores a 25 pés, coloque medidores de teste na entrada da tocha para medir a pressão de entrega real e, em seguida, ajuste o regulador para cima até que os medidores do lado da tocha leiam os valores especificados na tabela de pontas. Cortar apenas com a pressão do regulador em longo prazo é uma causa comum de cortes lentos e escória pesada. Para uma análise completa da seleção de gás e gerenciamento seguro de pressão, consulte nosso guia de segurança de oxicombustível e seleção de gás .
Ligue uma chama neutra antes de cortar. Acenda a tocha apenas com combustível e, em seguida, introduza oxigênio pré-aquecido até que o cone interno se torne um ponto azul brilhante bem definido, cercado por um envelope externo transparente. Esta é a chama neutra – o ponto de partida correto para praticamente todos os cortes de aço. Uma chama oxidante (cone mais curto e pontiagudo com um tom arroxeado) oxida prematuramente a superfície do metal e produz uma zona afetada pelo calor que resiste ao corte limpo. Uma chama de cementação (cone macio e emplumado com um envelope secundário laranja) deposita carbono na superfície do metal e também degrada a qualidade do corte.
Mantenha uma distância de impasse consistente. Para a maioria das pontas de corte manuais, o afastamento correto é de 1/8 a 1/4 polegada (3–6 mm) entre a face da ponta e a superfície da peça de trabalho. Muito perto e a ponta superaquece, os orifícios de pré-aquecimento ficam obstruídos com respingos e o risco de tiro pela culatra aumenta. Muito longe e o fluxo de oxigênio de corte perde coerência antes de atingir o metal, produzindo um corte largo e arredondado e escória pesada.
Confirme se o metal atingiu a temperatura de ignição antes de abrir o oxigênio de corte. O indicador visual correto é um brilho vermelho cereja a branco alaranjado no ponto de perfuração. Um teste de campo útil: pressione levemente a alavanca de corte de oxigênio – se o metal imediatamente começar a faiscar e oxidar, ele estará pronto. Se simplesmente esfriar e escurecer, continue o pré-aquecimento.
8 dicas práticas para cortes melhores
As técnicas a seguir abordam as fontes mais comuns de resultados inconsistentes em operações de corte manual e mecanizado com oxicorte.
- Use a tabela de dicas para sua marca específica. As taxas de fluxo e as dimensões dos orifícios variam entre os fabricantes, mesmo para o mesmo tamanho nominal de ponta. Uma tabela de gorjetas de uma marca nunca deve ser aplicada às gorjetas de outra marca.
- Prepare sua mão cortante. Para corte manual, apoie a mão da tocha com a mão livre apoiada na peça de trabalho ou em uma superfície de referência estável. A oscilação da tocha de até 1/16 polegada produz ondulação visível na borda de corte.
- Perfure com inclinação e depois vá perpendicularmente. Ao perfurar a placa intermediária, em vez de começar pela borda, incline a tocha 15–20 graus para longe da direção de deslocamento enquanto abre o oxigênio de corte. Isto direciona a ejeção inicial da escória para longe da face da ponta. Assim que a perfuração estiver concluída, coloque a tocha de volta na perpendicular e comece o corte.
- Enrole nas bordas e estenda no final. Ao começar na borda da chapa grossa, role a tocha de uma posição angular para perpendicular ao entrar no corte. No final do corte, role a tocha para fora para garantir que a parte inferior do corte seja cortada de maneira limpa - sem isso, a polegada final de um corte grosso geralmente permanece parcialmente conectada.
- Combine a velocidade de deslocamento com as faíscas. Na velocidade de deslocamento correta, o fluxo de oxigênio de corte sai da parte inferior da peça de trabalho em um leve ângulo de fuga (5–10 graus atrás da direção da tocha). Se o fluxo sair verticalmente, a velocidade de deslocamento será muito lenta. Se sair com uma inclinação pronunciada para frente, a velocidade será muito rápida e o corte não será totalmente penetrante.
- Mantenha a ponta limpa durante a operação. O acúmulo de respingos na face da ponta durante cortes longos degrada progressivamente o formato da chama de pré-aquecimento e pode fazer com que o fluxo de oxigênio de corte se desvie. Uma breve pausa para limpar com um arquivo de limpeza de pontas restaura o desempenho sem um desligamento completo.
- Feche o combustível antes do oxigênio no desligamento. Ao desligar a tocha, feche primeiro a válvula de combustível, depois o oxigênio de corte e depois o oxigênio de pré-aquecimento. Esta sequência evita uma condição rica em combustível na ponta durante o desligamento, que é a principal causa de depósitos internos de fuligem e contra-explosão na próxima ignição.
- Siga todas as precauções de segurança, sem exceção. Supressores de flashback em ambas as mangueiras, teste de vazamento antes de cada sessão e EPI correto não são negociáveis. Para obter uma lista de verificação de segurança completa específica para pontas de tocha de corte, consulte nosso guia em precauções de segurança para cortar pontas de maçarico .
Diagnosticando má qualidade de corte
A maioria dos defeitos de corte com oxicorte remonta a uma das quatro causas principais: tamanho errado da ponta, pressão incorreta, velocidade de deslocamento inadequada ou ponta contaminada ou desgastada. A tabela abaixo aborda os sintomas mais comuns e suas ações corretivas.
| Sintoma | Causa mais provável | Ação Corretiva |
|---|---|---|
| Escória pesada/escória dura que não se separa de forma limpa | Velocidade de deslocamento muito rápida; pressão de oxigênio muito baixa; ponta muito pequena para espessura | Velocidade de deslocamento lenta; aumentar a pressão do oxigênio para atingir as especificações do gráfico; tamanho da ponta de atualização |
| Borda superior arredondada e com corte largo | Distância de impasse muito grande; velocidade de deslocamento muito lenta | Reduza o afastamento para 1/8–1/4 pol.; aumentar a velocidade de deslocamento |
| Corte irregular ou goivagem na face | Orifícios da ponta entupidos ou danificados; instabilidade da chama | Limpe ou substitua a ponta; verifique se há orifícios tortos ou respingados |
| O corte não consegue penetrar em profundidade (especialmente chapa grossa) | Pressão de oxigênio muito baixa na tocha (queda de pressão); furo da ponta muito pequeno | Meça a pressão na tocha com medidores de teste; compensar no regulador; verifique o tamanho da ponta |
| Tempo excessivo de pré-aquecimento antes que o corte possa começar | Tipo de ponta errado para gás combustível (orifícios de pré-aquecimento muito poucos/pequenos para propano/propileno) | Mude para uma ponta com classificação de propano ou propileno com orifícios de pré-aquecimento maiores |
| Linha de corte ondulada ou flutuante | Instabilidade da mão da tocha; velocidade de deslocamento irregular | Use um trilho-guia ou uma braçadeira reta; cinta cortando a mão na peça de trabalho |
| Tiro pela culatra ou estalo persistente | Superaquecimento da ponta; impasse muito pequeno; ponta face contaminada | Aumentar o impasse; deixe a ponta esfriar; ponta limpa; verifique se há bloqueio de respingos |
Dica Manutenção e quando substituir
As pontas de corte desgastam-se de forma previsível e a maioria das perdas de desempenho relacionadas ao desgaste são recuperáveis com manutenção simples. Os orifícios de pré-aquecimento são o primeiro ponto de degradação: respingos da zona de corte se acumulam na face da ponta, bloqueando parcialmente os orifícios e distorcendo o formato da chama de pré-aquecimento. Um conjunto de limas de limpeza de pontas — dimensionadas para corresponder aos diâmetros dos orifícios das pontas — remove esse acúmulo em segundos. Limpe sempre ao longo do eixo do orifício, e não através dele, para evitar alargar ou remodelar o orifício.
O furo de oxigênio de corte central é mais durável, mas não imune a danos. Os sinais de desgaste do furo incluem um formato de boca de sino visível na saída do furo, corrosão nas paredes do furo visíveis sob ampliação e um fluxo cortante de oxigênio que se espalha em vez de manter um jato compacto e coerente. Um furo de corte desgastado não pode ser restaurado por limpeza – a ponta precisa ser substituída.
Substitua a ponta imediatamente se alguma das seguintes condições estiver presente: rachaduras ou rachaduras no corpo da ponta; orifícios que não podem ser arredondados com um limpador de ponta; uma saída de furo visivelmente deformada; ou repetidos tiros pela culatra mesmo após a limpeza e o impasse correto terem sido restabelecidos. Operar uma ponta danificada é um risco à segurança, não apenas um problema de qualidade. Para pontas de duas peças, inspecione os componentes internos e externos separadamente — muitas vezes apenas uma peça requer substituição, reduzindo o custo de manutenção.
Armazene as pontas em um suporte ou estojo dedicado para proteger os orifícios e a saída do furo contra danos físicos. Mesmo pequenos amassados ou marcas na face da ponta devido à queda em um piso duro podem distorcer os orifícios de pré-aquecimento o suficiente para exigir a substituição prematura.