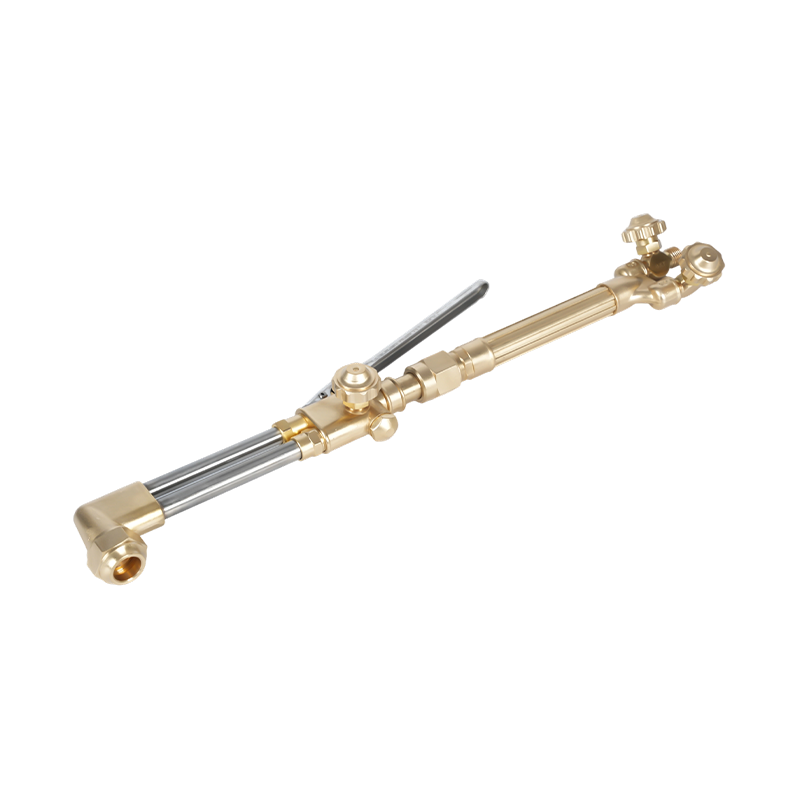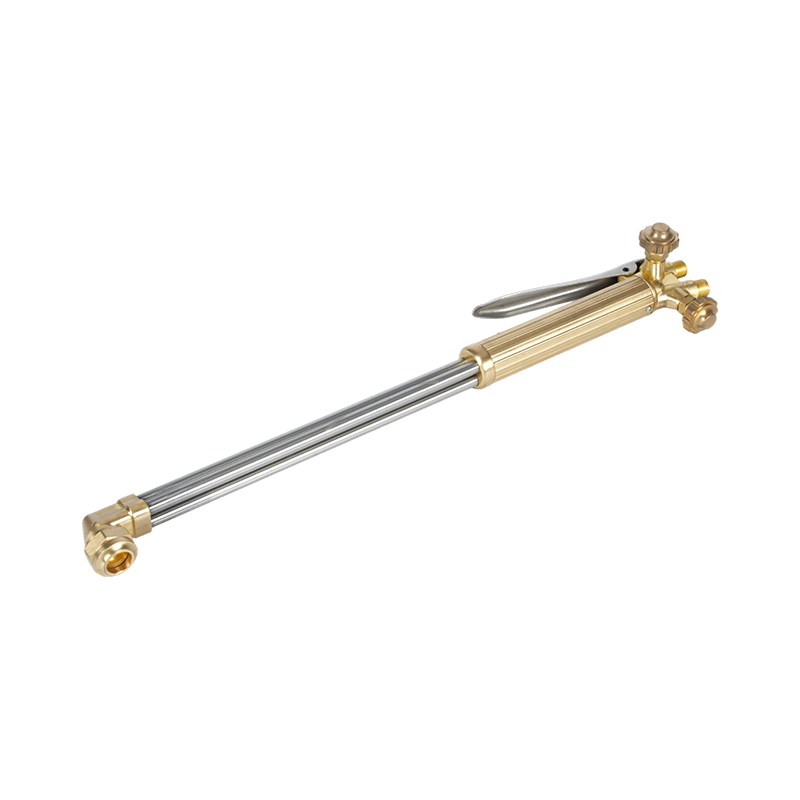
O que é corte com oxicombustível e por que a segurança está em primeiro lugar
O corte por oxicombustível é um processo térmico que combina um gás combustível com oxigênio puro para produzir uma chama de alta temperatura capaz de cortar metais ferrosos com vários centímetros de espessura. Ao contrário dos métodos de corte mecânico, o oxicombustível não requer eletricidade, funciona no campo ou no chão de fábrica e continua sendo uma das formas mais econômicas de cortar chapas de aço pesadas, seções estruturais e tubos - e é por isso que tem sido uma pedra angular das operações de fabricação, construção, demolição e salvamento por mais de um século.
As mesmas características que tornam o corte oxicorte tão poderoso também o tornam genuinamente perigoso quando manuseado incorretamente. O processo coloca gases inflamáveis pressurizados, oxigênio puro, chama aberta, escória de metal fundido e radiação infravermelha, tudo próximo ao operador. Compreender o triângulo de combustão – combustível, oxigênio e ignição – e controlar todos os três é a base da prática segura do oxicombustível. A combustão requer todos os três elementos simultaneamente; remover qualquer um deles interrompe a reação. Todas as regras de segurança no corte oxicorte existem para gerenciar um ou mais lados desse triângulo.
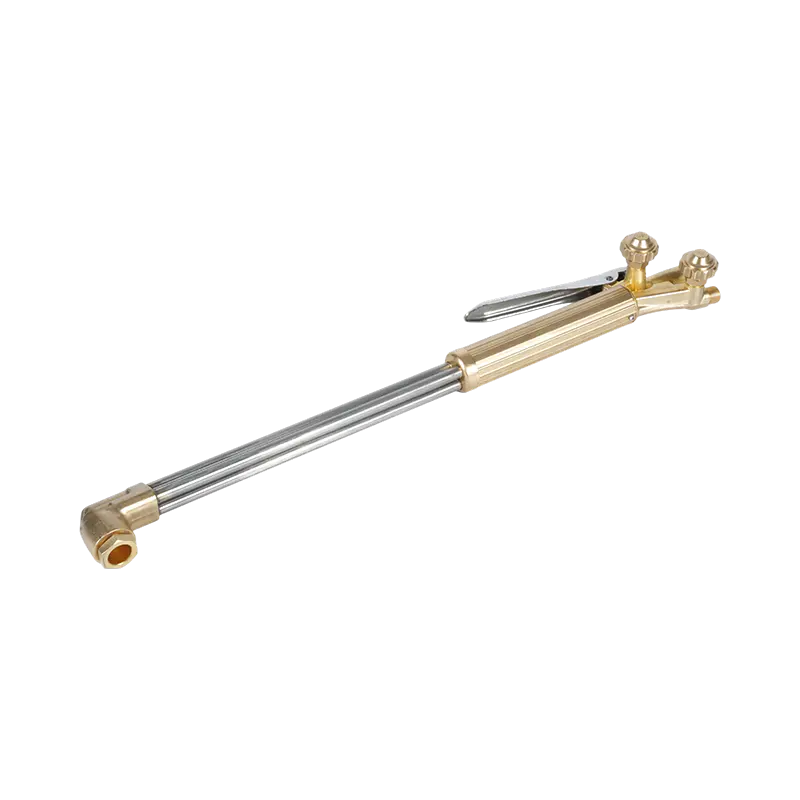
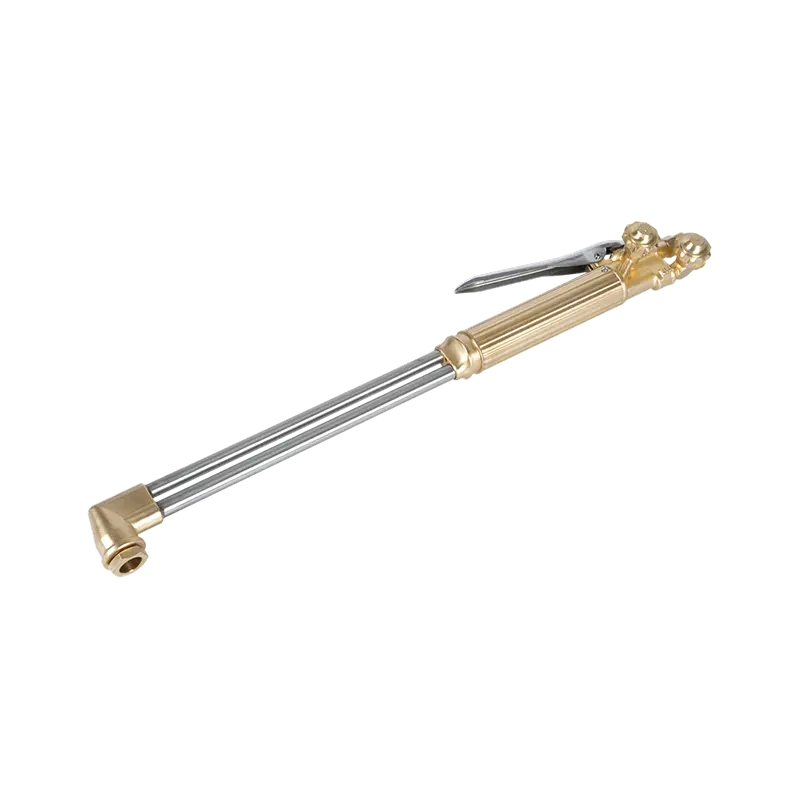
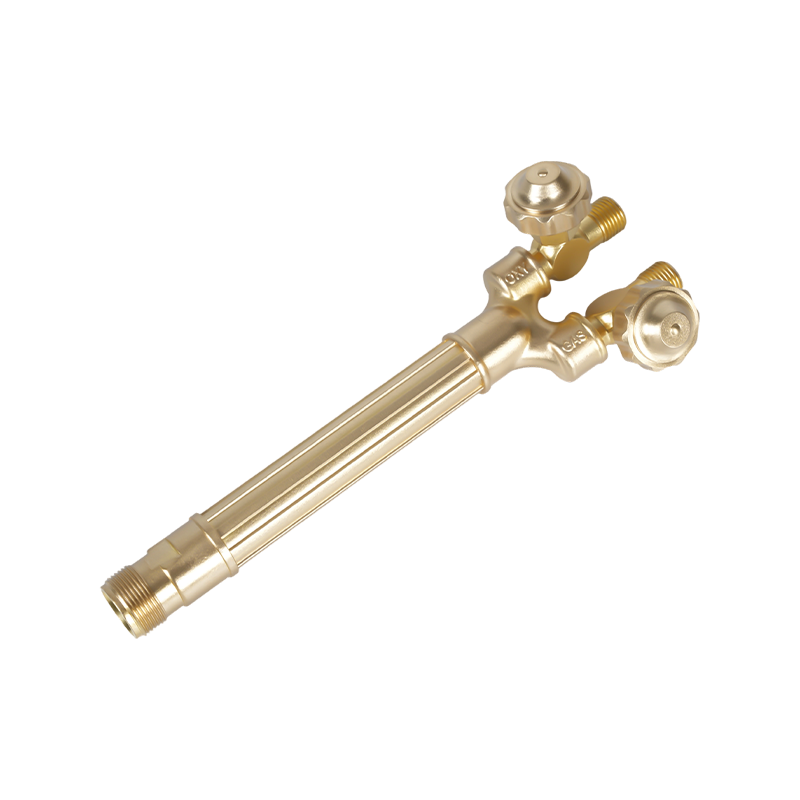
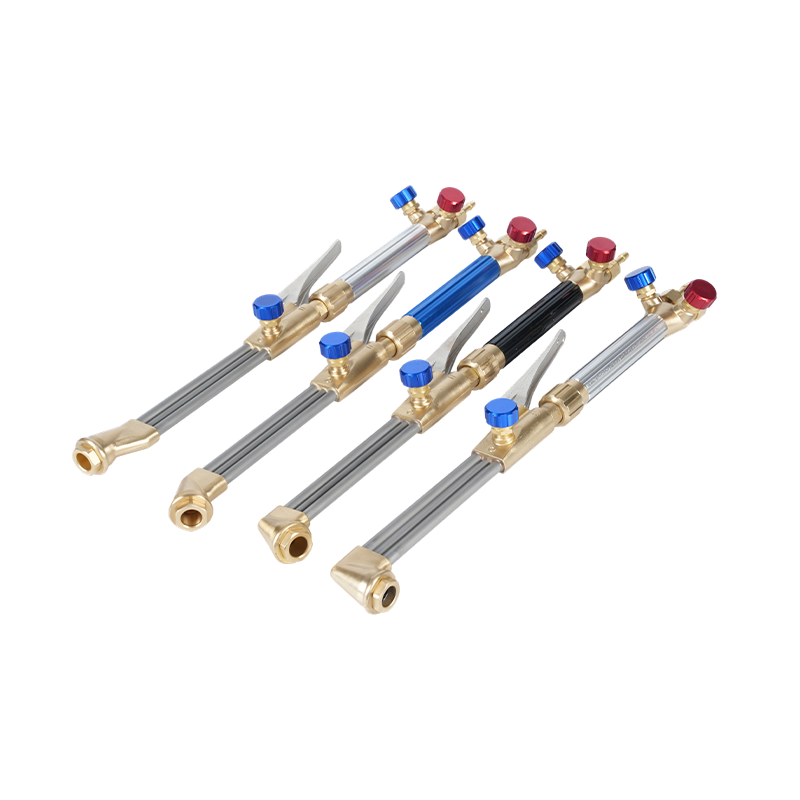
Este guia cobre os gases combustíveis primários usados em tochas de corte , suas características de chama e perfis de perigo, e os procedimentos essenciais de segurança que se aplicam independentemente do combustível utilizado.
Compreendendo o oxigênio: o agente oxidante, não o combustível
Um ponto crítico e frequentemente mal compreendido: o oxigênio não é o combustível no corte com oxicorte – é o agente oxidante. O oxigênio se combina quimicamente com o gás combustível para liberar calor durante a combustão, e um jato de oxigênio de alta pressão separado do orifício central da tocha de corte é o que realmente faz com que o metal queime e seja expelido do corte.
O oxigênio puro usado em aplicações de corte é fornecido com pureza de 99,5% ou superior, muito acima dos 21% presentes no ar atmosférico. Nessas concentrações, materiais que normalmente não são inflamáveis – incluindo graxa, óleo, borracha e certos metais – podem inflamar-se de forma explosiva. Este é o princípio de segurança mais importante que rege o manuseio de cilindros de oxigênio e reguladores: óleo e graxa nunca devem entrar em contato com nenhum equipamento, válvula ou conexão de oxigênio. Mesmo uma pequena quantidade de lubrificante de petróleo em uma válvula reguladora de oxigênio pode causar um incêndio violento ou explosão quando o cilindro é aberto.
Os cilindros de oxigênio devem ser armazenados na posição vertical, protegidos contra tombamento e mantidos a uma distância mínima de 6 metros (20 pés) dos cilindros de gás combustível ou separados por uma barreira resistente ao fogo de pelo menos 5 pés de altura. Abra totalmente as válvulas do cilindro de oxigênio quando estiver em uso; uma válvula de oxigênio parcialmente aberta cria um diferencial de pressão na sede que acelera o desgaste e aumenta o risco de vazamento.
Gás para maçarico de corte: as quatro opções primárias de combustível
Quatro gases constituem a grande maioria das opções de combustível para tochas de corte oxicorte: acetileno, propano, propileno e gás MAPP. Cada um tem uma composição química distinta, temperatura de chama, distribuição de saída de BTU, exigência de relação oxigênio/combustível e perfil de segurança associado. Selecionar o gás combustível certo para a aplicação — e usar equipamentos classificados para esse gás específico — é um pré-requisito tanto para o desempenho quanto para a segurança.
Acetileno (C₂H₂): Chama mais quente, maior risco
O acetileno é o gás combustível mais amplamente utilizado para corte com oxicombustível e o único gás combustível adequado para soldagem com oxicombustível. Produz a chama mais quente de qualquer combustível de corte comum a aproximadamente 5.720°F (3.160°C) , com a maior parte do seu calor – cerca de 507 BTU – concentrado no cone interno da chama. Essa concentração de cone interno é o que dá ao acetileno sua rápida velocidade de perfuração e zona mínima afetada pelo calor nas bordas de corte, tornando-o a escolha preferida para corte de precisão, trabalho em chapas finas a médias e qualquer aplicação onde a qualidade da solda imediatamente adjacente ao corte é importante.
No entanto, o acetileno acarreta mais restrições de segurança do que qualquer outro gás combustível. É quimicamente instável em pressões acima 15 PSI (1 barra) ; em pressões mais altas, o acetileno pode se decompor explosivamente sem a presença de oxigênio. Por esta razão, os cilindros de acetileno não são ocos – são embalados com uma massa porosa saturada com acetona líquida, que dissolve o acetileno e o mantém estável. Se um cilindro for colocado de lado ou retirado muito rapidamente, a acetona líquida entra na mangueira e na tocha, fazendo com que a chama goteje solvente ardente da ponta.
A taxa de retirada segura de um cilindro de acetileno nunca deve exceder um sétimo do volume total do cilindro por hora. Exceder esta taxa retira acetona da massa porosa junto com o gás. O acetileno também é altamente sujeito a retrospectiva – uma condição em que a chama viaja para trás através da tocha e da mangueira em direção ao cilindro. Os supressores de flashback devem sempre ser instalados nas linhas de combustível e oxigênio ao trabalhar com acetileno. O acetileno é mais leve que o ar; em caso de vazamento, ele sobe e pode se acumular nos telhados. Seu odor característico de alho é detectável em concentrações abaixo de 2%, bem antes de atingir seu limite explosivo inferior de 2,5%.
Propano (C₃H₈): Econômico, alto BTU, perfuração mais lenta
O propano é o combustível alternativo mais popular para corte com oxicorte, valorizado principalmente por seu custo significativamente mais baixo, ampla disponibilidade e armazenamento mais simples em comparação ao acetileno. Produz uma temperatura de chama de aproximadamente 5.122°F (2.828°C) – cerca de 600°F mais frio que o acetileno – mas com um valor calorífico total substancialmente mais elevado de cerca de 2.600 BTU por pé cúbico. Criticamente, o propano fornece a maior parte do seu calor no cone de chama externa em vez do cone interno. Isso inverte a geometria de combustão do acetileno: o propano é excelente no pré-aquecimento de grandes massas e é altamente eficiente para aplicações de aquecimento e dobra, mas requer tempos de pré-aquecimento iniciais mais longos para corte e resulta em velocidades de perfuração mais lentas no início de um corte.
O propano requer uma proporção de combustível para oxigênio de aproximadamente 1:4 (uma parte de propano para quatro partes de oxigênio), em comparação com 1:1 para o acetileno. Essa maior demanda de oxigênio significa que as configurações de corte de propano consomem oxigênio mais rapidamente, o que os operadores devem levar em consideração no planejamento dos cilindros para trabalhos de corte de alto volume. Como o propano é mais pesado que o ar, ele desce até o nível do chão em caso de vazamento – criando um risco de acúmulo de gás em áreas baixas, ralos de piso e porões. As áreas de armazenamento devem ser ventiladas ao nível do chão e mantidas afastadas de fontes de ignição. Equipamentos de propano – reguladores, mangueiras e pontas de tocha – devem ser classificados especificamente para propano; mangueiras e pontas de acetileno não são intercambiáveis.
Propileno (C₃H₆): o meio-termo
O propileno ocupa uma posição de desempenho entre o acetileno e o propano. A temperatura da chama varia de aproximadamente 4.800°F a 5.300°F , e fornece um valor calorífico total de cerca de 2.400 BTU por pé cúbico. Assim como o propano, o propileno fornece a maior parte de seu calor no cone externo – mas com um valor de BTU mais alto no cone interno do que o propano, proporcionando um tempo de perfuração mais curto e um perfil de corte que se assemelha mais ao acetileno do que ao propano. O propileno requer 3,5 partes de oxigênio por parte de combustível para combustão completa, um pouco mais eficiente que a proporção de 4:1 do propano.
As pontas de corte de propileno são projetadas com um recesso de 1/16" na face da ponta para compensar sua taxa de queima mais lenta em comparação com o acetileno (13,5 pés por segundo versus 29 pés por segundo para o acetileno). Usar uma ponta de acetileno com propileno resultará em uma chama instável e ineficiente. O propileno é geralmente considerado um gás de queima mais limpo que o acetileno e produz menos escória, reduzindo o tempo de limpeza pós-corte em trabalhos de corte estrutural.
Gás MAPP (Metilacetileno-Propadieno): Aplicações Especiais
O gás MAPP – tecnicamente MPS (metilacetileno-propadieno estabilizado) após a descontinuação da formulação original da Dow Chemical – produz uma temperatura de chama semelhante ao propileno e um valor calorífico total de aproximadamente 2.400 BTU por pé cúbico, com a maior parte do calor concentrada no cone secundário. Requer 2,5 partes de oxigênio por parte de combustível. A principal vantagem do MAPP sobre outros combustíveis alternativos é o seu desempenho em aplicações de corte submerso de alta pressão , como a demolição subaquática, onde a sua estabilidade sob pressão lhe confere uma vantagem significativa. Para corte de superfície padrão, o MAPP não oferece nenhum benefício significativo de desempenho em relação ao propileno ou propano e normalmente é mais caro. Seu uso hoje é amplamente limitado ao aquecimento de peças pequenas, brasagem e trabalhos subaquáticos especializados.
Comparação de gás combustível em resumo
| Gás | Temperatura da Chama (°F) | Total de BTU/CF | Zona de pico de calor | O₂:Relação de combustível | Melhor uso |
|---|---|---|---|---|---|
| Acetileno | ~5.720 | 1.470 | Cone interno | 1:1 | Corte de precisão, soldagem, reparo |
| Propano | ~5.122 | 2.600 | Cone externo | 4:1 | Aquecimento, dobra, corte de sucata |
| Propileno | 4.800–5.300 | 2.400 | Cone externo | 3,5:1 | Corte geral, acabamento mais limpo |
| MAPP/MPS | ~5.300 | 2.400 | Cone externo | 2,5:1 | Corte subaquático, brasagem |
Segurança de cilindros e reguladores: a base da segurança do oxicombustível
A maioria dos incidentes com oxicorte não se origina na ponta da tocha, mas no nível do cilindro e do regulador, onde o manuseio inadequado do gás pressurizado cria condições para vazamentos, incêndios e falhas catastróficas. As práticas a seguir não são negociáveis, independentemente do gás combustível utilizado.
Leia sempre os rótulos dos cilindros. Os cilindros não são codificados por cores universalmente – os fornecedores podem pintar os cilindros de qualquer cor. Nunca presuma o conteúdo de um cilindro apenas com base na cor. Cada cilindro carrega um número de identificação das Nações Unidas: ONU 1072 para oxigênio, ONU 1001 para acetileno, ONU 1978 para propano e ONU 1077 para propileno. Se um cilindro não tiver uma etiqueta legível, não o utilize.
Armazene os cilindros separadamente. Cilindros de gás combustível e oxigênio devem ser armazenados a pelo menos 6 metros de distância ou separados por uma parede resistente ao fogo. Ambos devem ser armazenados na vertical e presos a uma estrutura fixa para evitar tombamento. Os cilindros de acetileno devem permanecer sempre em pé - se um cilindro estiver deitado de lado, coloque-o em pé e deixe-o descansar por pelo menos uma hora antes de usar para permitir que a acetona sature novamente a massa porosa antes de retirar o gás.
Inspecione os reguladores antes de cada uso. Verifique as válvulas reguladoras, sedes e roscas quanto a óleo, graxa, detritos e danos físicos. Qualquer componente contaminado deve passar por manutenção profissional antes do uso. Ao abrir a válvula do cilindro de oxigênio, fique de lado – não na frente do regulador – e abra a válvula totalmente. Para acetileno, abra a válvula do cilindro no máximo três quartos de volta, o que permite que a válvula seja fechada rapidamente em caso de emergência. As válvulas de combustível alternativas podem ser totalmente abertas.
Faça um teste de vazamento de pressão antes de cada sessão. Com os reguladores acoplados, ajuste o oxigênio para 10 PSI e feche a válvula do cilindro. Monitore ambos os medidores por dois a três minutos; qualquer queda de pressão indica um vazamento que deve ser localizado e reparado antes de acender a tocha. Use uma solução de água com sabão – nunca uma chama aberta – para localizar vazamentos nas conexões e acessórios. Repita o teste para o lado do gás combustível.
Procedimentos de segurança para mangueiras, tochas e pontas
As mangueiras de oxicombustível são codificadas por cores e roscas por design para evitar conexões cruzadas perigosas. As mangueiras de acetileno (e outros gases combustíveis) são vermelhas e usam roscas à esquerda , identificável por uma ranhura usinada na porca de conexão. As mangueiras de oxigênio são verdes e usam rosca direita sem ranhura. Esta salvaguarda de engenharia significa que as conexões corretas não podem ser feitas ao contrário — mas somente se o operador usar as mangueiras corretas e não modificadas para cada gás. Nunca substitua mangueiras de acetileno por propano ou outros combustíveis alternativos; o propano degrada quimicamente o revestimento interno das mangueiras com classificação de acetileno, fazendo com que ele descasque e potencialmente bloqueie a ponta da tocha ou o regulador.
Antes de acender qualquer tocha, purgue ambas as mangueiras de forma independente. Ajuste o regulador para aproximadamente 5 PSI, abra a válvula da tocha brevemente para permitir que o gás flua e desloque qualquer ar ou contaminantes e, em seguida, feche a válvula. A purga elimina o risco de uma bolsa de mistura de gás na mangueira que poderia causar um tiro pela culatra na ignição.
Inspecione as pontas da tocha antes de cada uso. As pontas de acetileno têm uma face plana ou ligeiramente côncava. As pontas de combustível alternativas são progressivamente rebaixadas - propileno 1/16", MAPP 1/32", propano e gás natural 3/32". Usar a ponta errada para um gás combustível altera a geometria, a eficiência e a estabilidade da chama. Limpe as pontas sujas ou entupidas com produtos de limpeza de pontas dedicados; nunca use arame ou brocas que possam alargar o orifício.
Sempre use um isqueiro de fricção para acender a tocha – nunca um fósforo, isqueiro de butano ou chama aberta. Abra primeiro a válvula de combustível (aproximadamente um quarto de volta), acenda imediatamente e, em seguida, introduza oxigênio lentamente para ajustar a chama neutra. Uma chama neutra – onde o cone interno é bem definido, sem franjas e sem excesso de névoa de oxigênio – é a chama de corte padrão. Uma chama de carburação (excesso de combustível) indica oxigênio insuficiente; uma chama oxidante (excesso de oxigênio) produz um cone interno pontiagudo e menor e deve ser evitada na maioria dos metais, pois introduz óxidos no corte.
Tiro pela culatra, flashback e resposta de emergência
Dois defeitos distintos da tocha exigem reconhecimento e resposta imediatos. Um tiro pela culatra é um recuo momentâneo da chama de volta à ponta da tocha, geralmente acompanhado por um forte estalo. Na maioria das vezes, é causado pelo toque da ponta na peça de trabalho, pela operação com pressões incorretas ou por uma ponta suja. Na maioria dos casos, a chama se extingue automaticamente e pode ser reacendida depois que a ponta esfriar e for inspecionada. Um tiro pela culatra é um sinal de alerta, não um incômodo menor – indica uma condição que, se não for corrigida, pode piorar.
A flashback é muito mais sério: a chama queima através do corpo da tocha e entra na mangueira, em direção ao cilindro. O flashback é identificável por um guincho agudo ou som sibilante da tocha, chama persistente no corpo da tocha sem chama visível na ponta ou cabos da tocha excepcionalmente quentes. Em caso de retorno de chama: feche imediatamente a válvula da tocha de oxigênio e, em seguida, feche a válvula de combustível. Não desligue simplesmente o combustível primeiro – remover o combustível enquanto o oxigênio continua a fluir pode afastar a chama ainda mais. Após fechar ambas as válvulas da tocha, feche ambas as válvulas do cilindro. Deixe todo o equipamento esfriar completamente antes de inspecionar quanto a danos. Não reutilize nenhum equipamento que tenha sofrido flashback até que tenha sido inspecionado e certificado profissionalmente.
Os supressores de flashback – instalados no corpo da tocha ou nas saídas do regulador nas linhas de combustível e oxigênio – contêm válvulas de retenção e cortes térmicos projetados para interromper um flashback antes que ele atinja as mangueiras e os cilindros. Eles são obrigatórios em muitas jurisdições para sistemas de acetileno e são fortemente recomendados para todas as configurações de oxicorte, independentemente do tipo de combustível.
Equipamento de proteção individual e requisitos de espaço de trabalho
O corte com oxicorte produz faíscas, escória fundida, radiação ultravioleta e infravermelha, vapores metálicos e subprodutos da combustão. O equipamento de proteção individual deve abordar todos esses perigos simultaneamente.
A proteção dos olhos e do rosto não é negociável. Um escudo de soldagem facial completo com lentes de filtro classificadas para a tonalidade apropriada para corte - normalmente tonalidade 3 a 6 para trabalho com oxicombustível, dependendo da intensidade - usado sobre óculos de segurança fornece a proteção óptica necessária e proteção contra respingos de escória. O processo produz radiação infravermelha em quantidades suficientes para causar danos à córnea devido à exposição repetida e desprotegida.
Para proteção do corpo, as fibras naturais bem tecidas são preferidas às sintéticas. A lã é naturalmente retardadora de chamas; jeans oferece proteção razoável. Os tecidos sintéticos – poliéster, náilon, acrílico – derretem em vez de carbonizar e pioram drasticamente as queimaduras. Uma jaqueta de soldagem de couro ou resistente a chamas, luvas de couro e botas de couro sem cadarços expostos fornecem a proteção em camadas apropriada para trabalhos de corte. Evite punhos de camisa virados para cima, golas de camisa abertas e pernas de calças com punhos – eles funcionam como pontos de coleta de faíscas e escória.
O espaço de trabalho deve ser sempre bem ventilado. O corte com oxicorte de aço revestido, galvanizado ou pintado gera fumaça metálica que inclui óxidos de zinco, compostos de chumbo e outros subprodutos tóxicos, dependendo do material de base e do revestimento. Ventilação de exaustão local ou, no mínimo, um respirador adequado para fumos metálicos é necessário ao cortar materiais revestidos. A área de trabalho deve estar livre de materiais inflamáveis em um raio de pelo menos 35 pés (10 metros) em todas as direções antes do início de qualquer corte, e uma vigilância contra incêndio deve permanecer no local por pelo menos 30 minutos após a parada do corte, pois a escória pode inflamar combustíveis que não são imediatamente visíveis da posição de corte.