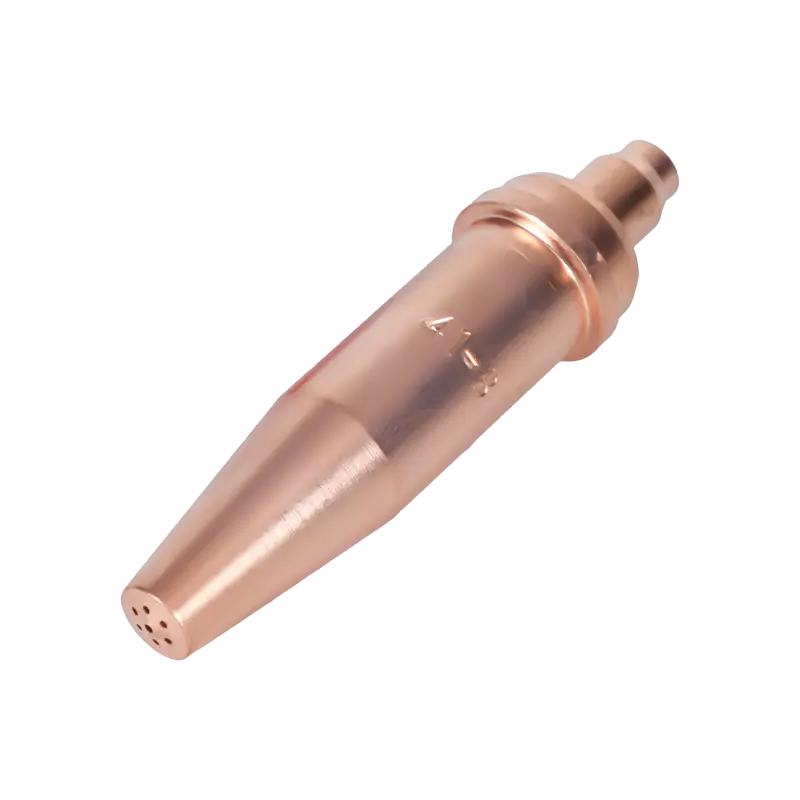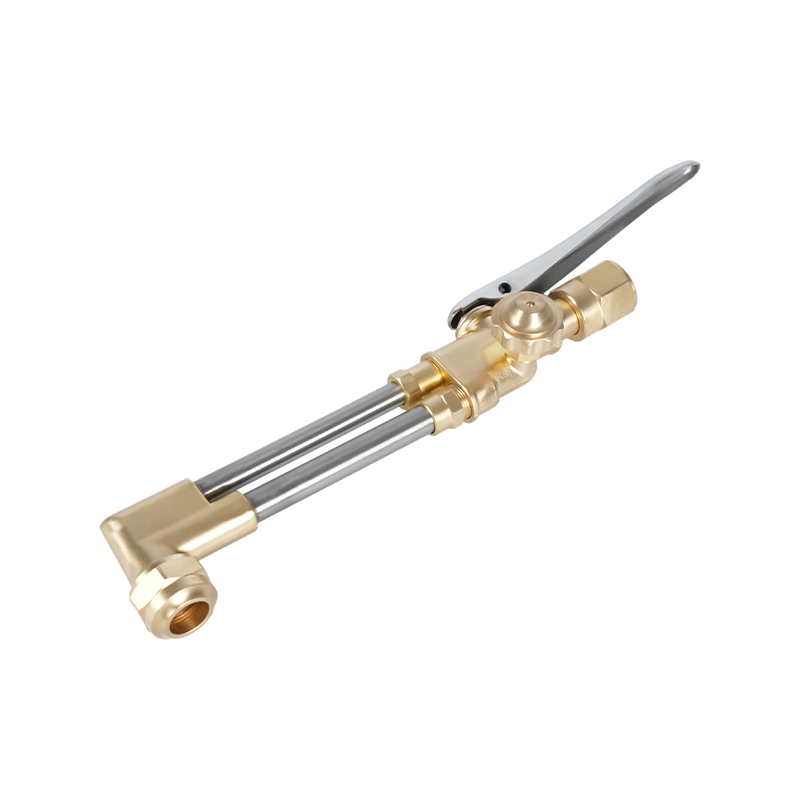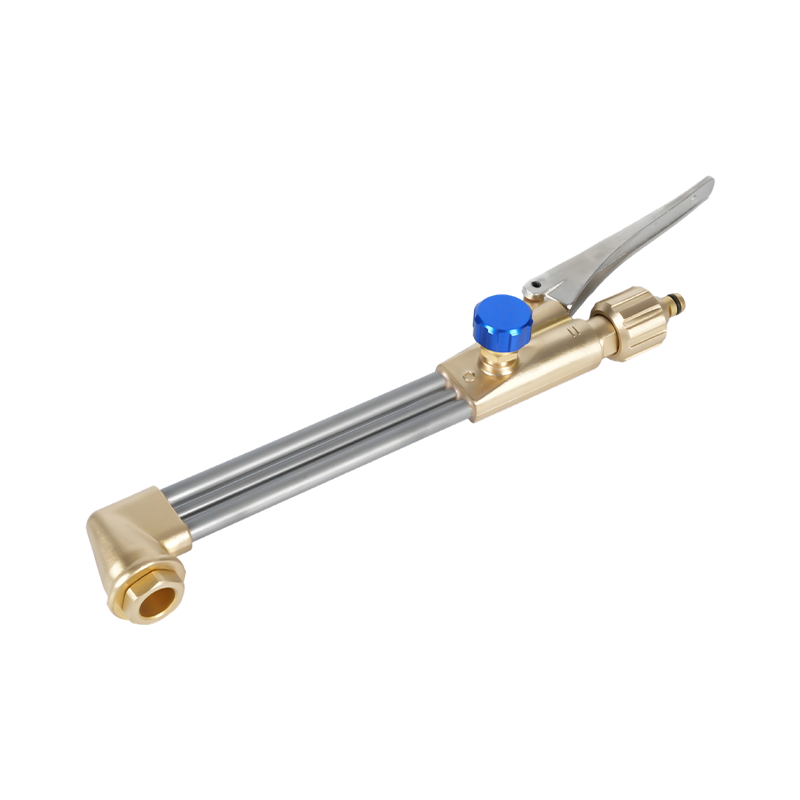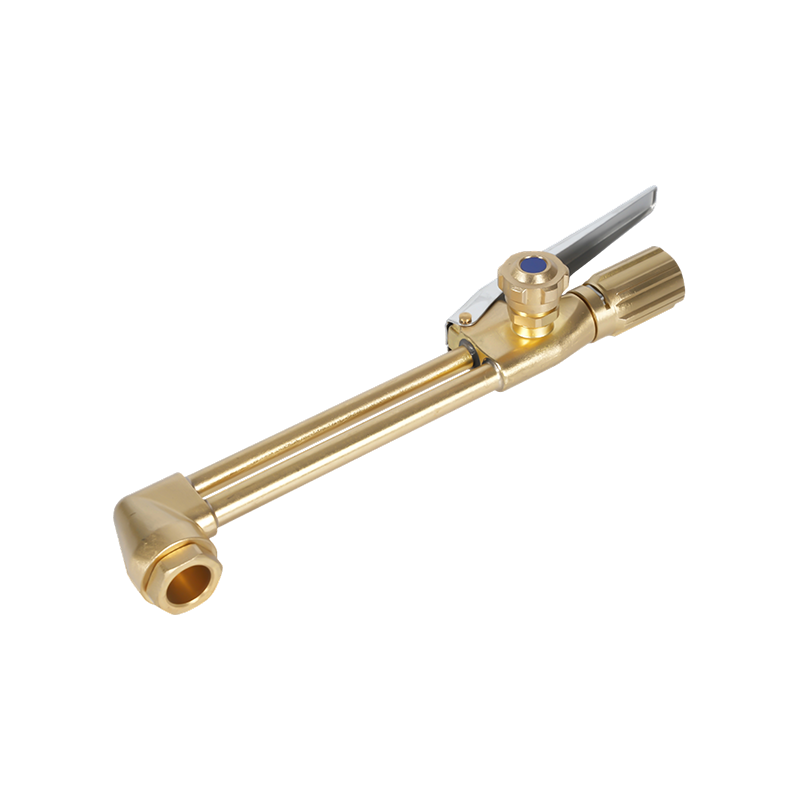
Temperatura da tocha de corte de oxi-acetileno: o que você precisa saber
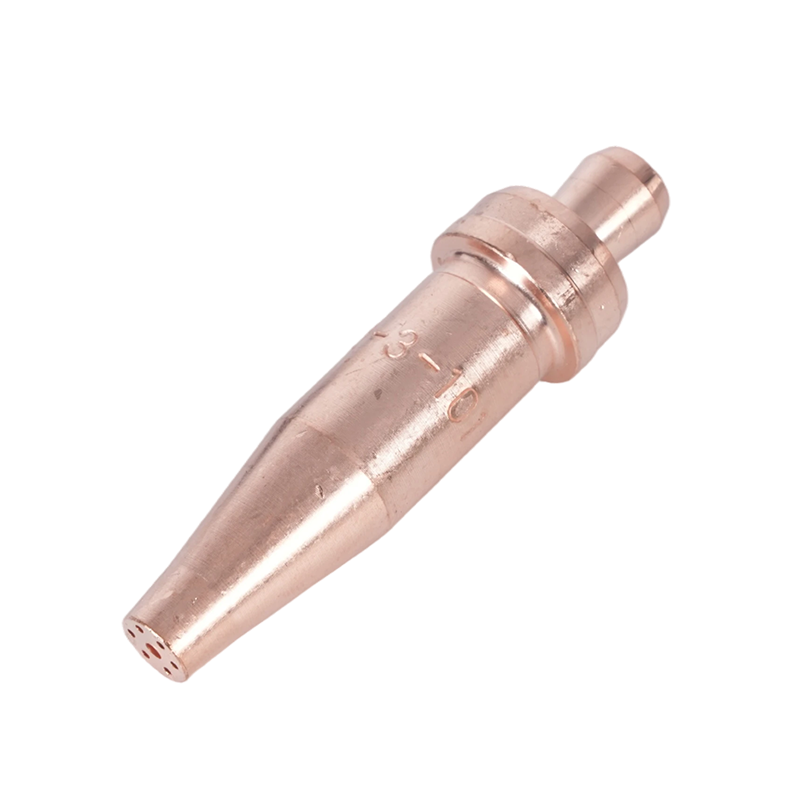
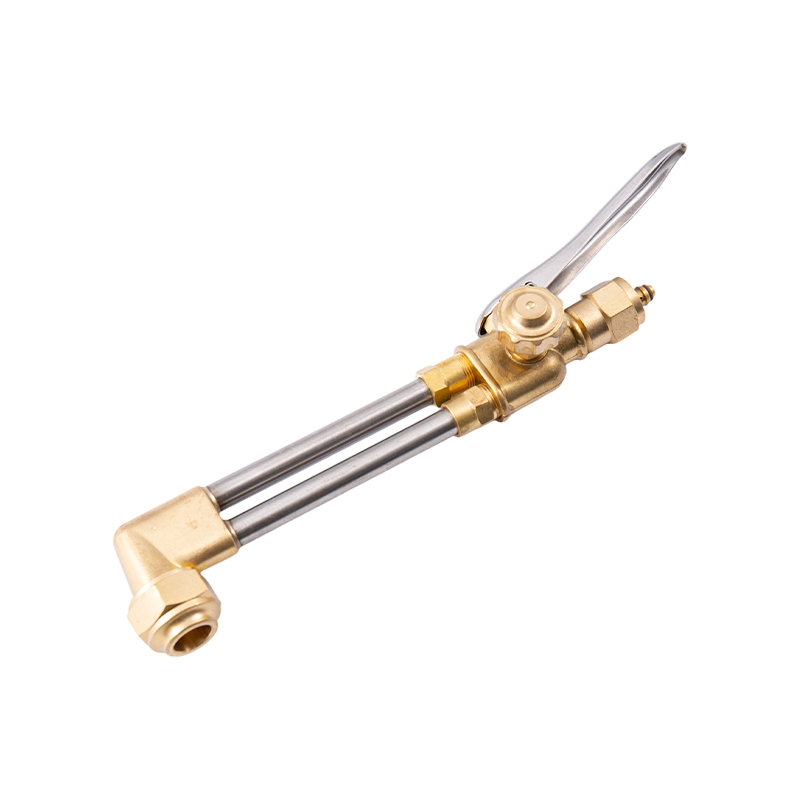
O tocha de corte oxi-acetileno produz uma das temperaturas de chama mais altas alcançáveis com equipamentos de gás industrial padrão. Quando o oxigênio e o acetileno entram em combustão juntos, a chama resultante atinge aproximadamente 3.480°C a 3.500°C (6.296°F a 6.330°F) — superior a qualquer outra combinação de gás combustível comumente usada na prática de soldagem e corte. Este calor extremo é o que faz do oxi-acetileno o sistema de combustível de referência contra o qual todos os gases de corte alternativos são medidos.
Não entanto, é fundamental compreender como uma tocha de corte realmente utiliza essa temperatura. Uma tocha de corte não derrete simplesmente metal – ela opera através de um processo de dois estágios. Primeiro, as chamas de pré-aquecimento que circundam a ponta de corte elevam o aço à sua temperatura de combustão de aproximadamente 982°C (1.800°F). Quando o aço atinge esse ponto, o jato central de oxigênio de alta pressão é ativado. Este fluxo não adiciona calor diretamente; em vez disso, faz com que o aço pré-aquecido oxide rapidamente - um processo frequentemente descrito como "ferrugem rápida e controlada". O óxido de ferro produzido tem um ponto de fusão mais baixo do que o aço base, por isso é eliminado do corte como escória fundida.
O preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
O Three Types of Oxy-Acetylene Flames and When to Use Each
O ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Chama Neutra
Uma chama neutra queima completamente todo o combustível e oxigênio disponíveis, sem produzir excesso de nenhum deles. O cone interno é bem definido e brilhante, e o envelope externo é transparente. Esta é a chama padrão para a maioria das aplicações de corte de aço e soldagem em geral. Não adiciona carbono ao metal (o que o fragilizaria) nem cria oxidação excessiva (o que formaria incrustações de óxido de ferro). Para operações de corte, definir uma chama de pré-aquecimento neutra antes de acionar o fluxo de oxigênio de corte produz cortes mais limpos com corte mais consistente.
Chama de Carburização (Redução)
Uma chama de cementação contém excesso de acetileno além do que pode ser totalmente queimado com o oxigênio disponível. É identificada por uma zona secundária emplumada que se estende além do cone interno – o comprimento desta pena indica o grau de excesso de acetileno. Este tipo de chama é utilizado para operações de endurecimento superficial, recozimento e soldagem a gás de aço inoxidável, onde reduz o risco de oxidação do cromo na zona de solda. O excesso de acetileno cria uma atmosfera redutora ao redor da poça de fusão. Nunca deve ser utilizado para corte, pois deposita carbono no aço e produz fuligem preta.
Chama Oxidante
Uma chama oxidante contém excesso de oxigênio. O cone interno torna-se mais curto, mais pontudo e adquire uma coloração levemente arroxeada; o som da chama fica visivelmente mais nítido. Embora esse tipo de chama seja o mais quente em teoria, geralmente é evitado na soldagem porque o excesso de oxigênio ataca o ferro do aço, formando inclusões indesejáveis de óxido de ferro que enfraquecem a junta. Para o corte, um ajuste da chama oxidante na corrente de oxigênio de corte é inerente ao processo – mas as chamas de pré-aquecimento devem permanecer neutras para evitar a oxidação prematura do material circundante.
Gáses da tocha de corte: uma comparação completa
Os sistemas de corte oxicorte não estão limitados ao acetileno. Uma variedade de gases combustíveis pode ser usada dependendo do material a ser cortado, da velocidade de corte necessária, da infraestrutura disponível e das considerações de custo. Cada gás possui características distintas de temperatura de chama e perfis de combustão que afetam o desempenho de maneira diferente.
| Gas | Temperatura máxima da chama (com O2) | Melhor uso | Capaz de soldar? |
|---|---|---|---|
| Acetileno | 3.500°C / 6.330°F | Corte, soldagem, trabalho de precisão | Sim |
| Propano | ~2.800°C / ~5.072°F | Corte, aquecimento, dobra | Não |
| Propileno | ~2.900°C / ~5.252°F | Corte de produção | Limitado |
| Gás Natural | ~2.770°C / ~5.020°F | Corte, operações de baixo custo | Não |
| Hidrogênio | ~3.000°C / ~5.432°F | Corte subaquático, alumínio | Especializado apenas |
Acetileno
Acetileno is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propano
Propano burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propileno
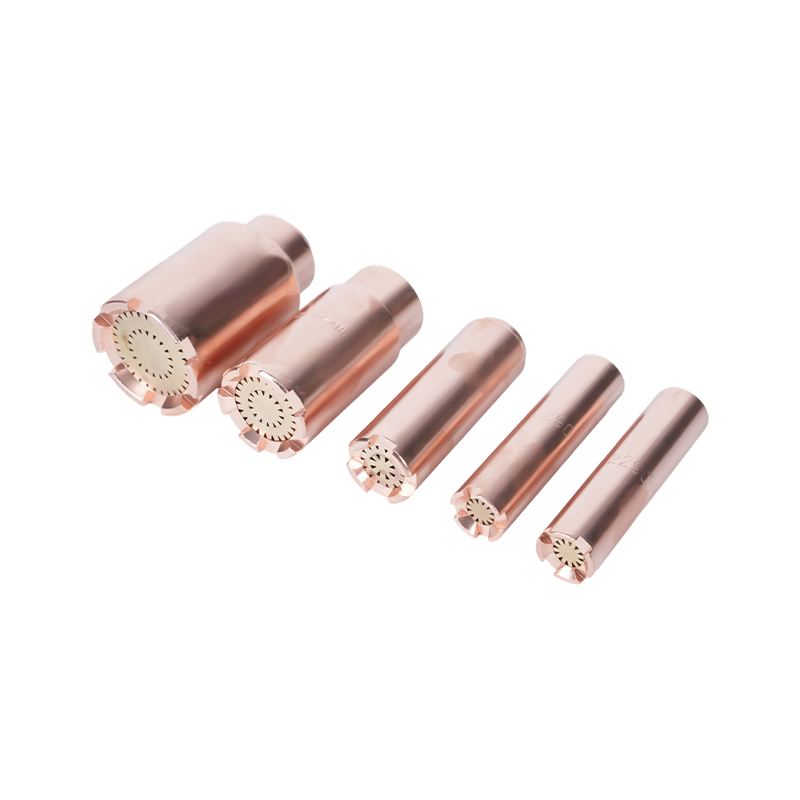
Propileno (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gás Natural
O gás natural tem a temperatura de chama mais baixa dos gases de corte comumente usados. A sua principal vantagem é a infra-estrutura: instalações com fornecimento de gás natural canalizado podem eliminar a gestão de cilindros e reduzir substancialmente os custos de combustível. É usado em operações de corte industrial em larga escala, onde o desempenho de corte ligeiramente inferior é compensado pela economia de custos e pela conveniência do fornecimento. O gás natural não é usado para soldagem.
Hidrogênio
Hidrogênio is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Quais metais podem e não podem ser cortados com uma tocha oxi-combustível
O corte com oxicorte é fundamentalmente um processo de oxidação química. Para que funcione, o metal a ser cortado deve atender a uma condição específica: seus óxidos devem ter um ponto de fusão inferior ao do próprio metal base. Quando esta condição é atendida, a corrente de oxigênio oxida o metal pré-aquecido e remove de forma limpa a escória fundida resultante. Quando não é atendido, o óxido forma uma crosta protetora que encerra a reação de oxidação e impede a progressão do corte.
- Aço de baixo a médio carbono: Corta de forma limpa e eficiente. Esta é a principal aplicação para corte oxicorte, capaz de lidar com materiais de 0,5 mm a mais de 250 mm de espessura.
- Ferro forjado: Pode ser cortado de forma eficaz com técnicas de oxicombustível.
- Aço de alto carbono: Difícil de cortar porque o ponto de fusão da escória se aproxima do ponto de fusão do metal base, evitando a ejeção limpa de óxidos.
- Ferro fundido: Não pode ser cortado de forma eficaz – o grafite entre os grãos e a estrutura dos grãos interfere na ação de corte por oxidação.
- Aço inoxidável: Não pode ser cortado com métodos padrão de oxicorte. A camada de óxido de cromo que se forma na superfície tem um ponto de fusão mais alto do que o aço abaixo dela, formando uma barreira protetora que impede que o oxigênio do corte alcance o metal fresco. O corte a plasma ou a laser deve ser usado para aço inoxidável.
- Alumínio e cobre: Não pode ser cortado com oxicombustível – esses metais não possuem o teor de ferro necessário para que a reação de corte por oxidação se sustente.
Soldagem de aço inoxidável: seleção de processos e principais considerações
O aço inoxidável é um dos metais mais difíceis de soldar corretamente. Seu alto teor de cromo (mínimo 10,5%) é o que lhe confere resistência à corrosão - mas esse mesmo cromo é extremamente reativo ao oxigênio nas temperaturas de soldagem. Quando o cromo oxida durante a soldagem, ele se esgota no metal circundante, criando zonas com resistência à corrosão significativamente reduzida. Este fenômeno, conhecido como sensibilização, é o desafio técnico central da soldagem de aço inoxidável, independentemente do processo utilizado.
Além disso, o aço inoxidável tem menor condutividade térmica do que o aço-carbono, o que significa que o calor se acumula mais rapidamente na zona de solda e se espalha mais lentamente. Isto torna a distorção um problema persistente, especialmente com materiais de espessura fina. O aço inoxidável também se expande aproximadamente 50% mais que o aço-carbono quando aquecido, o que amplifica a distorção se a entrada de calor não for cuidadosamente gerenciada.
Soldagem TIG (GTAW) — O método preferido
A soldagem TIG é o padrão ouro para soldagem de aço inoxidável, especialmente para materiais de espessura fina, tubos e qualquer aplicação onde a aparência da solda e a resistência à corrosão sejam críticas. Um eletrodo de tungstênio não consumível gera o arco, enquanto o gás de proteção argônio puro protege a poça de fusão do oxigênio e nitrogênio atmosféricos. O soldador alimenta a haste de enchimento manualmente, permitindo o controle preciso da entrada de calor e do tamanho da poça.
Para aços inoxidáveis austeníticos da série 300 (os mais comuns), a haste de enchimento padrão é 308L. Para classes 316 e 316L (que contêm molibdênio para maior resistência à corrosão), use enchimento 316L. Para liga tipo 321, o fio de enchimento 347 é apropriado. Usar o grau de enchimento errado compromete o desempenho anticorrosivo da solda acabada, mesmo que a junta mecânica esteja sólida.
Principais parâmetros TIG para aço inoxidável: defina a amperagem em aproximadamente 1 amp por 0,001 polegada (0,025 mm) de espessura do material. Use um eletrodo de tungstênio toriado a 2% ou 2% de tungstênio lantanado aterrado em uma ponta de agulha. A vazão do gás de proteção de argônio deve ser definida entre 15 e 20 pés cúbicos por hora (CFH). Mantenha a velocidade de deslocamento consistente – trabalhar lentamente com uma entrada de calor adequada é preferível a apressar e superaquecer o metal ao redor.
Purga traseira para soldagem de tubos e tubulações
Ao soldar tubos ou canos de aço inoxidável TIG, a superfície interna da raiz da solda é exposta ao oxigênio atmosférico durante o processo de soldagem. Isso causa um fenômeno chamado “sugaring” – uma superfície oxidada áspera e granular na raiz da solda que reduz significativamente a resistência à corrosão e a resistência mecânica. A purga traseira com gás argônio (que flui através do interior do tubo durante a soldagem para deslocar o oxigênio) é essencial para qualquer aplicação de tubo de aço inoxidável onde a qualidade da raiz é importante. Conecte ambas as extremidades frouxamente e flua argônio em baixa pressão através de uma extremidade para manter uma purga positiva em toda a solda.
Soldagem MIG (GMAW) em aço inoxidável
A soldagem MIG é uma opção prática para aço inoxidável onde a velocidade de produção é mais importante do que a estética da solda ou onde o equipamento TIG não está disponível. O processo utiliza um eletrodo de fio de aço inoxidável alimentado continuamente com um gás de proteção para proteger a poça de fusão. O gás de proteção correto para soldagem MIG de aço inoxidável é o argônio puro ou uma mistura de argônio-hélio - não as misturas de argônio-CO2 usadas para soldagem MIG de aço-carbono, pois o CO2 promove a captação de carbono e a oxidação no aço inoxidável. Defina a vazão do gás de proteção entre 14 e 16 litros por minuto (aproximadamente 30 CFH). Use fio inoxidável compatível com o tipo do metal base e considere sequências de soldagem escalonadas para minimizar a distorção pelo calor.

Soldagem oxi-acetileno de aço inoxidável
A soldagem a gás de aço inoxidável com oxiacetileno é tecnicamente possível, mas significativamente mais difícil do que a soldagem TIG e geralmente não é recomendada para produção ou aplicações estruturais. O processo requer um fluxo de soldagem de aço inoxidável especializado – normalmente um pó seco misturado até formar uma pasta com álcool isopropílico e aplicado na parte frontal e traseira da junta, bem como na haste de enchimento. Este fluxo evita a oxidação do cromo durante a soldagem.
O flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Em classes como 304, o calor excessivo (entre 500°C e 800°C) pode causar a formação de carboneto de cromo nos limites dos grãos — uma condição conhecida como precipitação de carboneto que leva à corrosão intergranular ao longo do tempo. As classes de baixo carbono (304L, 316L) são mais resistentes a esse problema quando se solda com métodos de maior aporte térmico.
Etapas críticas de preparação para soldagem de aço inoxidável
Independentemente do processo de soldagem selecionado, a preparação da superfície e o controle de contaminação são inegociáveis quando se trabalha com aço inoxidável.
- Elimine a contaminação ferrosa: Quaisquer partículas de ferro ou aço na superfície do aço inoxidável – desde escovas de aço usadas em aço carbono, discos de esmeril ou pó de metal – irão se incorporar no aço inoxidável e causar manchas de ferrugem. Use escovas, discos de desbaste e discos de corte de aço inoxidável exclusivos que nunca tocaram em aço carbono.
- Limpe bem todas as superfícies: Remova óleo, graxa e carepa de laminação da área da junta usando acetona ou um desengraxante dedicado para aço inoxidável antes da soldagem. Até as impressões digitais podem causar contaminação localizada.
- Garanta zero folgas nas juntas: O aço inoxidável é particularmente propenso a explodir quando existem lacunas entre as faces das juntas. Segure a junta contra uma fonte de luz – se a luz passar, o encaixe está muito frouxo.
- Prenda e prenda a solda com segurança: Devido à alta expansão térmica do aço inoxidável, as peças não fixadas podem distorcer significativamente durante a soldagem. Escalone as soldas e considere escalonar a sequência das soldas principais para distribuir o calor uniformemente.
- Controle a temperatura entre passes: Deixe a zona de solda esfriar entre os passes. As altas temperaturas interpasses sustentadas aumentam o risco de sensibilização (precipitação de carboneto de cromo) e distorção.
Segurança ao usar gases de maçarico de corte e soldagem de aço inoxidável
O corte com oxicorte e a soldagem de aço inoxidável apresentam riscos de segurança específicos que requerem atenção direta.
Segurança do cilindro de gás e da tocha
- Acetileno cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Nunca retire acetileno a uma taxa superior a um sétimo da capacidade do cilindro por hora – isso aspira acetona para dentro das mangueiras e da tocha, causando danos e perigo potencial.
- Nunca opere o acetileno acima de 15 psi de pressão de trabalho – em pressões mais altas ele se torna sensível ao choque e pode se decompor de forma explosiva.
- Propano is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Sempre use mangueiras, reguladores e pontas adequadas para o gás combustível específico que está sendo usado. O propano degrada quimicamente os materiais das mangueiras projetadas para acetileno ao longo do tempo.
Riscos de fumos de soldagem em aço inoxidável
A soldagem de aço inoxidável gera fumaça de cromo (VI) – um conhecido carcinógeno humano – junto com compostos de níquel e outros vapores metálicos perigosos. Esses vapores são mais perigosos do que aqueles produzidos pela soldagem de aço macio e requerem medidas de controle ativas. Ventilação local exaustora (LEV) posicionada próxima ao arco ou chama é obrigatória em qualquer ambiente profissional. Deve ser usado equipamento de proteção individual, incluindo um respirador de soldagem com alimentação de ar ou, no mínimo, um respirador com filtro de fumaça de classificação adequada. Não confie apenas na ventilação geral da loja. Os limites de exposição ao cromo hexavalente são estritamente regulamentados e exigem monitoramento em ambientes de produção onde a soldagem de aço inoxidável é realizada regularmente.
Escolhendo o Processo Certo: Resumo do Gás de Corte e do Método de Soldagem
Para corte de aço , a escolha do gás combustível depende principalmente do orçamento disponível, da velocidade de corte necessária e do design da tocha. O acetileno proporciona os tempos de perfuração mais rápidos e o calor interno mais intenso, tornando-o ideal para trabalhos de precisão, materiais finos e situações em que o tempo de configuração é importante. Propano e propileno oferecem custos operacionais mais baixos e velocidades de corte comparáveis em materiais mais espessos com a configuração correta da tocha injetora. O gás natural é a escolha econômica para instalações de corte industrial de alto volume com fornecimento canalizado. Nenhum gás oxicombustível é eficaz para cortar aço inoxidável, alumínio ou metais não ferrosos – o corte a plasma ou a laser deve ser usado para esses materiais.
Para soldagem de aço inoxidável , TIG é o processo preferido onde a aparência, a resistência à corrosão e a resistência mecânica são prioridades. A soldagem MIG é apropriada para seções mais pesadas e trabalhos de produção onde a velocidade é importante. A soldagem com gás oxi-acetileno de aço inoxidável é possível, mas exigente, exigindo aplicação correta do fluxo, ajuste preciso da chama e remoção do fluxo pós-soldagem - é mais adequada para situações de reparo em campo onde o equipamento de soldagem elétrica não está disponível. Qualquer que seja o processo utilizado, o controle de contaminação, a seleção correta do enchimento e o gerenciamento de calor são os três fatores que determinam se uma solda de aço inoxidável tem o desempenho pretendido a longo prazo.