O que são pontas de corte oxi e por que são importantes
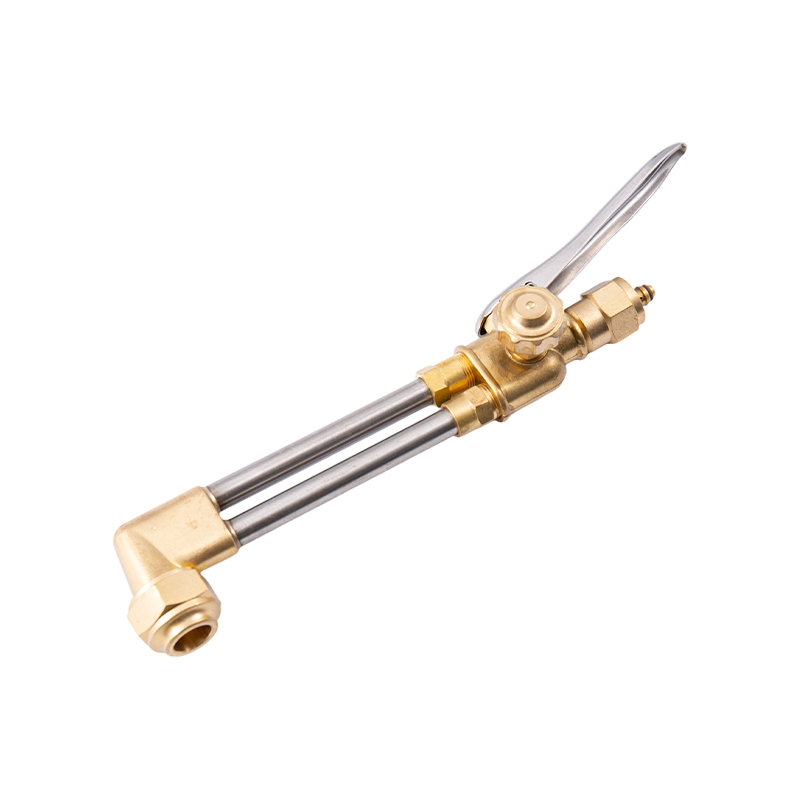
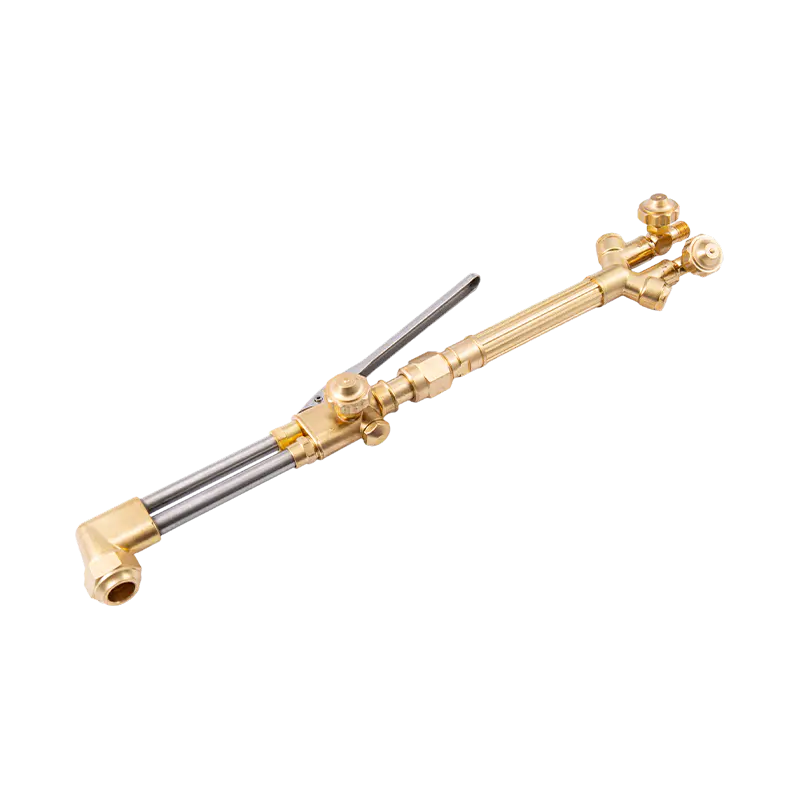
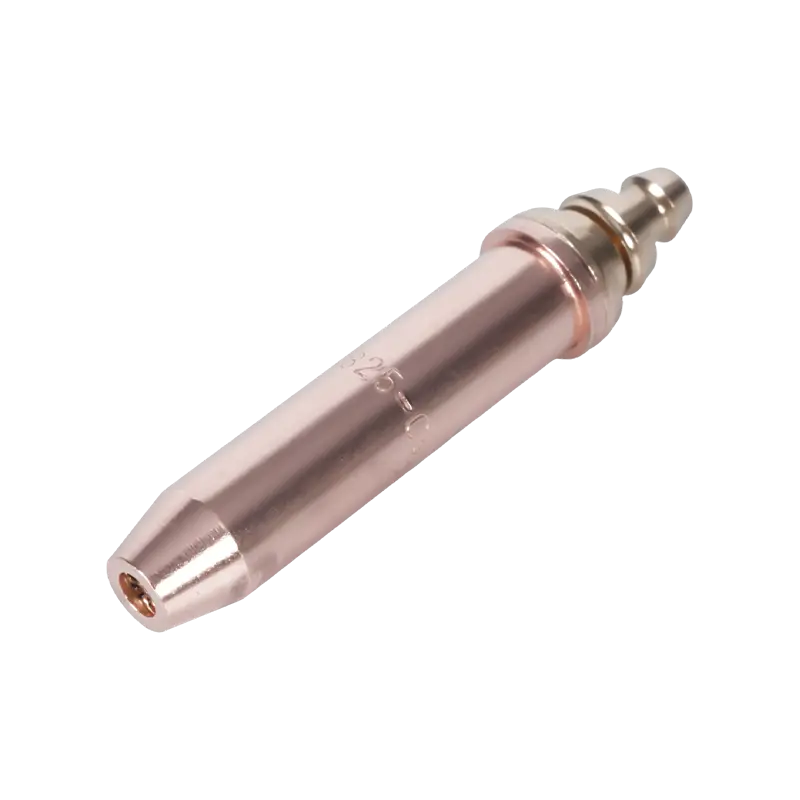
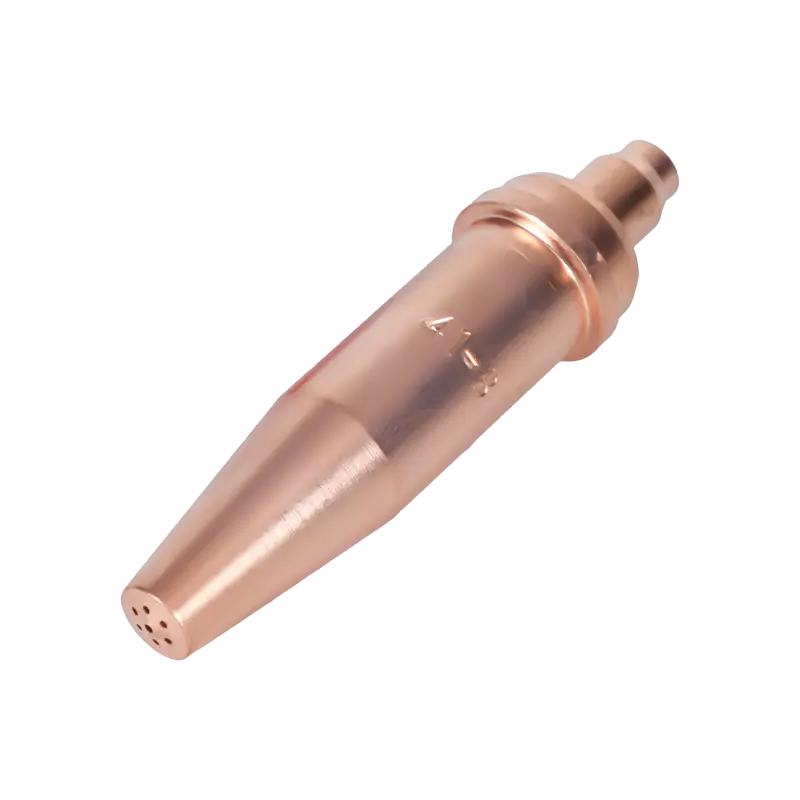
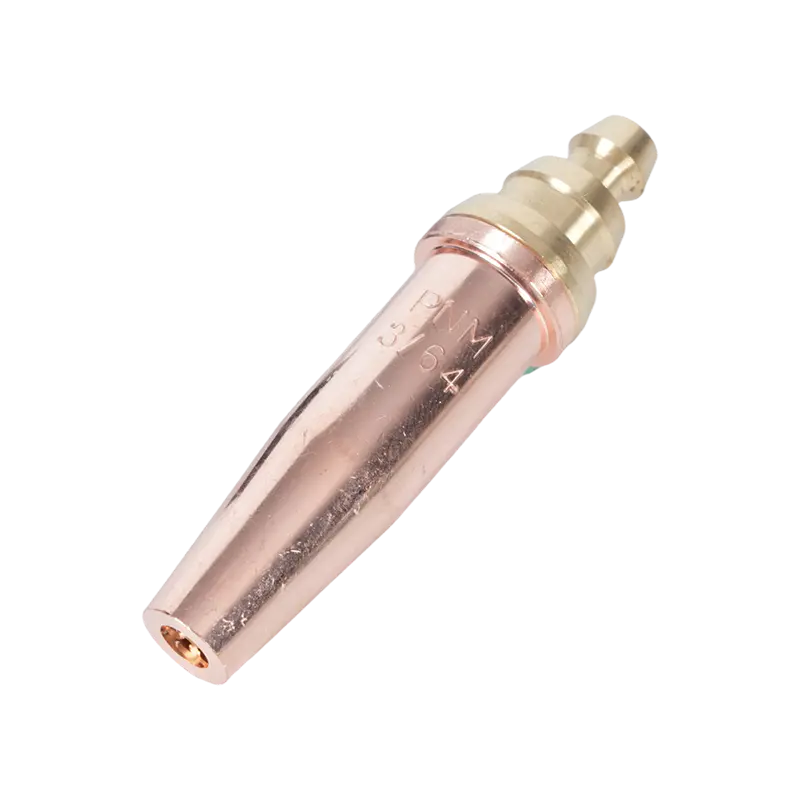
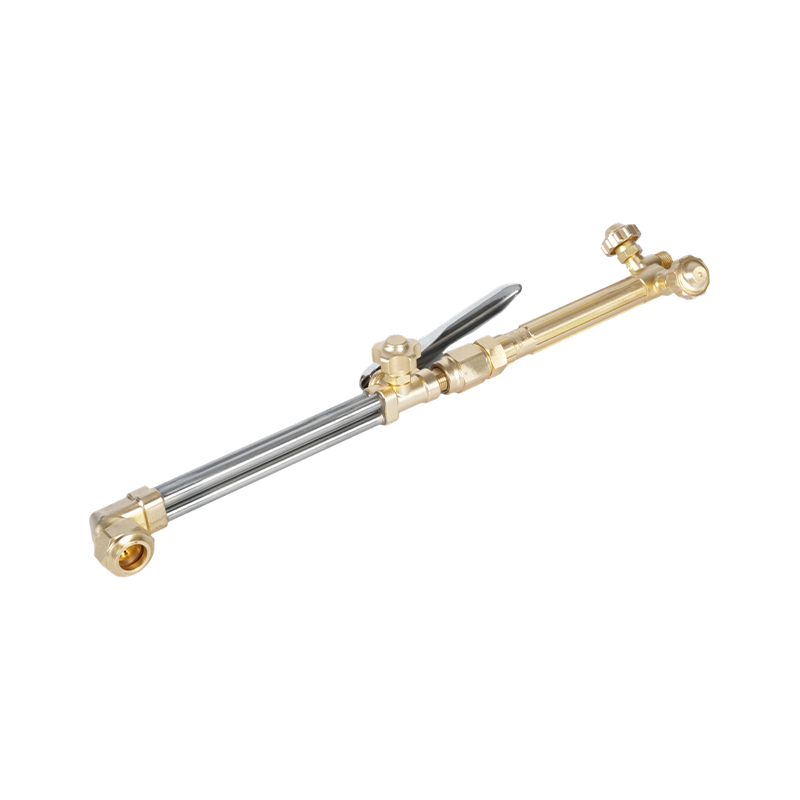
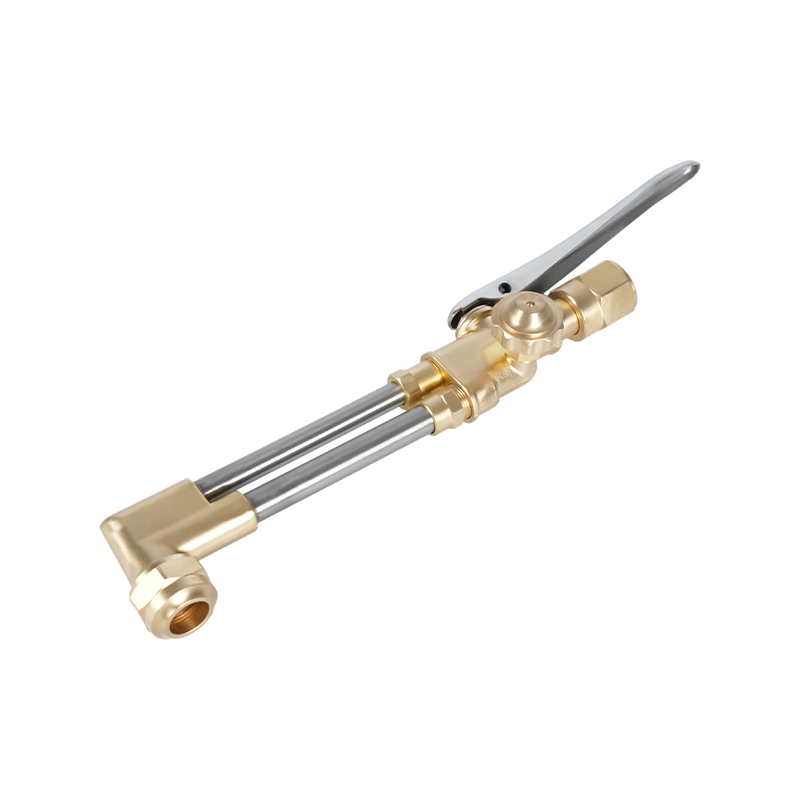
Corte oxi as pontas - também chamadas de pontas ou bicos da tocha de oxicombustível - são os componentes de precisão na extremidade comercial de uma tocha de corte a oxigênio. Eles controlam o fornecimento da chama de pré-aquecimento e do fluxo de oxigênio de corte de alta pressão, e sua seleção determina diretamente a qualidade do corte, a velocidade de corte, o consumo de gás e a segurança do operador. Escolher a ponta errada para uma determinada aplicação é uma das causas mais comuns de má qualidade de corte, escória excessiva, metal empenado e desgaste prematuro do equipamento.
O corte por oxicombustível continua sendo o método de corte térmico mais utilizado em todo o mundo, apesar da crescente adoção de processos a plasma e laser para determinadas aplicações. O equipamento é portátil, econômico e capaz de cortar aço-carbono de aproximadamente 3 mm (1/8 pol.) até 300 mm (12 pol.) de espessura – uma faixa que nenhum cortador de plasma em uma faixa de preço padrão pode igualar. O custo inicial para uma configuração completa de oxicombustível é modesto, normalmente entre US$ 250 e US$ 350 para equipamentos manuais de última geração, e nenhuma conexão elétrica é necessária, permitindo que o trabalho seja realizado em locais onde a energia não está disponível.
As pontas são fabricadas em cobre sólido (construção de peça única) ou como um híbrido de duas peças com uma peça interna de latão e manga externa de cobre. Pontas de peça única são padrão para configurações de oxigênio-acetileno, enquanto pontas de duas peças são normalmente usadas com gases combustíveis alternativos, como propano, gás natural e propileno. Cada gás combustível queima em temperaturas diferentes e com características de chama diferentes, exigindo pontas projetadas especificamente para esse gás para otimizar as taxas de fornecimento de oxigênio e combustível.
Os quatro fatores principais para selecionar a ponta de corte oxi correta
A seleção da ponta de oxicorte correta requer a avaliação de quatro variáveis principais. Obter qualquer um desses compromissos errados reduz a qualidade ou a segurança:
1. Compatibilidade da tocha e tipo de assento
Antes de qualquer outra consideração, a ponta deve ser compatível com o modelo específico de tocha utilizado. Os assentos da ponta — a superfície de vedação onde a ponta se conecta ao corpo da tocha — variam significativamente entre fabricantes e até mesmo entre modelos do mesmo fabricante. Usar uma ponta incompatível cria uma condição perigosa: gás inflamável pode vazar na junta, criando risco de incêndio e explosão. Sempre identifique o fabricante da tocha e o número do modelo antes de comprar pontas de reposição e verifique a compatibilidade com a tabela de pontas do fabricante ou com o manual do equipamento.
2. Espessura do Metal
O orifício central de uma ponta de corte – o orifício através do qual sai o oxigênio de corte de alta pressão – é dimensionado especificamente para fornecer o volume e a velocidade corretos de oxigênio para uma faixa de espessura definida. À medida que a espessura da placa aumenta, o diâmetro do furo deve aumentar para manter um fluxo de oxigênio de corte adequado ao longo da maior distância do bico à face de corte. Usar uma ponta subdimensionada em material espesso resulta em penetração incompleta e em um corte áspero e arrastado. Usar uma ponta superdimensionada em materiais finos desperdiça oxigênio, aumenta a largura do corte e causa pré-aquecimento excessivo que pode deformar a peça de trabalho.
A tabela abaixo fornece uma referência geral para a seleção da ponta de corte de acetileno por espessura do metal:
| Espessura Metálica | Tamanho da ponta (geral) | Pressão de oxigênio (psi) | Pressão do gás combustível (psi) | Velocidade de corte (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Tipo de gás combustível
Diferentes gases combustíveis requerem diferentes designs de ponta porque suas características de combustão – temperatura da chama, taxa de liberação de calor e relação oxigênio/combustível – variam significativamente. O acetileno produz a chama mais quente de qualquer gás combustível comum, queimando entre 5.600°F e 5.800°F, e fornece os tempos de pré-aquecimento mais curtos para corte e goivagem. No entanto, é a opção de combustível mais cara e nunca deve ser utilizado em pressões superiores a 15 psi, pois torna-se instável acima desse limite. O propano e o gás natural queimam a temperaturas mais baixas (aproximadamente 4.250°F para o propano) e requerem tempos de pré-aquecimento mais longos, mas são consideravelmente mais económicos para aquecimento de grandes volumes e operações de aquecimento de grandes áreas. As pontas projetadas para gases combustíveis alternativos possuem orifícios de pré-aquecimento adicionais para compensar a temperatura mais baixa da chama.
4. Tipo de furo: Cilíndrico vs. Divergente
A geometria do furo de oxigênio de corte – o canal central através do qual o oxigênio de alta pressão viaja – tem um efeito importante no desempenho de corte de materiais mais espessos. As pontas de furo cilíndrico são o padrão para corte manual e mecanizado de materiais mais finos (1/8 a 3/8 pol.) e operam idealmente a aproximadamente 40 psi na entrada da tocha. Pontas de furo divergentes, que se alargam para fora em direção à saída, mantêm um fluxo de oxigênio supersônico de maior qualidade a uma distância maior do bocal – tornando-as a escolha preferida para placas com espessura superior a 3/8 de polegada. Pontas de furo divergentes operam em pressões mais altas, normalmente de 75 a 100 psi, mas proporcionam velocidades de corte mais rápidas e menor consumo de oxigênio por metro de corte em comparação com pontas de furo cilíndricas em espessuras equivalentes.
Manutenção da ponta de corte oxi e problemas comuns
Uma ponta de corte em más condições é uma das causas mais comuns de problemas frustrantes de qualidade de corte, mesmo quando todos os outros parâmetros estão configurados corretamente. A inspeção e limpeza regulares das pontas são essenciais para um desempenho consistente.
Limpeza de pontas deve ser realizada com o limpador de ponta apropriado – um conjunto de limas de arame dimensionadas de acordo com os diâmetros do orifício. As pontas inteiras requerem um limpador diferente das pontas de duas peças. O processo de limpeza envolve passar suavemente a lima de tamanho apropriado através de cada orifício para remover depósitos de carbono e respingos sem aumentar o diâmetro. A limpeza excessiva ou o uso de uma lima muito grande danifica a geometria do orifício, degradando permanentemente o desempenho da ponta.
Problemas comuns de qualidade de corte e suas prováveis causas relacionadas às pontas incluem o seguinte. Uma borda superior arredondada no corte é causada por pré-aquecimento excessivo – normalmente devido a uma ponta superdimensionada ou pressão excessiva do gás combustível. As linhas de arrasto que se inclinam para trás na face de corte indicam pressão de oxigênio de corte insuficiente ou uma ponta muito pequena para a espessura do material. Uma face de corte áspera e irregular com aderência excessiva de escória aponta para um orifício da ponta sujo ou danificado, velocidade de deslocamento incorreta ou suprimento de oxigênio contaminado. Quando estes sintomas aparecerem, inspecione e limpe a ponta antes de ajustar as pressões do gás, pois os ajustes de pressão não podem compensar danos físicos na ponta.
Soldagem eletroeletrônica versus MIG: entendendo a diferença fundamental
Soldagem eletroeletrônica – formalmente conhecida como Soldagem por Arco de Metal Blindado (SMAW) – e soldagem MIG (soldagem por Metal Inerte a Gás, também chamada de Soldagem por Arco de Metal a Gás ou GMAW) são os dois processos de soldagem a arco mais utilizados em todo o mundo. Ambos criam uma solda gerando um arco elétrico que derrete um eletrodo consumível e o metal base para formar uma junta fundida. Mas a forma como cada processo consegue isso e as condições sob as quais cada um se destaca diferem substancialmente.
Na soldagem com bastão, um eletrodo revestido - o "bastão" - é preso em um porta-eletrodo e conectado a uma fonte de energia. À medida que o arco queima, o revestimento de fluxo no eletrodo queima para criar um gás de proteção que protege a poça de fusão fundida da contaminação atmosférica, formando simultaneamente uma camada de escória sobre a solda de resfriamento. Na soldagem MIG, um eletrodo de arame sólido é alimentado automática e continuamente de um carretel através de uma pistola de soldagem, enquanto um tanque separado de gás de proteção – normalmente argônio, CO₂ ou uma mistura de argônio-CO₂ – é fornecido através do bico da pistola para proteger a poça de fusão. Nenhum revestimento de fluxo é usado e nenhuma escória é produzida.
A diferença prática fundamental é esta: a soldagem eletromagnética é mais portátil, mais tolerante a superfícies difíceis e condições externas e tem custo inicial mais baixo; A soldagem MIG é mais rápida, mais limpa e produz soldas de maior qualidade em ambientes controlados. Nenhum dos processos é universalmente superior – a escolha certa depende inteiramente da aplicação.
Soldagem eletroeletrônica versus MIG: uma comparação direta
| Categoria | Soldagem Eletrodoméstica (SMAW) | Soldagem MIG (GMAW) |
|---|---|---|
| Custo do equipamento | Inferior – configuração simples, menos componentes | Superior – alimentador de arame, tanque de gás, regulador necessário |
| Curva de Aprendizagem | Fácil de começar, mais difícil de dominar (gerenciamento do comprimento do arco) | Processo de arco mais fácil de aprender; alimentação de fio consistente ajuda iniciantes |
| Velocidade de soldagem | Mais lento – o eletrodo deve ser substituído com frequência | Mais rápido — alimentação contínua do arame, tempo de inatividade mínimo |
| Limpeza de solda | Escória e respingos requerem lascamento e retificação pós-soldagem | Escória mínima; pouca ou nenhuma limpeza pós-soldagem necessária |
| Uso ao ar livre | Excelente – autoproteção, não afetado pelo vento | Ambientes externos ruins – o vento atrapalha a cobertura de gás de proteção |
| Preparação de superfície necessária | Mínimo – pode soldar sobre ferrugem, tinta e carepa | Alto – metal limpo e descoberto necessário para resultados de qualidade |
| Espessura Metálica Range | Melhor em 1/8" e mais grosso; não adequado para chapas finas | Funciona em materiais tão finos quanto calibre 26 até chapas grossas |
| Portabilidade | Altamente portátil – compacto, sem necessidade de tanque de gasolina | Menos portátil – o cilindro de gás e o alimentador de arame acrescentam volume |
| Melhores aplicativos | Aço estrutural, reparos em campo, tubulações, equipamentos pesados | Automotivo, oficinas de fabricação, ambientes de produção |
Onde cada processo vence: cenários de aplicação do mundo real
Soldagem eletroeletrônica: a escolha para trabalhos externos, pesados e de manutenção
O eletrodo autoprotegido da soldagem eletrostática significa que o vento e as correntes de ar não comprometem a qualidade da solda — uma vantagem decisiva em canteiros de obras, tubulações externas e trabalhos de reparos agrícolas. O processo lida com superfícies enferrujadas, pintadas ou escamadas muito melhor do que o MIG, reduzindo significativamente o tempo gasto na preparação da superfície antes do início da soldagem. Para trabalhos em aço estrutural, reparo de equipamentos pesados e soldagem de tubulações, a soldagem eletromagnética continua sendo o padrão profissional em muitos setores. A profunda penetração do arco obtida com a soldagem eletromagnética torna-a particularmente eficaz em seções mais espessas de aço e ferro fundido. A portabilidade do equipamento é outra grande vantagem: um soldador pode ser transportado para um local de trabalho remoto sem a necessidade de um cilindro de gás separado, tornando-o a única opção prática para reparos em campo verdadeiramente remotos.
Soldagem MIG: a escolha para velocidade, limpeza e materiais finos
Em uma oficina ou ambiente de produção controlado, a soldagem MIG é quase sempre a escolha mais produtiva. A alimentação contínua do fio elimina a necessidade de parar e trocar os eletrodos a cada poucos centímetros, aumentando drasticamente o tempo gasto na colocação do cordão de solda em comparação com o tempo de inatividade necessário na soldagem com eletrodo. O MIG produz soldas com o mínimo de respingos e sem escória, o que significa que as peças acabadas requerem pouca ou nenhuma retificação ou limpeza antes de passarem para a próxima etapa de produção. Para fabricação automotiva, trabalho em chapa metálica e fabricação de móveis – aplicações onde a aparência da solda e a capacidade de materiais finos são importantes – o MIG é consistentemente o método preferido. Também é amplamente considerado como o processo de soldagem a arco mais fácil para iniciantes, uma vez que a alimentação automática do fio mantém um arco mais consistente do que o comprimento do eletrodo controlado manualmente, necessário na soldagem com eletrodo.
Quando usar ambos
Soldadores profissionais e oficinas de fabricação geralmente mantêm ambos os processos. Um fluxo de trabalho comum envolve o uso de MIG para produção de alto volume de componentes padrão na oficina e a mudança para reparos em campo, trabalhos estruturais em estruturas existentes ou qualquer trabalho onde o fornecimento de gás de proteção seja impraticável. A abordagem mais eficiente para aquisição e treinamento em soldagem é tratar o bastão e o MIG como ferramentas complementares, em vez de alternativas concorrentes. — cada um cobre as limitações do outro e, juntos, abordam praticamente todo o espectro de requisitos de união metálica.
Considerações de Custo: Investimento Inicial vs. Eficiência a Longo Prazo
A soldagem eletrostática ganha consistentemente no custo inicial. Um soldador básico adequado para trabalhos sérios está disponível por significativamente menos do que uma configuração MIG equivalente, que requer não apenas o soldador em si, mas também um mecanismo alimentador de fio, um cilindro de gás de proteção, um regulador e um suprimento de carretéis de fio. Para uso ocasional por hobby, pequenos trabalhos de reparo ou operações com orçamento limitado, a menor barreira de entrada da soldagem eletrostática é uma vantagem genuína.
O quadro de custos muda para ambientes de produção de alto volume. As velocidades de deslocamento mais rápidas da soldagem MIG, o menor tempo de trabalho por solda e os custos mínimos de limpeza pós-soldagem podem compensar o maior investimento inicial em equipamento de forma relativamente rápida. A alimentação contínua do arame também significa que um operador MIG gasta mais tempo soldando e menos tempo reposicionando, trocando eletrodos e limpando escória — o que se traduz diretamente em maior produtividade por hora. Para compradores industriais e empreiteiros de soldagem que assumem grandes contratos de fabricação, a eficiência de custos a longo prazo da soldagem MIG justifica frequentemente a maior exigência de capital inicial.
Os custos de consumíveis seguem um padrão semelhante. Os eletrodos revestidos são baratos individualmente, mas são consumidos a uma taxa que inclui o tempo sem soldagem gasto para trocá-los. O fio MIG e o gás de proteção representam um custo recorrente mais alto por unidade, mas o custo por polegada de solda em um ambiente de alta produção costuma ser competitivo quando a eficiência da mão de obra é levada em consideração. A decisão entre stick e MIG deve sempre levar em conta o custo total de propriedade – equipamento, consumíveis, mão de obra e tempo de limpeza – em vez de apenas o preço de compra.