A resposta curta – e por que não é simples
Sim, o aço inoxidável pode ser soldado ao aço-carbono. A junta é alcançável, estruturalmente sólida quando executada corretamente e aparece em trabalhos reais de fabricação em todos os setores – sistemas de exaustão, equipamentos de processamento de alimentos, suportes estruturais, acessórios marítimos e trabalhos em metal arquitetônico, todos combinam regularmente esses dois materiais. A resposta curta não está em questão.
O que torna a resposta complicada é tudo o que a segue. O aço inoxidável e o aço macio diferem na taxa de expansão térmica, condutividade térmica, composição química e comportamento à corrosão. Cada uma dessas diferenças introduz um modo de falha que uma solda padrão do mesmo material não enfrenta. Solde a junta com o enchimento errado e a zona afetada pelo calor ficará quebradiça. Gerencie o calor incorretamente e o aço inoxidável deforma enquanto o aço-carbono puxa na direção oposta. Deixe a junta sem vedação e a corrosão galvânica atacará o lado do aço-carbono meses após a exposição ao ar livre. Acertar a resposta curta requer a compreensão de todas essas variáveis antes que o arco seja iniciado.
O Desafio Metalúrgico: Calor, Expansão e Diluição
A principal dificuldade é que o aço inoxidável e o aço-carbono respondem ao calor de maneira diferente em três formas de composição.
Primeiro, expansão térmica . Os aços inoxidáveis austeníticos (os graus 304 e 316 mais comumente encontrados na fabricação) expandem cerca de 50% mais que o aço-carbono por grau de aumento de temperatura. Quando você os solda e ambos os lados aquecem de maneira desigual, o lado inoxidável cresce mais do que o lado de aço macio durante a soldagem e se contrai mais durante o resfriamento. Esse movimento diferencial cria tensão residual na junta – tensão que, se o depósito de solda não for dúctil o suficiente para absorvê-lo, resulta em trincas à medida que a montagem esfria.
Em segundo lugar, condutividade térmica . O aço-carbono conduz o calor para longe da zona de solda cerca de três vezes mais rápido que o aço inoxidável. Isso significa que o calor se concentra no lado inoxidável da junta, fazendo com que ela permaneça mais quente por mais tempo, enquanto o lado de aço macio esfria rapidamente. O resultado é uma distribuição desigual de calor, distorção desigual e uma tendência de superaquecimento do lado inoxidável se o soldador não estiver gerenciando ativamente a entrada de calor.
Terceiro, diluição da poça de fusão . À medida que os dois metais básicos derretem na poça de fusão, seus produtos químicos se misturam. Se a química do metal de adição não for escolhida para acomodar essa diluição – absorvendo carbono do aço-carbono e equilibrando o conteúdo de cromo-níquel do aço inoxidável – o depósito de solda resultante pode conter martensita frágil ou estruturas de fase sigma que comprometem a resistência e a ductilidade. É por isso que a seleção do enchimento é a decisão técnica mais importante neste tipo de junta.
Seleção de metal de adição: ER309L como escolha padrão
O metal de adição une dois materiais de base quimicamente incompatíveis. Deve ser formulado para produzir um depósito de solda que seja compatível com ambos os lados da junta após a diluição ter ocorrido - não apenas o lado inoxidável ou o lado de aço macio independentemente.
ER309L é o enchimento padrão da indústria para juntas austeníticas de aço inoxidável com aço macio. A classe 309L contém maior teor de cromo (23–25%) e níquel (12–14%) do que as cargas inoxidáveis padrão, especificamente para compensar a diluição com aço carbono. Quando o aço-carbono se mistura na poça de fusão e reduz o teor de liga, a química inicial elevada do depósito 309L compensa, produzindo uma composição de solda final que permanece austenítica, dúctil e resistente à corrosão. A designação “L” indica baixo teor de carbono – um fator importante que reduz o risco de sensibilização (precipitação de carboneto nos limites dos grãos) na zona afetada pelo calor do lado inoxidável. Para obter orientação detalhada sobre a seleção do metal de adição em diferentes classes de aço inoxidável, o Guia técnico da Hobart Brothers sobre soldagem de aço inoxidável com seleção de metal de adição recomendado por aplicação fornece recomendações específicas para classes que atendem aos requisitos de desempenho mecânico e de corrosão.
ER312 é a escolha secundária para juntas que envolvem composição desconhecida de aço-carbono ou maior teor de carbono. A classe 312 possui teor de ferrita ainda maior que a 309L, proporcionando maior resistência à trinca a quente em cenários de alta diluição. É mais caro e menos estocado que o 309L, tornando-o a escolha correta quando a química do material base é incerta, em vez da primeira escolha de rotina.
O que não deve ser utilizado: massa de aço macio (fio ER70S-6 ou equivalente). O enchimento de aço macio em uma junta de aço inoxidável com aço macio produz um depósito de solda que enferrujará na linha da junta. O lado inoxidável está bom; a própria solda corrói. A carga inoxidável padrão (ER308L, a carga do mesmo material para aço inoxidável 304 a 304) também é inadequada – ela não possui o elevado teor de liga necessário para sobreviver à diluição com o aço carbono e pode produzir uma solda com resistência à corrosão inadequada no lado inoxidável.
Processoos de soldagem: opções TIG, MIG e oxi-acetileno
Três processos são comumente usados para juntas de aço inoxidável com aço macio, cada um com um perfil de vantagem distinto.
TIG (GTAW) é o processo preferido para trabalhos de precisão, materiais de seção fina (menos de 3 mm) e aplicações onde a aparência da solda é importante – equipamentos de serviços de alimentação, painéis arquitetônicos e juntas estruturais visíveis. O TIG oferece ao operador o maior controle sobre a entrada de calor, tamanho da poça e taxa de adição de enchimento. O gás de proteção argônio (100% argônio para trabalhos em aço inoxidável) produz uma solda limpa com o mínimo de respingos e sem escória. A desvantagem é a velocidade e a exigência de habilidade: o TIG exige controle simultâneo de amperagem, ângulo da tocha, velocidade de deslocamento e adição de enchimento, tornando-o inadequado para ambientes de alta produção e operadores que não desenvolveram proficiência no processo.
MIG (GMAW) com fio ER309L é a escolha de produção para trabalhos de fabricação estrutural e pesada. O MIG é mais rápido que o TIG, mais fácil de aprender e capaz de lidar com seções de materiais mais espessas com eficiência. O gás de proteção para trabalhos MIG de aço inoxidável a aço macio é normalmente uma mistura com alto teor de argônio (98% Ar / 2% CO₂ ou uma trimix de argônio, hélio e CO₂); gases de proteção padrão de aço-carbono com alto teor de CO₂ oxidam o lado inoxidável e degradam a resistência à corrosão na zona de solda.
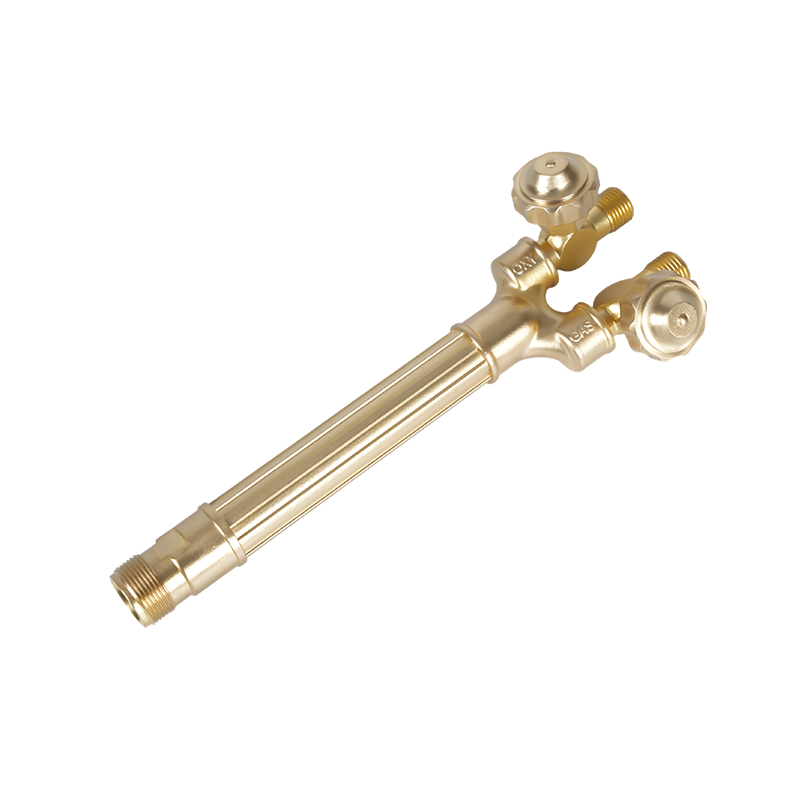
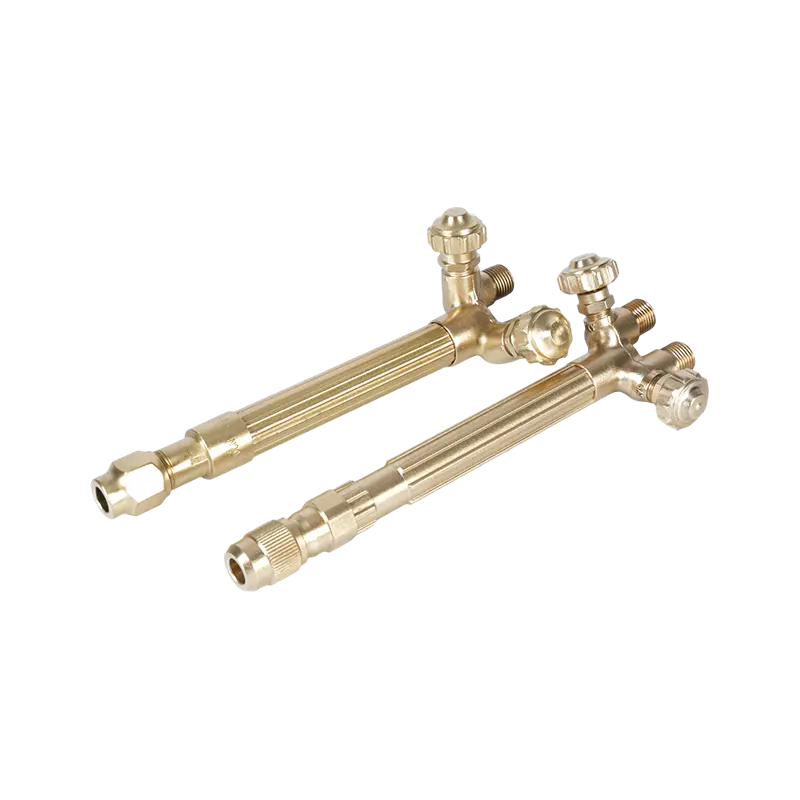
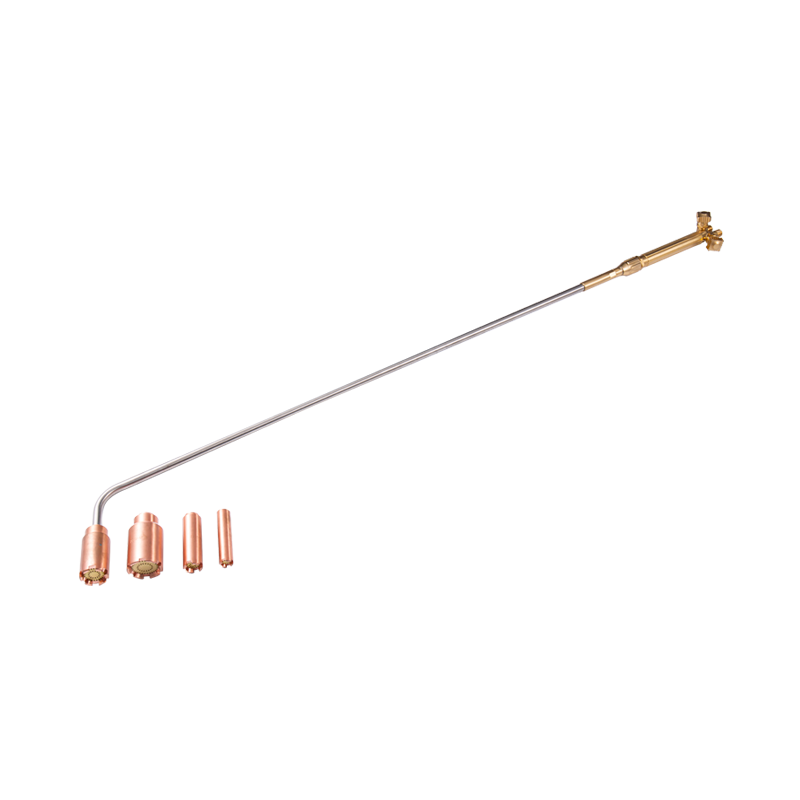
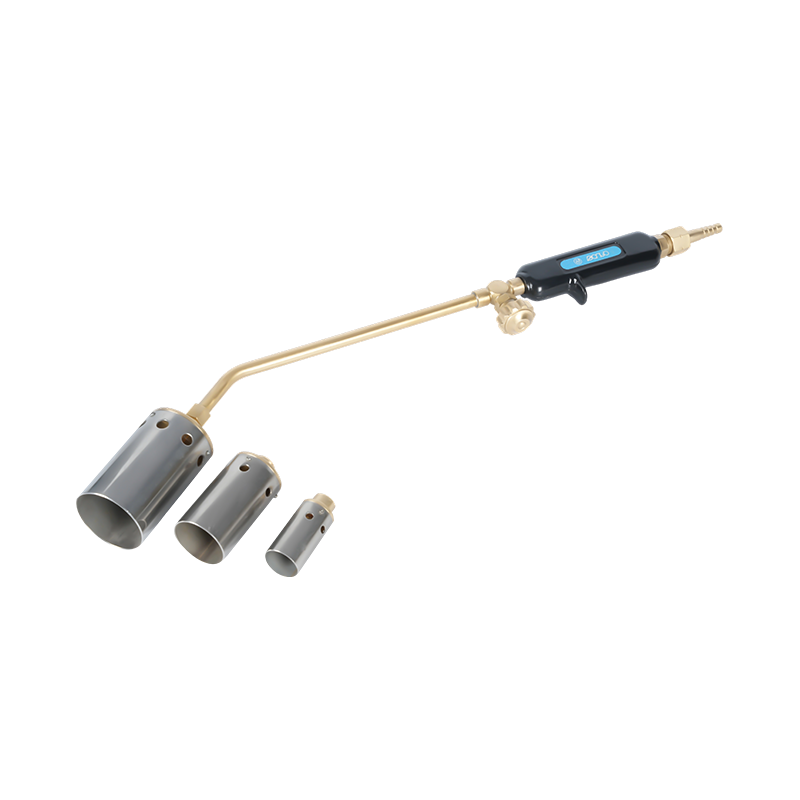
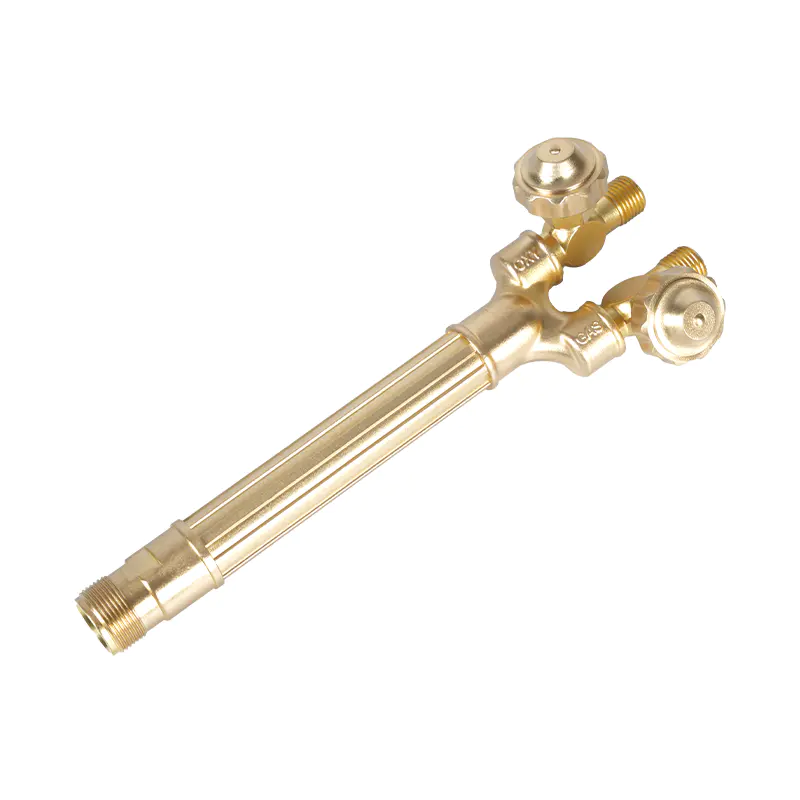
Soldagem oxi-acetileno é viável para trabalhos em chapas finas e seções pequenas onde o equipamento TIG não está disponível. O processo requer um gerenciamento cuidadoso do calor porque a chama aberta fornece calor com menos precisão do que um arco elétrico, facilitando o superaquecimento do lado inoxidável. Uma relação chama neutra – oxigênio para acetileno de aproximadamente 1:1 – é obrigatória; uma chama oxidante ataca a camada de óxido de cromo do aço inoxidável e introduz porosidade. Um pequena tocha de soldagem e aquecimento de oxi-acetileno para trabalhos de precisão dá ao operador o controle preciso da chama necessário para juntas finas de metais diferentes, enquanto o tocha portátil de soldagem e aquecimento a gás para uso no local estende essa capacidade para reparos em campo e fabricação em locais onde o equipamento de arco não está disponível. Para as próprias pontas de soldagem, pontas de tocha de soldagem de oxi-acetileno para serviços pesados lidar com trabalhos de seção mais pesados, enquanto pontas leves de tocha de soldagem de oxi-acetileno adequam-se a aplicações de chapas metálicas de espessura mais fina, onde o controle de calor é a prioridade.
| Process | Melhor para | Preenchimento | Nível de habilidade | Controle de calor |
|---|---|---|---|---|
| TIG (GTAW) | Chapa fina, precisão, juntas visíveis | Haste ER309L | Avançado | Excelente |
| MIG (GMAW) | Estrutural, fabricação pesada, produção | Fio ER309L | Intermediário | Bom |
| Oxi-acetileno | Chapas finas, reparos em campo, locais sem energia | Haste 309L | Intermediário | Moderado |
Controle de calor e gerenciamento de distorção
O gerenciamento de calor na soldagem de aço inoxidável a aço macio é mais exigente do que na soldagem do mesmo material porque os dois lados respondem ao calor em taxas diferentes. O objetivo é fornecer calor suficiente para alcançar a fusão sem permitir que o lado inoxidável permaneça em alta temperatura por tempo suficiente para que ocorra sensibilização ou distorção excessiva.
Várias técnicas abordam isso diretamente. Soldagem recuada - executar segmentos curtos de solda na direção oposta ao deslocamento geral - distribui o calor de maneira mais uniforme ao longo da junta do que a soldagem contínua para frente, reduzindo a concentração de calor que causa deformação do aço inoxidável. Aquecimento intermitente , particularmente relevante para o trabalho com oxi-acetileno, significa aplicar calor, fazer uma pausa para deixar o lado inoxidável perder um pouco de sua temperatura e depois reiniciar. Isso evita que o aço inoxidável acumule calor além do seu limite de distorção.
A fixação e a fixação não são opcionais para juntas mais longas. Como o lado inoxidável se expande mais e esfria mais lentamente, uma junta não fixada irá puxar e torcer à medida que a soldagem avança. Alinhavar em intervalos regulares antes de executar cordões completos e fixar o conjunto a uma placa de fixação plana ou forte, mantém a junta alinhada através do ciclo térmico. Use escovas de aço específicas para aço inoxidável no lado inoxidável e escovas de aço macio dedicadas no outro - a contaminação cruzada de partículas de aço carbono na superfície inoxidável cria manchas de ferrugem que se transformam em poços de corrosão com o tempo.
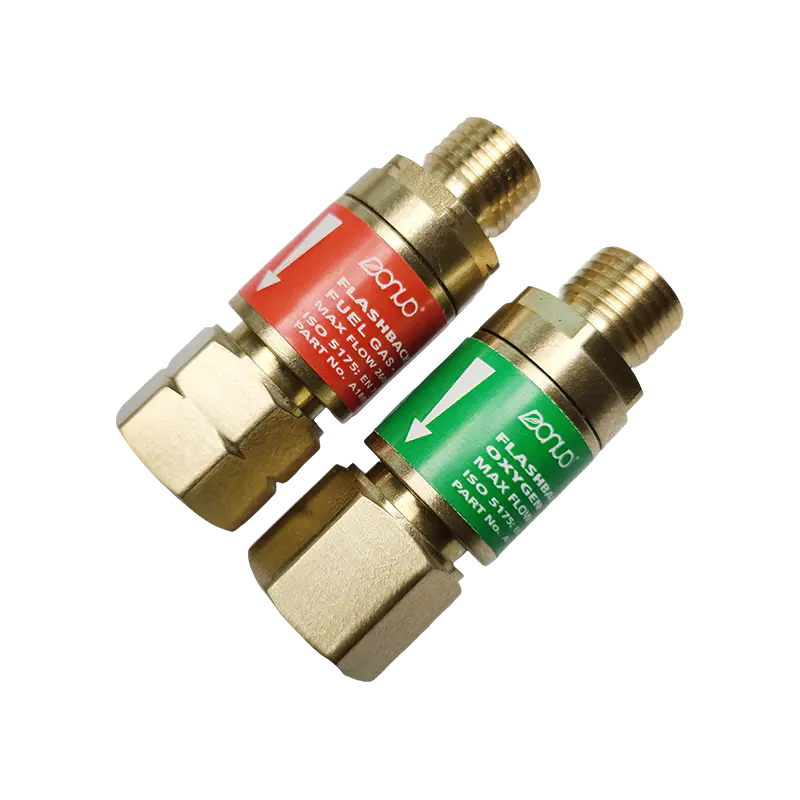
Ao executar múltiplos passes de solda, deixe a junta esfriar entre os passes. O empilhamento de passagem quente sobre passagem quente em uma junta de aço inoxidável com aço macio agrava a entrada de calor e corre o risco de causar sensibilização no aço inoxidável e crescimento excessivo de grãos na zona afetada pelo calor do aço macio. O supressor de flashback de acetileno para segurança na soldagem deve ser instalado na entrada da tocha em qualquer configuração de oxi-acetileno usada para operações de soldagem prolongadas, onde ciclos de aquecimento repetidos podem criar flutuações de pressão que desencadeiam eventos de flashback.
Tratamento Pós-Soldagem: Protegendo a Junta a Longo Prazo
Uma solda estruturalmente sólida de aço inoxidável a aço macio é apenas metade do trabalho. Se não for tratada, a junta irá falhar devido à corrosão muito antes de falhar mecanicamente - porque os dois metais em contato elétrico com a umidade presente criam uma célula galvânica que acelera a ferrugem no lado do aço-carbono.
Corrosão galvânica ocorre porque o aço inoxidável é mais nobre eletroquimicamente que o aço-carbono. Na presença de um eletrólito (umidade, umidade, água salgada), o aço-carbono atua como ânodo de sacrifício e corrói mais rápido do que isoladamente. Quanto mais agressivo for o ambiente, mais rápido esse processo será executado. Para aplicações internas secas, os efeitos galvânicos são mínimos. Para ambientes externos, marinhos ou de alta umidade, a junta precisa de proteção ativa.
No lado inoxidável, passivação — tratamento com ácido nítrico ou cítrico de acordo com ASTM A967 — restaura a camada de óxido de cromo rompida pelo calor da soldagem, devolvendo a superfície inoxidável ao seu nível projetado de resistência à corrosão. Esta etapa é uma prática padrão na fabricação de aço inoxidável para serviços alimentícios, farmacêuticos e marítimos e não deve ser ignorada sempre que a superfície do aço inoxidável estiver exposta a agentes corrosivos.
Do lado do aço macio, vedação e revestimento são as principais defesas. Tinta, primer epóxi ou primer rico em zinco aplicados no lado do aço-carbono interrompem o caminho da umidade que leva à corrosão galvânica. Para aplicações marítimas ou de imersão, um ânodo sacrificial de zinco ligado ao lado de aço-carbono fornece proteção eletroquímica, corroendo preferencialmente no lugar do aço. A vedação da ponta da solda com um selante apropriado evita a entrada de umidade na própria linha de junta – geralmente o ponto mais vulnerável onde a corrosão em frestas pode começar, mesmo quando as superfícies circundantes são revestidas.
Executada com o metal de adição correto, entrada de calor controlada e tratamento pós-soldagem adequado, uma junta de aço inoxidável com aço macio corresponderá à vida útil da estrutura circundante. Pular qualquer uma dessas etapas encurta essa vida de forma mensurável - e é por isso que a resposta curta ("sim, você pode") só é útil quando se trata de todo o processo por trás dela.