O que diferencia as pontas de oxi-acetileno de outras pontas de combustível
Nem todas as pontas da tocha de corte são intercambiáveis e a distinção começa com o gás combustível. As pontas de oxigênio-acetileno são projetadas em torno das características únicas de combustão do acetileno: ele queima mais quente do que qualquer outro gás combustível disponível comercialmente, atingindo temperaturas de chama de aproximadamente 3.500°C (6.332°F) no cone interno. Essa produção de calor permite que o acetileno pré-aqueça o metal até o ponto de ignição para corte com oxigênio mais rápido do que propano, gás natural ou propileno – razão pela qual o oxi-acetileno continua sendo a escolha dominante para corte de aço estrutural e fabricação de metal de precisão, apesar da concorrência de sistemas de combustível alternativos.
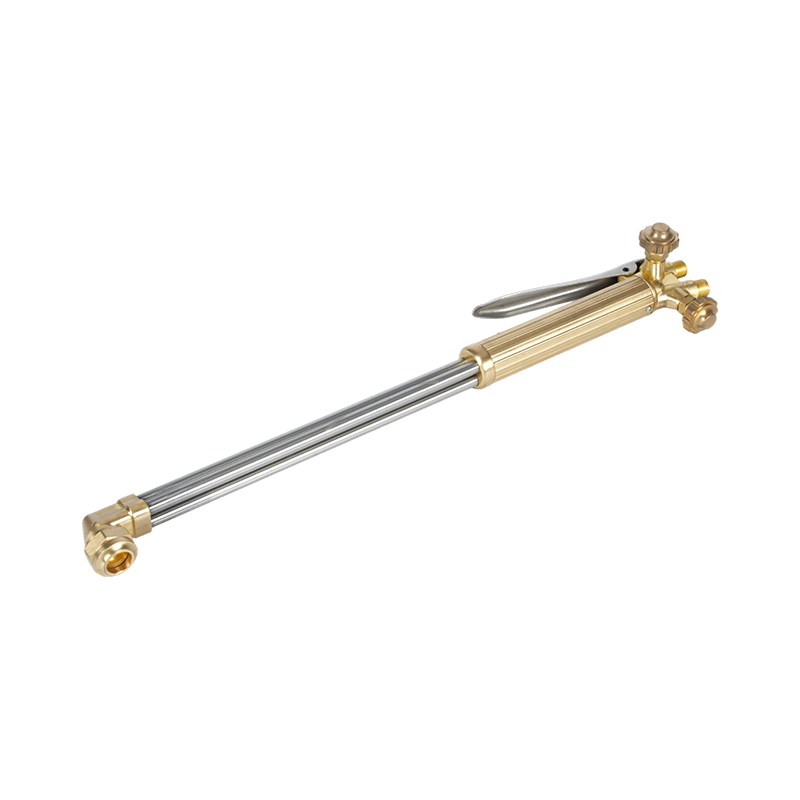
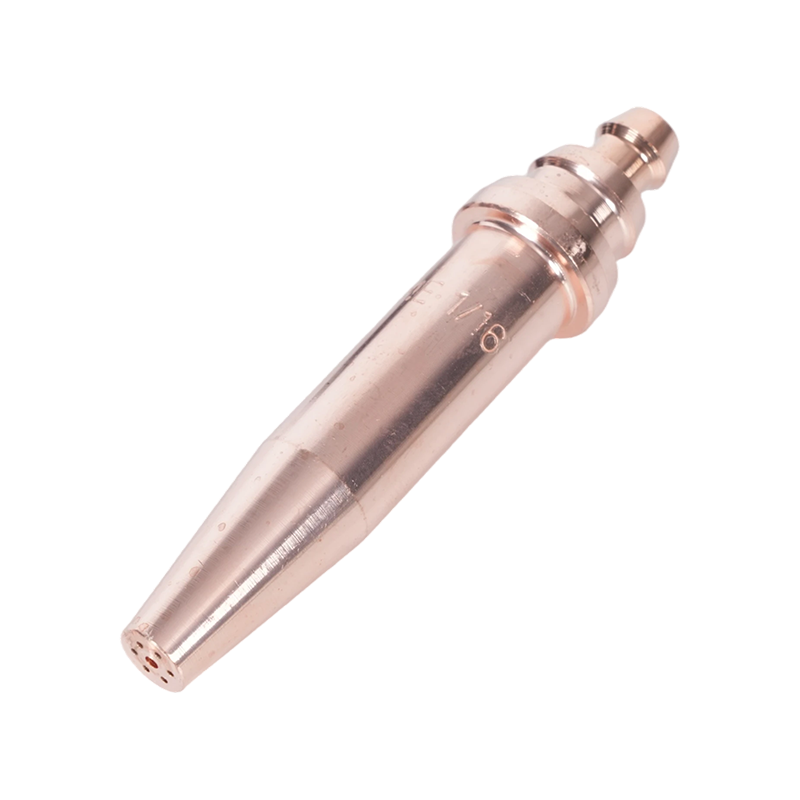
O design da ponta reflete isso: as pontas de acetileno normalmente usam um jato de corte de orifício único cercado por múltiplas portas de pré-aquecimento, todas integradas em um corpo de cobre. As portas de pré-aquecimento e o canal de oxigênio de corte são calibrados especificamente para a taxa de queima e curva de pressão do acetileno. Usar uma ponta de acetileno com um combustível de queima mais lenta, como o propano, produz uma chama desequilibrada, acúmulo de carbono e desempenho de corte imprevisível. Por outro lado, uma ponta de propano em uma configuração de acetileno não pode fornecer a intensidade de pré-aquecimento que o combustível é capaz. A ponta correspondente ao combustível não é opcional. Para um examinado gama completa de pontas de maçarico para corte de acetileno abrangendo perfis padrão, de serviço pesado e especializados, a seleção deve sempre ser feita de acordo com a série do fabricante do cabo da tocha para garantir uma sede estanque a gás e compatibilidade de pressão nominal.
Um fator adicional exclusivo do acetileno: a regra 1/7. Os cilindros de acetileno nunca devem ser extraídos a uma taxa superior a um sétimo do conteúdo total do cilindro por hora. Pontas de alto fluxo em grandes trabalhos de corte podem fazer com que as taxas de retirada ultrapassem esse limite, fazendo com que a acetona (o estabilizador) entre no fluxo de gás – um sério risco à segurança e ao equipamento. A seleção do tamanho do bico também é, portanto, uma decisão de gerenciamento do cilindro em trabalhos de alto rendimento.
Design de ponta de uma peça ou de duas peças: o que você precisa
Passe por qualquer fornecedor de soldagem industrial e você encontrará duas construções de pontas distintas na prateleira. Compreender o que os separa determina qual deles pertence à sua tocha.
A ponta de peça única é usinado a partir de um único tarugo de cobre. O canal de oxigênio de corte passa pelo centro; as portas de pré-aquecimento o cercam, todas fundidas no mesmo corpo. Esta construção proporciona à ponta tolerâncias dimensionais rigorosas – as passagens de gás são precisas e consistentes desde o momento da fabricação. As pontas inteiriças são o padrão para trabalhos com oxi-acetileno porque a alta temperatura da chama do acetileno e a pressão relativamente alta combinam bem com a condutividade térmica do cobre sólido. A ponta dissipa o calor de forma eficiente, resiste ao contra-explosão e mantém sua calibração por muitas horas de trabalho quando mantida adequadamente.
A ponta de duas peças consiste em um invólucro externo de cobre e um membro interno separado, criando uma série de ranhuras de chama de pré-aquecimento entre os dois componentes. Este projeto foi desenvolvido especificamente para combustíveis de queima mais lenta – propano, gás natural, propileno e MAPP – que exigem um caminho de chama de pré-aquecimento mais longo e mais tempo de mistura antes que o gás saia pela face da ponta. O design ranhurado aumenta a superfície de contato entre o gás e o oxigênio pré-misturado, compensando a temperatura mais baixa da chama desses combustíveis, ampliando a zona de combustão. As pontas de duas peças no acetileno produzem um retorno excessivo porque o combustível queima antes que a mistura seja necessária; pontas inteiras de propano privam a chama da geometria de mistura necessária.
A regra prática: se sua configuração queima acetileno, use pontas inteiras. Se você estiver utilizando propano, gás natural ou propileno através de um sistema de oxicombustível, use pontas de duas peças projetadas para esse combustível. Nunca assuma que as pontas são compatíveis entre tipos de combustível, mesmo que a rosca e a sede pareçam encaixar no corpo da tocha.
Tamanho da ponta e orifício: correspondente à espessura do metal
O dimensionamento da ponta para corte com oxi-acetileno é governado por uma variável primária: a espessura do metal que está sendo cortado. O número do tamanho – variando de 000, no mínimo, a 8, no máximo, na maioria dos sistemas do fabricante – corresponde ao diâmetro do orifício de oxigênio de corte no centro da ponta. Este é o furo que fornece o jato de oxigênio de alta pressão que realmente realiza o corte; as portas de pré-aquecimento ao seu redor apenas levam o aço à temperatura de ignição. O tamanho da ponta é sempre selecionado com base no diâmetro do orifício de oxigênio de corte e não no tamanho do orifício de pré-aquecimento.
| Tamanho da ponta | Espessura Metálica | Corte de O₂ (PSI) | Acetileno (PSI) | Velocidade de deslocamento (IPM) |
|---|---|---|---|---|
| 000 | Até 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Varia |
Um ponto crítico que os operadores muitas vezes ignoram: o tamanho da ponta não é padronizado entre os fabricantes . Uma ponta tamanho 2 de uma marca pode ter um diâmetro de orifício diferente de uma ponta tamanho 2 de outra. Sempre cruze a tabela de pontas do fabricante da tocha em vez de assumir a equivalência numérica entre as marcas. Para aplicações estruturais pesadas que exigem cortes consistentes de alto rendimento, o ponta de maçarico manual de acetileno resistente para cortes exigentes foi projetado com geometria de orifício e grau de cobre para sustentar o fluxo de oxigênio de alta pressão sem erosão prematura do canal de corte.
Um erro de dimensionamento a evitar: selecionar uma ponta superdimensionada para “obter mais calor”. Uma ponta muito grande para o material que está sendo cortado fornece mais pré-aquecimento do que o necessário, oxida as bordas do corte, aumenta o consumo de combustível e aumenta o risco de contra-explosão quando a velocidade reduzida do gás cai abaixo da velocidade de propagação da chama. O dimensionamento correto da ponta para o material é mais eficiente e produz um corte mais limpo e estreito.
Corte, goivagem e aquecimento: três tipos de pontas explicados
O tipo de ponta – independente do tamanho da ponta – determina o que a tocha realmente faz com o metal. Os sistemas de oxiacetileno usam três configurações de pontas funcionalmente distintas e confundi-las produz resultados ruins e riscos potenciais à segurança.
Dicas de corte são a configuração padrão: um jato de oxigênio de corte central cercado por quatro a seis portas de pré-aquecimento dispostas simetricamente ao seu redor. A chama de pré-aquecimento leva a superfície do aço à sua temperatura de combustão (aproximadamente 870°C / 1.600°F para aço-carbono), momento em que a abertura da alavanca de oxigênio de corte direciona um fluxo de alta pressão que oxida e ejeta o metal fundido para baixo através do corte. Essas pontas são projetadas para cortes limpos e passantes em aço-carbono e aços de baixa liga. Eles não são adequados para aço inoxidável, alumínio ou ferro fundido usando o processo padrão de corte por oxicorte – esses materiais exigem processos alternativos.
Dicas de arrancamento use uma geometria de orifício fundamentalmente diferente. Em vez de um jato de corte circular estreito, a ponta de goivagem produz um fluxo de oxigênio amplo, em forma de leque ou alongado, projetado para remover material da superfície em vez de cortá-lo. Isso cria uma ranhura em forma de U no metal base – útil para remover defeitos de solda, preparar juntas para re-soldagem e raspar bordas de placas. O pontas de goivagem de oxi-acetileno para trabalhos de remoção de material são construídos com a geometria de porta alongada necessária para manter uma goivagem estável e controlável na velocidade de deslocamento do operador. Usar uma ponta cortante para goivagem produz um sulco áspero e inconsistente e danifica a face da ponta rapidamente.
Dicas de aquecimento elimine totalmente o canal de oxigênio de corte. Eles fornecem apenas uma chama de pré-aquecimento de grande volume – sem jato de corte – tornando-os a ferramenta correta para alívio de tensão, dobra, endireitamento, brasagem e pré-aquecimento de soldagens espessas antes da soldagem a arco. O pontas de aquecimento com tocha de oxi-acetileno e propano estão disponíveis em múltiplas configurações de portas para atender à distribuição de calor necessária para diferentes aplicações de aquecimento – desde aquecimento concentrado estreito para operações de dobra até aquecimento de área ampla para alívio de tensão em grandes fabricações.
Configurações de pressão por tamanho da ponta
Definir as pressões do gás corretamente é tão importante quanto selecionar a ponta correta – uma configuração de pressão subdimensionada produz um corte fraco e oxidante; uma configuração superdimensionada desperdiça gás, alarga o corte e pode causar turbulência no fluxo de corte que torna a face de corte áspera.
A estrutura geral: a pressão do oxigênio varia de acordo com o tamanho da ponta e a espessura do material, enquanto a pressão do acetileno permanece dentro de uma faixa estreita, independentemente do tamanho da ponta. A pressão do acetileno nunca deve exceder 15 PSI no regulador – acima desse limite, o gás torna-se instável e o risco de explosão aumenta significativamente. A maioria dos trabalhos de corte de produção utiliza acetileno entre 3 e 10 PSI, dependendo do tamanho da ponta, com os tamanhos de ponta maiores voltados para a extremidade superior.
O oxigênio opera em uma faixa muito mais ampla. Pontas de materiais finos (000–0) normalmente funcionam com oxigênio de corte de 20–35 PSI; pontas de faixa média (1–2) geralmente usam 30–45 PSI; pontas de grande diâmetro para trabalhos em placas (3–5) podem exigir 40–60 PSI ou mais. O oxigênio de pré-aquecimento – onde o design da tocha separa os suprimentos de oxigênio de pré-aquecimento e de corte – é definido abaixo do oxigênio de corte, normalmente de 3 a 17 PSI, dependendo do tamanho da ponta. Para a referência de pressão oficial dividida por tamanho da ponta, diâmetro do orifício e velocidade de corte, o Gráfico de pontas da tocha de corte Harris cobrindo seleção de tamanho de ponta, configurações de pressão e referência de qualidade de corte fornece dados de nível de fabricante aplicáveis na maioria das séries de pontas padrão.
Sempre ajuste as pressões com as válvulas da tocha abertas e o gás fluindo – e não com as válvulas fechadas. As leituras de pressão estática não têm sentido para definir as pressões de trabalho; a pressão de entrega do regulador cai sob o fluxo, e essa pressão de trabalho é o que determina a qualidade da chama na ponta.
Dica Manutenção, limpeza e quando substituir
Uma ponta contaminada ou danificada é a causa mais comum de má qualidade de corte que os operadores atribuem incorretamente à pressão ou técnica do gás. A manutenção das pontas é simples, mas requer as ferramentas certas e prática consistente.
Acúmulo de carbono nas portas de pré-aquecimento é o problema mais frequente. Respingos do processo de corte, combinados com configurações de chama levemente ricas em combustível, depositam carbono dentro das portas e na face da ponta. Isto restringe o fluxo de gás, distorce o padrão da chama de pré-aquecimento e faz com que a chama se eleve ou se apague de forma imprevisível. Limpe as portas de pré-aquecimento com um limpador de pontas dimensionado para o diâmetro da porta – não com uma broca, que remove o cobre e aumenta o orifício. O canal de oxigênio de corte deve ser limpo com um fio liso que encaixe sem forçar; qualquer alargamento do orifício de corte altera as características de fluxo para as quais a ponta foi calibrada.
Condição da face da ponta importa igualmente. A superfície de assentamento da ponta – onde ela encontra a cabeça da tocha – deve estar limpa e sem danos para uma vedação à prova de gás. Uma ponta que vaza na sede causa comportamento irregular da chama e representa risco de incêndio. Se a face da ponta apresentar erosão, corrosão ou danos causados por um evento de retorno de chama, a ponta deverá ser substituída em vez de reafiada. A reafiação altera a geometria da porta de pré-aquecimento e não é recomendada para trabalhos de corte de precisão.
Flashback – onde a chama viaja para trás no corpo da tocha – é o evento de segurança mais sério relacionado à ponta. Produz um som sibilante ou agudo, chama visível na cabeça da tocha e rápido superaquecimento do cabo. Se ocorrer um retorno de chama, feche imediatamente ambas as válvulas da tocha e depois as válvulas do cilindro. Inspecione a ponta, o corpo da tocha e as mangueiras antes de reacender. Uma instalação adequada supressor de flashback de oxi-acetileno para proteção da tocha instalado nas entradas da tocha contém e extingue um flashback antes que ele atinja as mangueiras ou cilindros – um componente de segurança essencial em qualquer configuração de oxi-acetileno operando perto de seus limites de projeto.