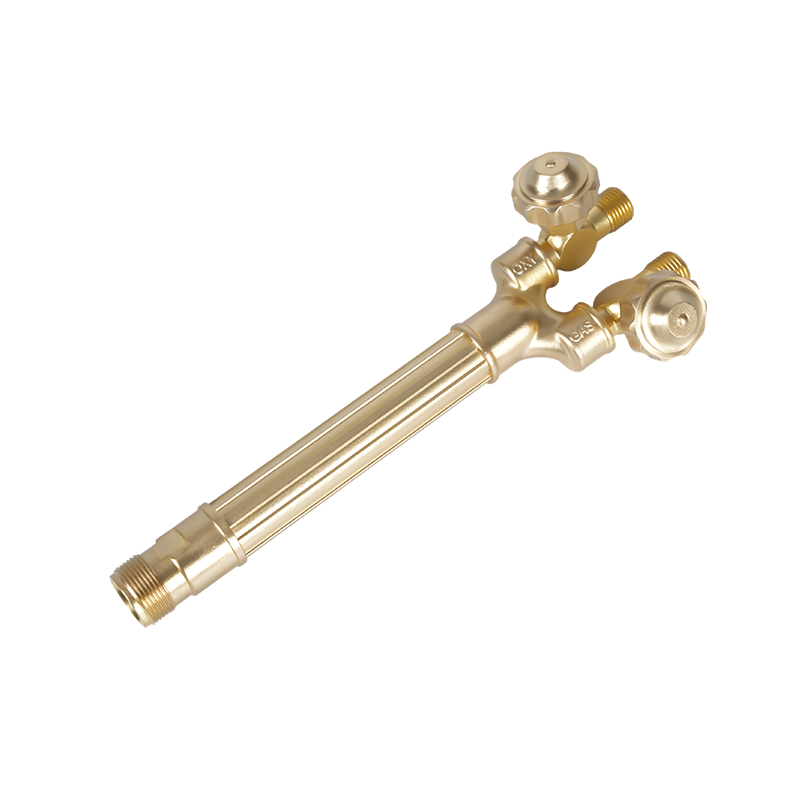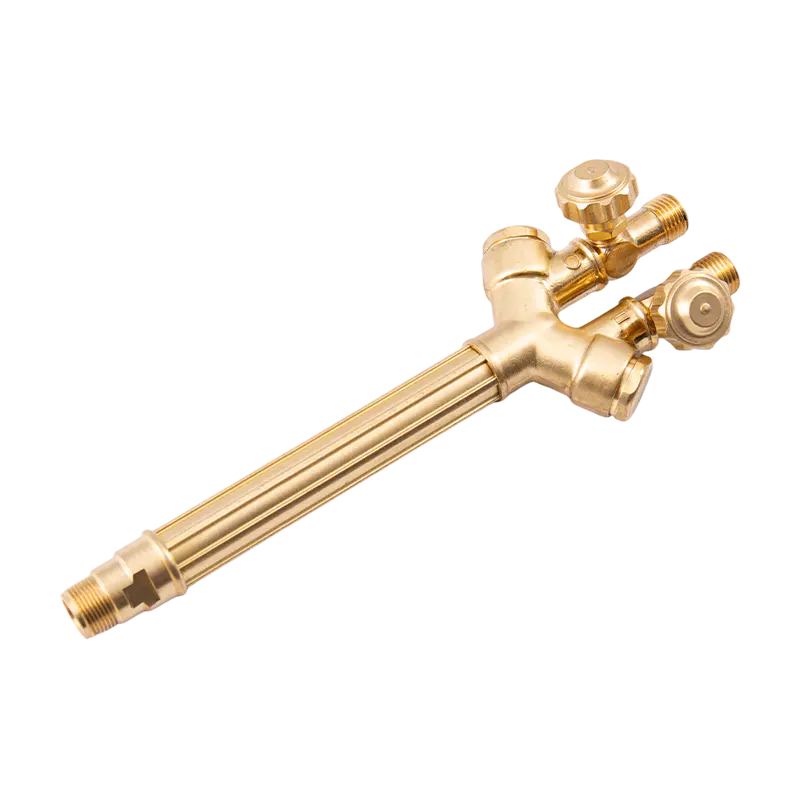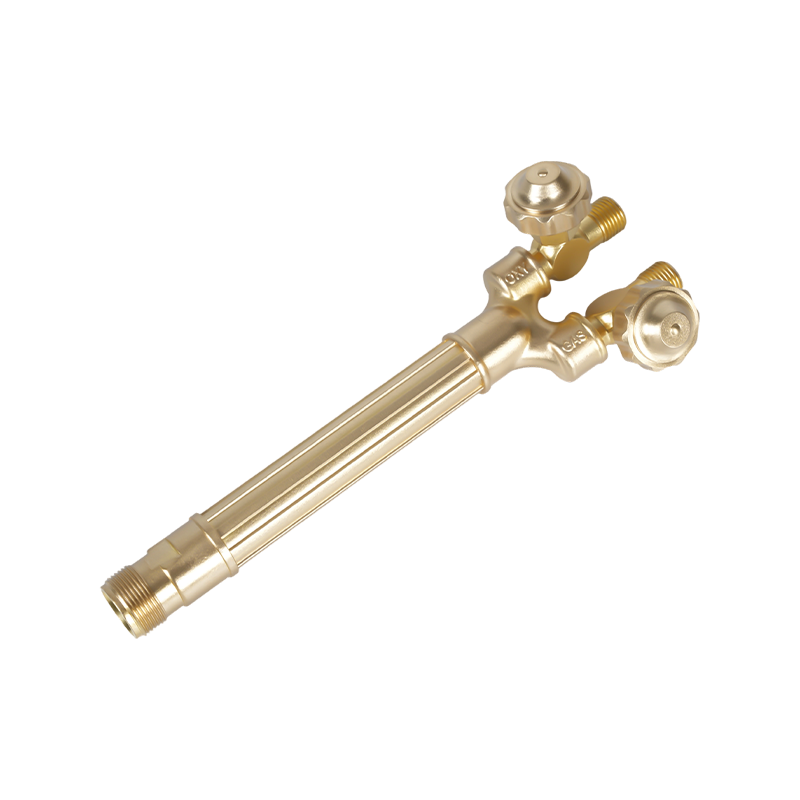
A temperatura que uma tocha de corte produz é um dos números mais citados – e mais frequentemente mal compreendidos – no corte com oxicombustível. As pessoas perguntam quão quente fica uma tocha de corte, recebem um número na casa dos milhares de graus e presumem que quanto mais alto é sempre melhor. A realidade é mais sutil: a temperatura da chama é um fator no desempenho de corte, mas não o único e nem sempre o mais importante. Compreender o que os números de temperatura realmente significam ajuda a selecionar o gás certo, o bico certo e a configuração certa para o trabalho em questão.
Quão quente fica uma tocha de corte?
A chama de pré-aquecimento de uma tocha de corte – o anel de chama que envolve a ponta de corte antes que a alavanca de oxigênio de corte seja acionada – atinge temperaturas entre 4.400°F e 6.000°F (aproximadamente 2.400°C a 3.300°C), dependendo do gás combustível utilizado e da proporção de oxigênio para combustível na mistura. Esta linha cobre todas as configurações comuns de corte de oxicombustível, desde propano na extremidade inferior até oxi-acetileno na extremidade superior.
A chama de pré-aquecimento tem um propósito específico: elevar o metal base à sua temperatura de combustão, que para o aço carbono macio é de aproximadamente 870°C (1.600°F). Nessa temperatura, o aço atinge uma cor laranja brilhante e começa a apresentar faíscas na borda da superfície. Somente neste ponto o metal está pronto para ser cortado. Quando o operador abre a alavanca de oxigênio de corte, um fluxo de alta pressão de oxigênio puro é introduzido na área pré-aquecida – e o corte propriamente dito começa.
Importante, o próprio fluxo de oxigênio de corte não adiciona temperatura significativa à chama . O que ele faz é iniciar e sustentar uma reação química entre o oxigênio e o ferro do aço. Essa reação – e não a chama da tocha – faz o verdadeiro trabalho de corte.
Por que a redução da temperatura da tocha é apenas parte da história
A distinção entre temperatura da chama e produção de calor é algo que os operadores de corte experientes entendem, mas os iniciantes muitas vezes não percebem. A temperatura mede o quão quente a chama está em seu núcleo. A produção de calor – medida em BTU por pé cúbico de gás consumido – mede quanta energia térmica a chama transfere para a peça de trabalho ao longo do tempo. Eles estão relacionados, mas não são idênticos, e a otimização de um não otimiza automaticamente o outro.
O acetileno produz a chama de oxi-combustível mais quente de qualquer gás comumente disponível, mas sua produção total de calor (conteúdo de BTU) é inferior à do propileno e do propano porque queima a uma taxa mais rápida com menos volume de combustível. Uma chama de propileno queima um pouco mais fria que o acetileno, mas seu cone de chama externo fornece significativamente mais conteúdo de BTU – o que significa que pode aquecer uma massa maior de aço com mais eficiência para certas aplicações, mesmo que a temperatura de pico seja mais baixa.
O processo de corte em si também é fundamentalmente químico e não térmico. Quando o aço atinge a temperatura de combustão, o fluxo de oxigênio de corte oxida o ferro – essencialmente queimando-o – em uma reação exotérmica que gera seu próprio calor. A chama de pré-aquecimento da tocha sustenta esta reação à medida que a tocha se move ao longo do corte, mas a energia que impulsiona o corte é em grande parte autossustentável, uma vez estabelecida. É por isso que uma tocha de corte não derrete simplesmente o aço como um soldador esperaria: ela converte quimicamente um caminho estreito de ferro em óxido de ferro líquido (escória), que é expelido do corte pela pressão do oxigênio.
Comparação de temperatura de gás combustível
Quatro gases são responsáveis pela grande maioria das aplicações de corte por oxicorte. Suas características de temperatura e produção de calor diferem de maneiras que tornam cada uma mais adequada para determinadas tarefas:
| Gás Combustível | Temperatura da chama (com O₂) | Chama Primária BTU/ft³ | Melhor Aplicação |
|---|---|---|---|
| Acetileno | ~5.600°F (3.100°C) | ~507 BTU/pé³ | Pré-aquecimento rápido, aço fino a médio, corte de precisão |
| Propileno | ~5.300°F (2.930°C) | ~440 BTU/ft³ (primário); secundário alto | Aço grosso, corte chanfrado, corte de sucata, eficiência de custos |
| Propano | ~4.600°F (2.540°C) | ~255 BTU/ft³ (primário) | Aquecimento de aço espesso, corte em baixa velocidade, pré-aquecimento de grandes peças |
| MAPP / MAP-Pro | ~5.300°F (2.930°C) | Semelhante ao propileno | Aquecimento de peças pequenas, brasagem, corte submerso de alta pressão |
Observe que os valores de BTU variam de acordo com a fonte e o método de medição. Os números acima refletem a liberação de calor primário (cone interno), que é o valor mais relevante para a velocidade de pré-aquecimento. O conteúdo de BTU da chama secundária (cone externo) é um fator adicional - particularmente significativo para o propileno, que fornece mais que o dobro da saída de BTU da chama secundária do acetileno.

Acetileno: chama mais quente, pré-aquecimento mais rápido
O oxi-acetileno produz a temperatura de chama mais alta de qualquer gás de corte comum – aproximadamente 5.600°F (3.100°C) com uma proporção de oxigênio para combustível de 1:1. Isso se traduz diretamente em tempos de pré-aquecimento mais rápidos, o que é importante em ambientes de produção onde o tempo do ciclo de corte afeta o rendimento. Para trabalhos de precisão em materiais mais finos, o cone interno concentrado de acetileno fornece calor direcionado com propagação mínima, reduzindo zonas afetadas pelo calor em peças onde a precisão dimensional é crítica.
O acetileno tem duas limitações significativas. Primeiro, nunca deve ser utilizado a pressões superiores a 15 PSI – acima deste limite, o gás torna-se instável e pode decompor-se explosivamente sem uma fonte de ignição. Este teto de pressão limita a vazão máxima alcançável, o que por sua vez limita a velocidade de corte em chapas muito espessas. Em segundo lugar, a maior tendência de retorno de chama do acetileno em comparação com gases alternativos significa que os supressores de retorno de chama não são opcionais – eles são um requisito de segurança para qualquer configuração de oxi-acetileno. O gás também está disponível apenas em cilindros com capacidade máxima de cerca de 400 pés cúbicos, tornando mais caro manter o fornecimento para operações de corte de alto volume.
Propano e Propileno: Temperatura mais baixa, BTU mais alto
O propano queima a aproximadamente 4.600°F (2.540°C) com oxigênio – significativamente mais frio que o acetileno – mas seu alto conteúdo de BTU de chama secundária o torna eficaz para aquecer grandes massas de aço e cortar chapas grossas em velocidades mais baixas. O maior tempo de pré-aquecimento necessário é uma compensação aceita em aplicações onde a qualidade do corte em seções pesadas é mais importante do que a velocidade do ciclo. O propano está amplamente disponível, pode ser fornecido a granel ou por gasoduto e é substancialmente mais barato que o acetileno por unidade de calor fornecido.
O propileno ocupa uma posição intermediária: sua temperatura de chama de aproximadamente 5.300°F (2.930°C) é próxima da do acetileno, mas seu conteúdo total de BTU – combinando chama primária e secundária – é aproximadamente o dobro do acetileno por pé cúbico de gás. Essa combinação torna o propileno a escolha preferida para corte de aço espesso, corte chanfrado, processamento de sucata e aplicações de pulverização por chama. Também é aproximadamente 50% mais barato que o acetileno, 20 vezes mais estável (com uma tendência de retorno de chama muito baixa) e um cilindro de propileno de 100 libras pode substituir aproximadamente cinco cilindros grandes de acetileno no uso típico de corte. Para operações que atualmente utilizam acetileno para corte geral e desejam reduzir custos com gás sem perda significativa de desempenho, o propileno é a alternativa mais direta.
Tanto o propano quanto o propileno requerem pontas de tocha tipo injetor em vez das pontas de pressão igual usadas com acetileno. Usar o tipo de bico errado para o gás em uso degrada a qualidade do corte e pode criar riscos à segurança – a seleção do bico deve corresponder ao gás combustível.
Como a ponta de corte afeta o fornecimento de calor
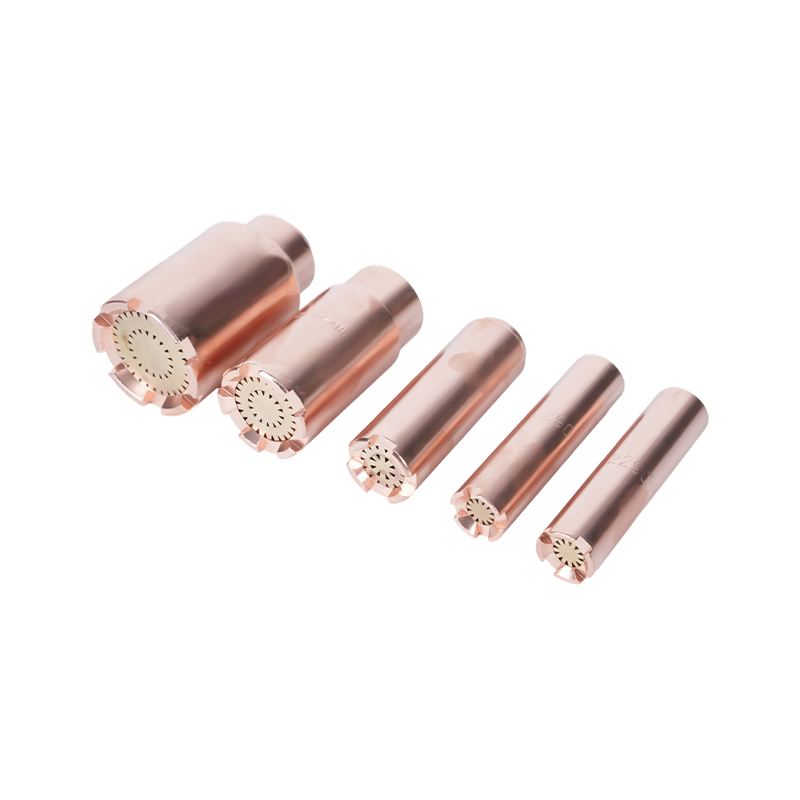
A ponta de corte é o componente que traduz a pressão e o fluxo do gás em uma chama de pré-aquecimento eficaz e em um fluxo de oxigênio de corte. Seu design – o número, tamanho e ângulo dos orifícios de pré-aquecimento e o diâmetro do furo central de oxigênio de corte – determina como a temperatura da chama é entregue à peça de trabalho na prática, independentemente do que o próprio gás é teoricamente capaz.
Uma ponta muito pequena para a aplicação restringe o fluxo de oxigênio e estende o tempo de pré-aquecimento além do que a temperatura do gás deveria exigir. Uma ponta muito grande para materiais finos espalha o calor por uma área mais ampla do que o necessário, aumentando a distorção e reduzindo a qualidade do corte. Pontas gastas ou danificadas – com orifícios aumentados ou deformados devido a repetidos ciclos de calor ou limpeza inadequada – produzem uma chama irregular que não consegue manter uma temperatura de combustão consistente ao longo do caminho de corte, levando a arestas ásperas e pontos não cortados, independentemente de quão quente a chama teoricamente queima.
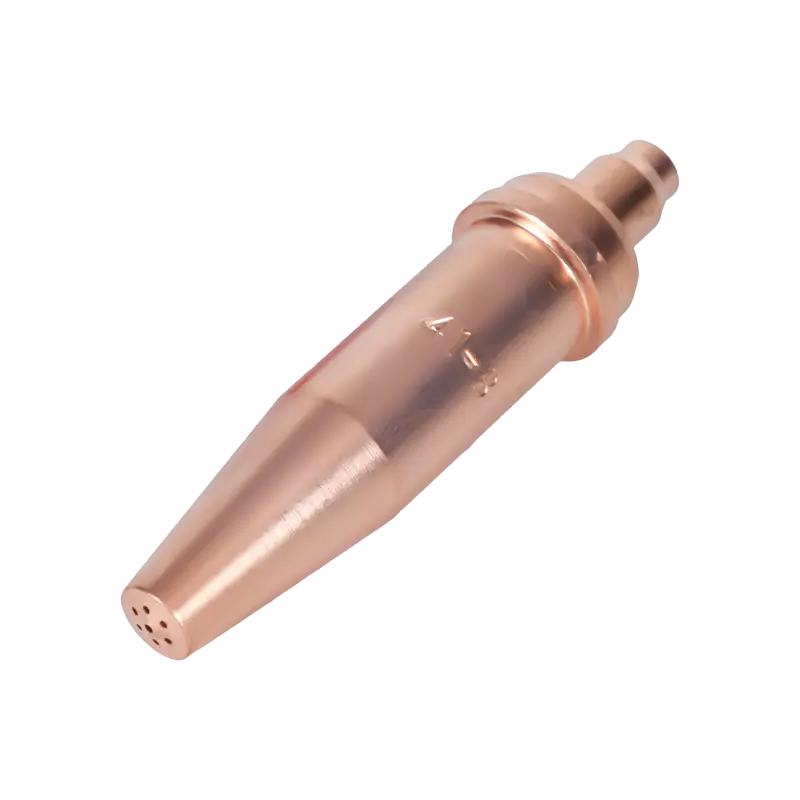
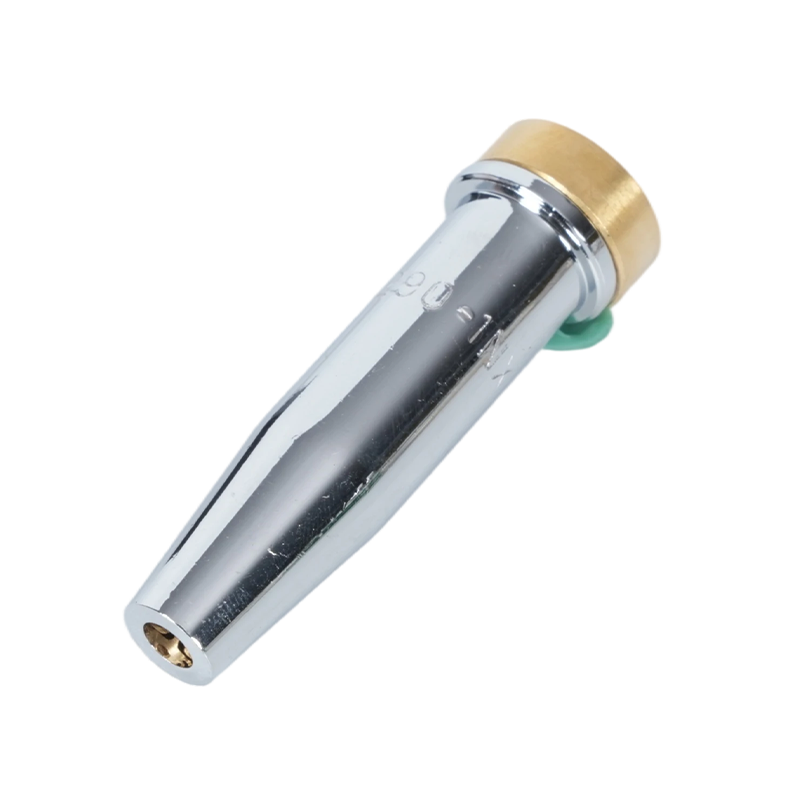
O material da ponta também é importante: pontas fabricadas com tolerâncias precisas de orifício mantêm características de fluxo consistentes ao longo de sua vida útil, enquanto pontas de qualidade inferior podem ter variação dimensional que produz resultados inconsistentes desde o primeiro uso. Pontas da tocha de corte de acetileno projetadas para corte com oxicombustível em alta temperatura são projetados com a geometria do orifício e as especificações de material exigidas pelas demandas de pressão e temperatura do oxi-acetileno. Para configurações de propano e combustível alternativo, pontas de tocha de corte de propano para configurações de combustível alternativo de alto BTU use o design estilo injetor que os gases alternativos de baixa pressão precisam para obter a mistura adequada de combustível e oxigênio na ponta.

Gerenciando a temperatura para cortes seguros e limpos
Operar uma tocha de corte na faixa de temperatura correta é tanto uma questão de segurança quanto de desempenho. O superaquecimento do corpo da tocha – por meio de contra-explosão excessivo (uma breve chama retorna para a ponta) ou flashback (a chama retorna para a mangueira ou regulador) – pode danificar o equipamento e criar sérios riscos.
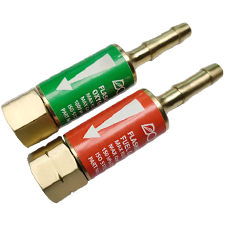
O tiro pela culatra normalmente resulta do toque da ponta na peça de trabalho, de pressões de gás incorretas ou de um orifício da ponta sujo ou danificado. A chama se apaga com um estalo forte e pode ser reacendida. O flashback é mais sério: a chama passa pela ponta e entra no corpo da tocha e na mangueira, produzindo um som sibilante ou agudo e potencialmente atingindo o suprimento de gás. As configurações modernas da tocha abordam esse risco com supressores de flashback – dispositivos instalados entre a mangueira e o corpo da tocha (ou regulador) que contêm uma válvula de retenção e corte térmico para interromper o fluxo reverso do gás antes que ele alcance os cilindros. Supressores de flashback para operação segura da tocha de corte são um componente de segurança obrigatório para qualquer sistema de oxicombustível - não um acessório opcional - e devem ser inspecionados regularmente quanto a danos ou bloqueios.
O gerenciamento da temperatura durante o corte também envolve a manutenção da distância correta entre a tocha e a obra. Muito perto e respingos contaminam o orifício da ponta e podem causar tiro pela culatra; muito longe e a chama de pré-aquecimento perde eficácia, prolongando o tempo de pré-aquecimento e degradando a qualidade do corte. A distância correta varia de acordo com o tamanho do bico e tipo de gás e é especificada nos dados do fabricante do bico para cada número de bico.
Escolhendo a configuração certa para suas necessidades de temperatura
A questão prática não é "qual gás queima mais quente?" mas "qual combinação de gás e ponta fornece o calor certo para meu material e aplicação específicos de forma eficiente e segura?" A resposta depende da espessura do aço, da qualidade de corte necessária, do volume de produção e da disponibilidade de gás.
Para aço fino a médio (até aproximadamente 1 polegada), onde a qualidade e a velocidade do corte são prioridades, o oxi-acetileno com uma ponta de acetileno correspondente é a escolha padrão. Para corte de chapas grossas, processamento de sucata ou operações de alto volume onde o custo do gás é um fator significativo, o propileno com a ponta do injetor correta oferece desempenho próximo ao do acetileno com custos operacionais significativamente mais baixos. Para uso ocasional ou locais onde o fornecimento de acetileno é impraticável, o propano oferece uma alternativa confiável com desempenho adequado para a maioria das tarefas de corte estrutural.
Qualquer que seja a combinação de gás e ponta selecionada, o cabo da tocha, o acessório de corte e os reguladores devem ser compatíveis com esse gás e classificados para as pressões envolvidas. Kits completos de tochas de corte para configurações de corte oxicorte fornecem componentes correspondentes – alça, acessório, pontas e mangueiras – que são projetados para funcionarem juntos nas pressões e taxas de fluxo corretas para um determinado tipo de gás. Para operadores que já possuem um cabo de tocha e precisam aumentar a capacidade de corte, acessórios de corte compatíveis com os principais sistemas de cabos de tocha permitir que a função de corte seja adicionada sem substituir a configuração completa - desde que o acessório seja classificado para o gás combustível em uso.