O que um bico de soldagem faz – e por que é importante
Cada solda ou corte começa com uma chama ou arco – mas nenhum deles pode funcionar de forma confiável sem um bico direcionando o que o rodeia. O bico é o ponto final através do qual o gás de proteção, gás combustível ou oxigênio sai do corpo da tocha e atinge a zona de trabalho. Seu trabalho parece simples. Na prática, ele determina tudo, desde a porosidade da solda até a qualidade da aresta de corte e a frequência com que você para para limpar respingos do seu equipamento.
Em processos de soldagem por arco com proteção de gás, como MIG/GMAW, o bico cria um envelope protetor de gás de proteção ao redor da poça de fusão, impedindo que o oxigênio e o nitrogênio atmosféricos contaminem o metal fundido. Sem cobertura de gás adequada, a solda oxida, surge porosidade e as propriedades mecânicas diminuem. No corte e soldagem oxicorte, o bico controla a geometria da própria chama – determinando a proporção entre a chama de pré-aquecimento e o fluxo de oxigênio de corte e a propagação do calor pela peça de trabalho.
Um bico desgastado, entupido ou de tamanho incorreto não apenas reduz a qualidade – ele multiplica os custos de consumíveis e o tempo de inatividade. O acúmulo de respingos restringe o fluxo de gás, causando turbulência que prejudica a cobertura da blindagem. Um diâmetro do bico muito pequeno para a aplicação aumenta a contrapressão, interrompendo a chama ou o arco. Compreender o bico é, na prática, compreender metade do que controla a estabilidade do seu processo.
Tipos de bicos por processo de soldagem
Os bicos não são intercambiáveis entre processos. O ponto de partida correto para qualquer seleção de bico é identificar o processo de soldagem ou corte usado – cada um tem geometria de bico, requisitos de material e função diferentes.
Bicos MIG/GMAW são consumíveis cilíndricos ou moldados que são fixados na parte frontal da pistola MIG e circundam a ponta de contato. Sua função principal é direcionar o gás de proteção – normalmente misturas ricas em argônio ou CO₂ – sobre a poça de fusão. Eles vêm em estilos de fixação deslizante e com rosca. Bicos deslizantes são montados e removidos mais rapidamente, o que é importante em linhas de alta produção; bicos roscados fornecem uma vedação de gás mais segura e são menos propensos a se soltarem sob vibração. Ambos os estilos estão disponíveis em construções padrão e pesadas, esta última apresentando paredes mais espessas e isoladores classificados para aplicações de 400–600 A.
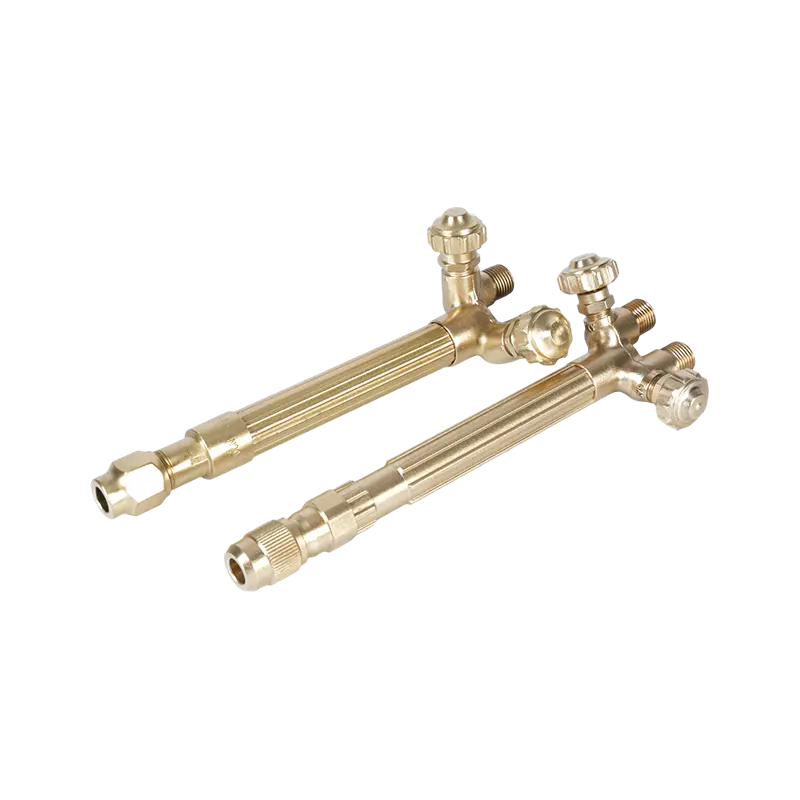
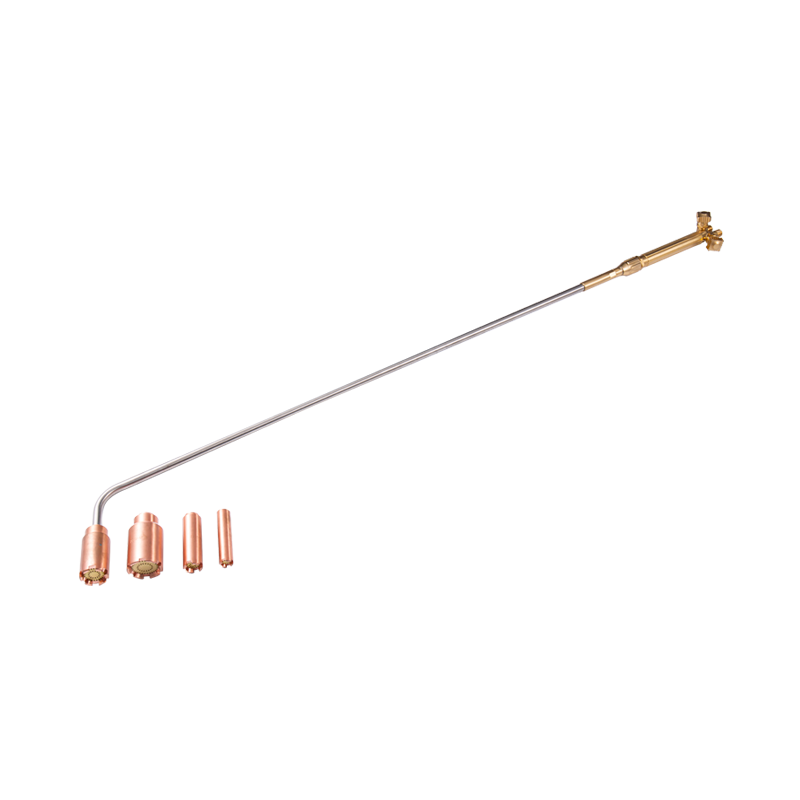
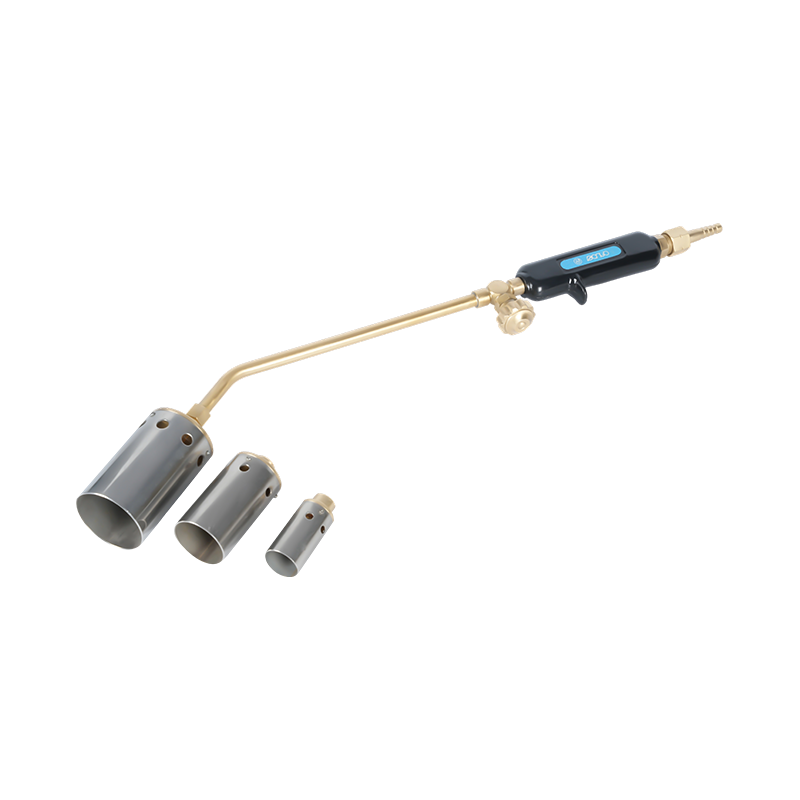
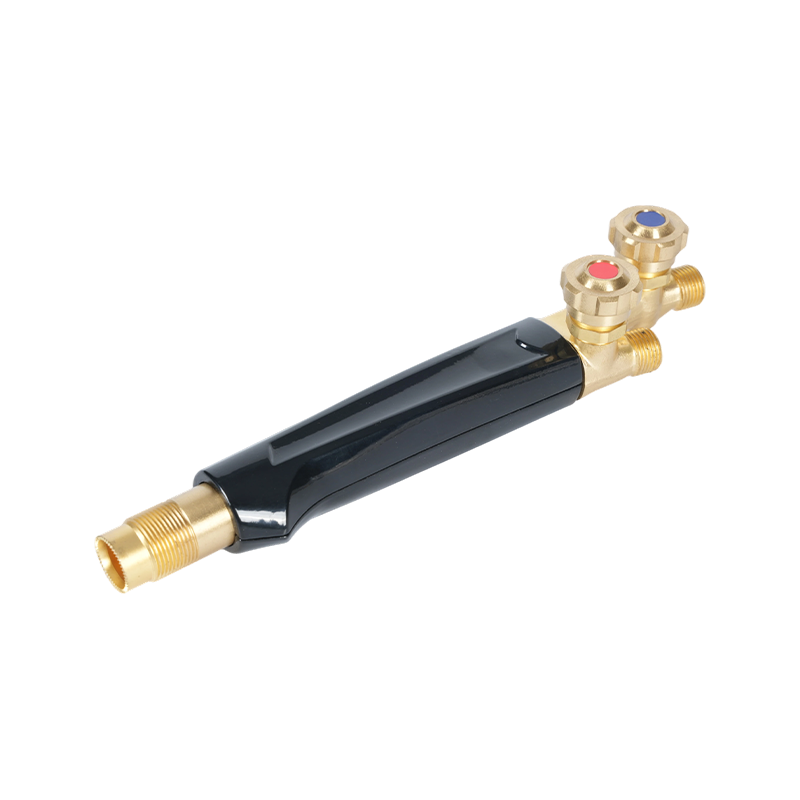
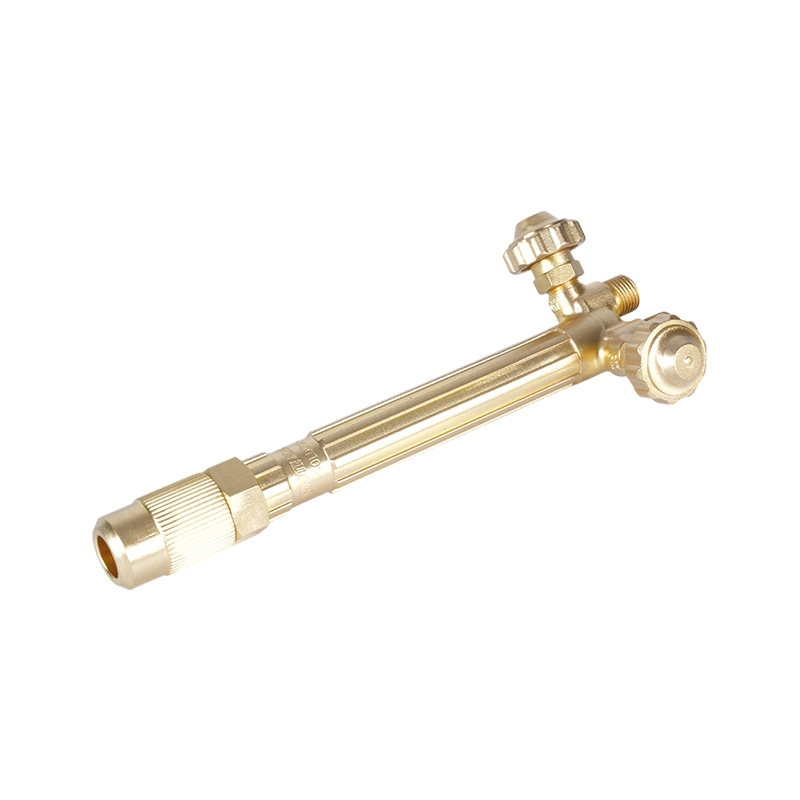
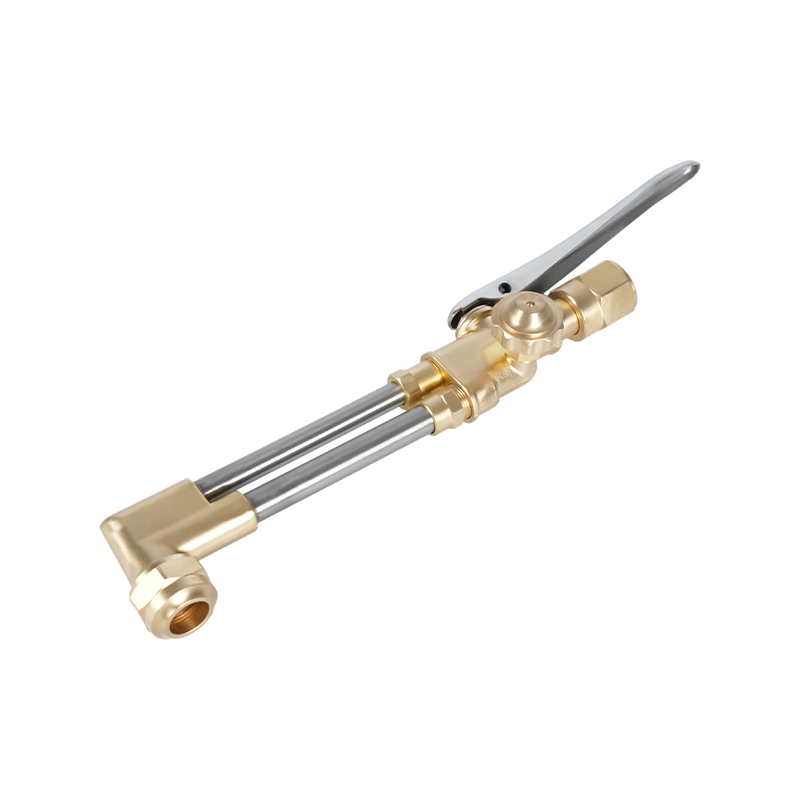
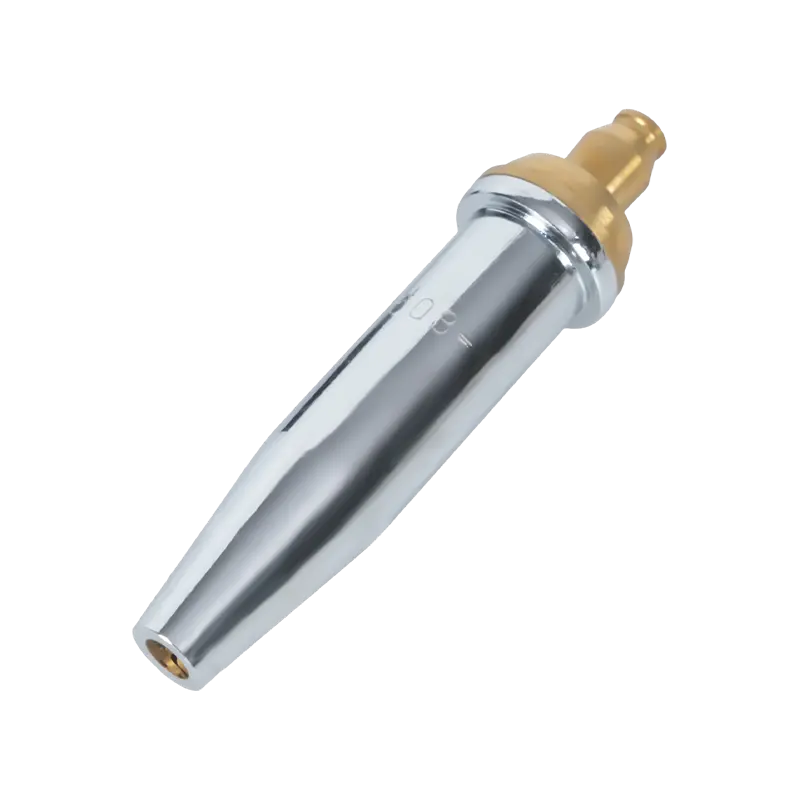
Bicos de corte e soldagem oxicombustível – muitas vezes chamadas de pontas de corte ou pontas de tocha – funcionam de maneira diferente. Em vez de proteger uma poça de fusão, eles misturam e direcionam gás combustível (acetileno ou propano) e oxigênio para produzir uma chama precisa e de alta temperatura. As pontas de corte possuem um orifício central de oxigênio de alta pressão cercado por portas de chama de pré-aquecimento; a chama de pré-aquecimento leva o aço à temperatura de ignição e o jato de oxigênio de corte então oxida e ejeta o material fundido. Pontas de tocha de corte de acetileno para aplicações de oxicombustível fornecem a chama mais quente de qualquer gás combustível comum (cerca de 3.500°C), tornando-os a primeira escolha para corte de aço mais espesso e para aplicações que exigem pré-aquecimento rápido. Pontas da tocha de corte de propano projetadas para fornecimento estável de chama operam em uma temperatura de chama mais baixa, mas oferecem um envelope de calor mais amplo e uniforme - particularmente eficaz para aquecer, dobrar e cortar seções mais finas onde uma chama concentrada de acetileno causaria distorção localizada. Para aplicações focadas puramente em calor em vez de corte, dicas de aquecimento para distribuição controlada de chama apresentam múltiplas portas de pré-aquecimento dispostas para distribuir o calor uniformemente por uma área de superfície mais ampla, sem o corte central do canal de oxigênio.
Bicos TIG/GTAW (também chamados de copos de gás ou corpos de pinça) direcionam o gás de proteção de argônio ao redor do eletrodo de tungstênio. Eles são normalmente feitos de configurações de lentes de cerâmica de alumina, vidro ou gás. Ao contrário dos bicos MIG, os copos TIG não entram em contato com a obra e são escolhidos principalmente com base no diâmetro do tungstênio, no acesso à junta e na necessidade de fluxo de gás laminar versus fluxo de gás difuso. Conjuntos de lentes de gás — que usam uma inserção de malha para criar uma coluna de gás mais laminar — são preferidos para trabalhos de precisão e soldagem fora de posição, onde uma blindagem consistente é crítica.

Explicação dos formatos dos bicos e tamanhos dos furos
Dentro de cada categoria de processo, a geometria do bico tem um efeito direto na cobertura de gás, na acessibilidade das juntas e na eliminação de respingos. Para soldagem MIG, quatro formatos cobrem a maioria das aplicações:
- Cilíndrico (reto): Um furo de diâmetro constante da base à ponta. Oferece volume máximo de fluxo de gás e é a escolha padrão para soldas planas ou horizontais sem restrições de acesso. Os tamanhos dos furos variam de ⅜" a ⅞" (aproximadamente 10–22 mm) e, como regra geral, o diâmetro do furo deve aumentar com a amperagem - furos maiores suportam taxas de fluxo de gás mais altas necessárias para cobrir poças de fusão mais largas e mais quentes.
- Forma de garrafa (gargalo): Desce para um diâmetro externo menor próximo à extremidade de trabalho. O perfil reduzido melhora a visibilidade e o acesso a juntas confinadas. Particularmente adequado para soldagem automatizada e robótica porque a ponta estreita limpa os acessórios com mais facilidade e pode ser limpa com mais eficiência pelas estações de alargamento da tocha.
- Conicidade curta e longa: Uma redução gradual da base em direção à ponta. Bom acesso conjunto com melhor cobertura de gás que o formato garrafa. Os cones longos são preferidos para soldagem de tubos e juntas de canto; cones curtos equilibram a acessibilidade com a eficiência do fluxo de gás para fabricação em geral.
- Cônico: Um perfil mais largo e alargado para fora na ponta. Maximiza a área de cobertura de gás – útil para poças de fusão mais amplas, maiores entradas de calor e ao soldar metais revestidos de zinco que produzem respingos grandes e explosivos. A boca mais larga também torna o alargamento com uma estação de limpeza de tocha mais eficaz em configurações robóticas.
Para pontas de corte oxicorte, a geometria do furo determina o formato do fluxo de oxigênio de corte e o padrão de pré-aquecimento. Os números do tamanho da ponta correspondem à espessura do material que está sendo cortado – números maiores indicam orifícios de oxigênio maiores e taxas de consumo de gás mais altas, apropriadas para aço mais espesso. De acordo com o Especificação AWS para gases de proteção de soldagem e suas classificações , a composição do gás e a vazão são parâmetros padronizados — o que significa que a geometria do furo do bico deve ser compatível com o tipo de gás e a pressão em uso, e não selecionada isoladamente.
Guia de materiais: opções de latão, cobre e banhado
O material do bico rege duas coisas: resistência a respingos e gerenciamento térmico. Essas duas propriedades geralmente seguem direções opostas dependendo da aplicação, e é por isso que nenhum material domina todos os casos de uso.
Latão oferece melhor resistência a respingos do que o cobre puro em aplicações de baixa amperagem (100–300 amperes). Os respingos não aderem tão facilmente às superfícies de latão, o que significa intervalos mais longos entre as limpezas. No entanto, o latão tem um ponto de amolecimento mais baixo do que o cobre – em amperagens mais altas ou tempos de arco prolongado, um bico de latão pode deformar-se sob calor prolongado, tornando-o inadequado para trabalhos pesados. Quando usado como inserto dentro de um corpo de cobre, o latão ajuda a manter o diâmetro interno do bico ao longo do tempo, prolongando a vida útil em aplicações de calor moderado.
Cobre conduz o calor de forma mais eficaz do que o latão, o que o torna a melhor escolha para trabalhos sustentados com altas temperaturas (acima de 300 amperes) e para ciclos de soldagem mais longos. Os bicos de cobre absorvem e dissipam o calor mais rapidamente, reduzindo o risco de distorção térmica. Bicos de cobre para serviços pesados — com paredes e isoladores mais espessos — são o padrão para aplicações de 400 a 600 A em fabricação estrutural e soldagem de chapas pesadas. Para pontas de corte oxicorte, cobre ou ligas de cobre de alta qualidade são o material padrão precisamente devido à sua capacidade de suportar as temperaturas extremas da chama de corte sem deformar ou erodir a geometria do orifício.
Niquelado e cromado os bicos combinam um núcleo de cobre com um revestimento de superfície que é mais resistente à adesão de respingos do que o cobre puro ou o latão. O revestimento também oferece alguns benefícios de isolamento térmico. Sua principal aplicação é na soldagem robótica e automatizada, onde ciclos de soldagem longos e ininterruptos são rotineiros e a minimização do tempo de inatividade para limpeza impacta diretamente o rendimento. A vida útil mais longa justifica seu custo inicial mais elevado em ambientes de produção de alto volume.
Cerâmica os bicos representam uma categoria mais recente, usada principalmente na soldagem TIG e em algumas aplicações MIG especializadas. Sua superfície não condutora significa que os respingos não conseguem passar eletricamente do bico para a ponta de contato – um modo de falha que causa fluxo de corrente através do bico e rápida degradação. Os copos TIG de cerâmica também resistem ao contato direto com peças quentes sem derreter, o que os torna úteis para soldagem em ranhuras estreitas.

Três etapas para escolher o bico certo
A seleção torna-se simples quando segue uma sequência fixa em vez de tentar avaliar todas as variáveis simultaneamente.
Passo 1 — Identifique o processo e seus parâmetros operacionais. Determine se a aplicação é MIG/GMAW, corte por oxicombustível, aquecimento por oxicombustível ou TIG. Para processos de arco, estabeleça a faixa de amperagem operacional. Para processos oxicorte, identifique o gás combustível (acetileno versus propano) e a espessura do material que está sendo cortado ou aquecido. Esses parâmetros restringem imediatamente o campo: uma aplicação MIG de 150 A exige um bico padrão de latão ou cobre; um ciclo MIG robótico de 500 A exige um bico de cobre revestido para serviço pesado; uma aplicação de corte de propano em placas de 20 mm exige uma ponta de propano dimensionada para essa espessura de material. Combinando suas dicas com as corretas reguladores de pressão de gás para complementar a configuração da tocha é igualmente importante – o bico só pode funcionar conforme projetado quando a pressão do gás estiver consistentemente dentro da faixa recomendada para aquele tamanho de bico.
Passo 2 — Avaliar a acessibilidade conjunta. Um bico cilíndrico reto pode alcançar a junta sem sujar a peça de trabalho ou o acessório? Se sim, use-o – furos maiores maximizam a cobertura de gás e minimizam o acúmulo de respingos. Se a junta estiver em um canto apertado, ranhura profunda ou solda interna de tubo, mude para um gargalo ou perfil cônico. Use o menor diâmetro externo que ainda forneça cobertura de gás adequada para o tamanho da poça de fusão, e não o menor que se ajuste fisicamente. O subdimensionamento do diâmetro do bico sacrifica a qualidade da blindagem; superdimensionar o diâmetro externo cria problemas de folga.
Passo 3 — Combine o material com a demanda térmica. Para trabalhos de ciclo curto e de baixa amperagem, o latão oferece boa resistência a respingos a um custo menor. Para trabalhos sustentados de alta temperatura ou alta amperagem, mude para cobre. Para aplicações automatizadas ou robóticas que executam ciclos quase contínuos, os bicos revestidos reduzem a frequência de manutenção o suficiente para compensar a diferença de custo. Para aplicações de oxicombustível, sempre use pontas de cobre ou de liga de cobre — as pontas de latão podem fraturar sob o choque térmico de uma explosão de oxigênio de alta pressão, um risco tanto para a segurança quanto para o desempenho.
Manutenção, limpeza e substituição
Um bico que foi limpo e mantido corretamente durará mais que um bico novo que foi negligenciado por uma ampla margem. O modo de falha para quase todos os bicos é o mesmo: respingos se acumulam no furo interno, restringem o fluxo de gás e criam turbulência que prejudica a cobertura da blindagem. A qualidade da solda se degrada antes que o bico falhe visivelmente, o que significa que o dano geralmente é causado antes que o soldador reconheça o problema.
A medida preventiva mais eficaz é um composto anti-respingos – seja um gel de imersão ou spray – aplicado no orifício do bico antes de iniciar uma sessão de soldagem. O antirrespingo evita que respingos se agarrem à superfície do bico, facilitando a remoção de qualquer acúmulo durante ou após a soldagem. Não confie no antirrespingo como substituto da limpeza periódica; utilize-o como auxiliar de manutenção que prolonga o intervalo entre as limpezas.
Quando a limpeza for necessária, use um alicate escareador de bico ou uma estação de limpeza com maçarico para remover os respingos mecanicamente. Não use uma chave de fenda ou outra ferramenta pontiaguda que possa marcar a superfície do furo — uma superfície interna rugosa acelera a adesão de respingos futuros e pode alterar a geometria interna do fluxo de gás. Para pontas de corte oxicorte, limpe as portas do orifício com um limpador de pontas do tamanho correto; um limpador de ponta superdimensionado aumenta o orifício, o que interrompe permanentemente a chama ou a qualidade do corte e significa que a ponta deve ser substituída.
Substitua um bico MIG quando o furo apresentar distorção visível, quando o isolador estiver rachado ou faltando, ou quando houver respingos entre o bico e o bico de contato após a limpeza. Para pontas de corte oxicorte, substitua quando o alargamento do orifício causar uma chama suave ou irregular que não possa ser corrigida pela limpeza, ou quando a superfície de assentamento estiver danificada e não vedar mais adequadamente contra o acessório de corte. Usar um bico ou ponta desgastada não economiza dinheiro – a perda de qualidade, o retrabalho e o desperdício de gás devido à proteção inadequada ou a uma chama degradada custam mais do que o próprio consumível.