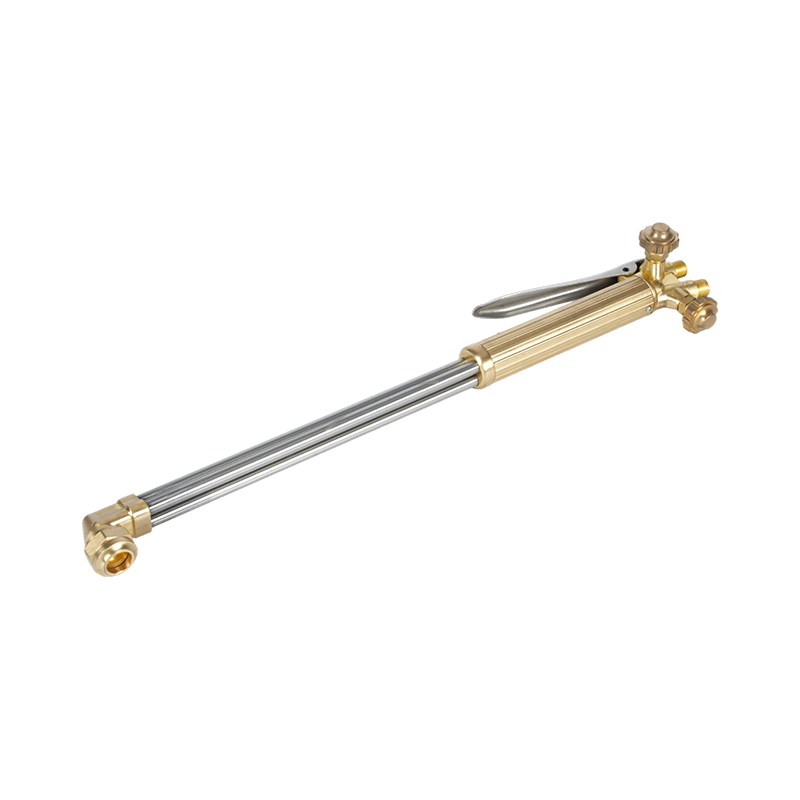
As duas funções que cada gás de corte desempenha
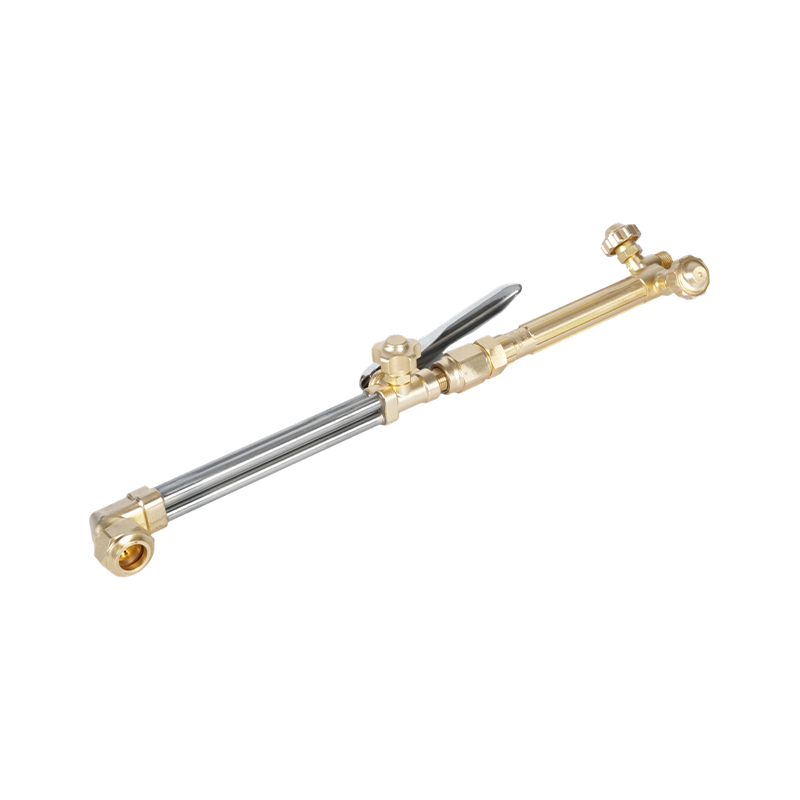
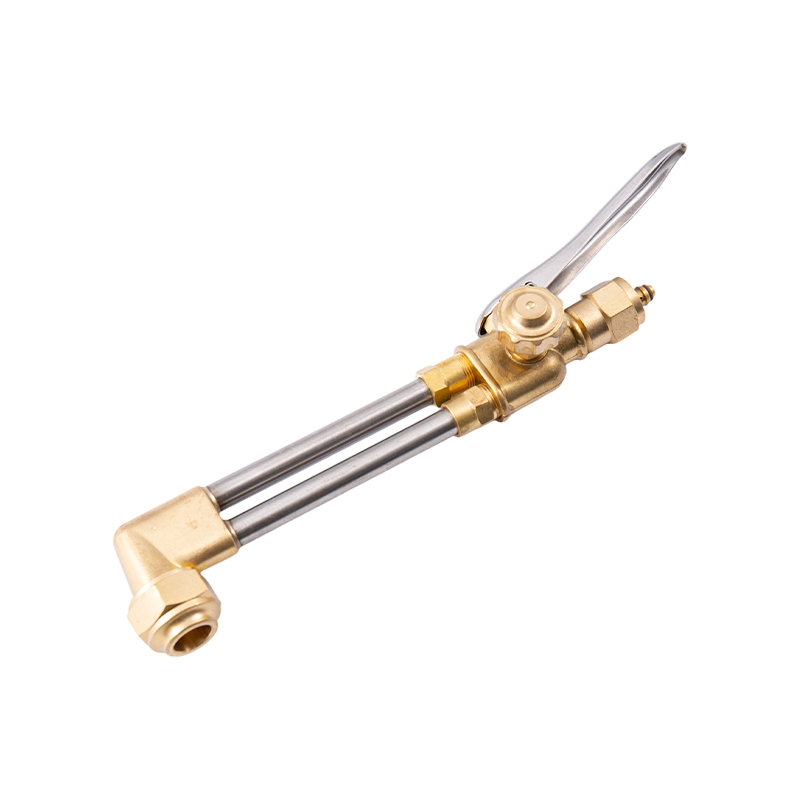
Cada chama de corte de gás funciona em parceria entre dois fluxos de gás separados que realizam duas tarefas diferentes, e não um gás para todos os fins. Um gás combustível se mistura com um pequeno fluxo de oxigênio para criar a chama de pré-aquecimento que eleva o metal à temperatura de ignição. Uma vez atingida essa temperatura, um fluxo separado e muito maior de oxigênio puro passa pelo centro da ponta, reagindo com o metal quente para oxidar e soprar a escória derretida para fora do corte.
Confundir essas duas funções é a fonte da maioria dos erros de configuração. Adicionar mais gás combustível não reduz mais rápido – apenas altera o pré-aquecimento. O jato de oxigênio faz o corte real, e sua pureza e vazão são o que realmente determinam o quão limpo e rápido o corte será. Compreender esta divisão é o ponto de partida para escolher gases de forma sensata e não por hábito.
Opções de gás combustível: acetileno, propano, gás natural, MAPP e propileno
Cinco gases combustíveis cobrem a esmagadora maioria do trabalho de corte com oxicombustível, e cada um negocia a temperatura da chama em relação ao custo e ao manuseio de uma maneira diferente.
Acetileno queima mais quente do que qualquer uma das alternativas, atingindo cerca de 5.800–6.000°F em uma chama de oxi-acetileno. Esse calor é concentrado em um cone estreito e intenso, que permite pré-aquecer o metal até a temperatura de corte mais rápido do que qualquer outro gás combustível – razão pela qual continua sendo o padrão para soldagem, brasagem e corte de chapas grossas onde a velocidade de perfuração é importante. A compensação é o custo por pé cúbico e requisitos mais rígidos de armazenamento de cilindros. Um comparação mais profunda de acetileno contra propano para corte detalha exatamente onde essa compensação de custos compensa e onde não compensa.
Propano e gás natural queime visivelmente mais frio, perto de 5.200 ° F, e espalhe esse calor por uma chama mais ampla, em vez do cone compacto do acetileno. Essa chama mais ampla é na verdade uma vantagem para aquecer grees áreas ou pré-aquecer chapas grossas abaixo da superfície. O que atrai a maioria das lojas para o propano não é o desempenho – é a economia. O propano custa menos para abastecer e suas regras de armazenamento são menos restritivas do que as do acetileno, e é por isso que os ferros-velhos e as lojas que operam uma tocha por horas seguidas muitas vezes o adotam.
Gás MAPP (uma mistura de metilacetileno e propadieno) fica no meio, produzindo uma chama mais quente que o propano a cerca de 2.976°C com uma liberação de calor mais próxima da do acetileno no cone primário. Ele também pode funcionar a pressões mais altas que o acetileno, sem o mesmo risco de se dissociar em componentes explosivos, o que o torna uma opção viável para corte subaquático em águas profundas – um nicho, mas uma vantagem genuína que os outros gases combustíveis não compartilham.
Propileno , um produto de gás liquefeito de petróleo, chega perto do MAPP em temperatura de chama, mas compartilha o requisito de alta relação oxigênio-combustível do propano, o que significa que ele precisa proporcionalmente de mais fluxo de oxigênio para queimar com eficiência. É uma escolha menos comum, mas aparece nas lojas otimizando para um equilíbrio específico de calor e custo que o acetileno e o propano não atingem.
Nenhum desses gases combustíveis é a melhor escolha universal. O correto depende da espessura da chapa, da frequência com que a tocha funciona e se a oficina também está soldando – e não apenas cortando – com o mesmo suprimento de gás.

Por que a pureza do oxigênio muda tudo
O gás combustível recebe a maior parte da atenção, mas o fluxo de oxigênio de corte é o que realmente determina a qualidade e a velocidade do corte. A pureza do oxigênio abaixo de 99,5% tem um efeito descomunal: uma queda de pureza de apenas 1% normalmente diminui a velocidade de corte em cerca de 25% e aumenta o consumo de gás por uma margem semelhante, uma vez que as impurezas diluem a reação de oxidação que causa o corte real.
O design do bico e da ponta também é importante aqui, já que uma ponta mal projetada permite que o ar ambiente se misture ao fluxo de oxigênio antes de atingir o metal, reduzindo efetivamente a pureza no ponto que mais importa. Esta é uma das razões pelas quais as pontas da tocha não são um componente de tamanho único – a geometria da passagem dentro de uma ponta bem projetada protege o fluxo de oxigênio desse tipo de diluição.
Dicas, reguladores e equipamentos de segurança correspondentes ao seu gás
Cada peça de equipamento posterior em uma tocha de corte é construída em torno do gás específico que flui através dela, e a troca de gases combustíveis sem trocar o equipamento correspondente é onde começa a maioria dos problemas de configuração.
As pontas da tocha são o exemplo mais claro. As pontas de acetileno usam um design de pré-mistura, misturando combustível e oxigênio dentro da ponta antes que a chama saia por orifícios bem espaçados. As pontas de propano e gás natural usam um design pós-mistura, misturando os gases fora da face da ponta através de um assento mais largo, uma vez que esses gases precisam de mais volume de oxigênio em relação ao combustível e distância extra de mistura para estabilizar. Acetileno cutting torch tips engineered for premix flame delivery e pontas da tocha de corte de propano construídas para mistura de chama no estilo pós-mistura refletem essa diferença estrutural em vez de serem variantes intercambiáveis da mesma parte.
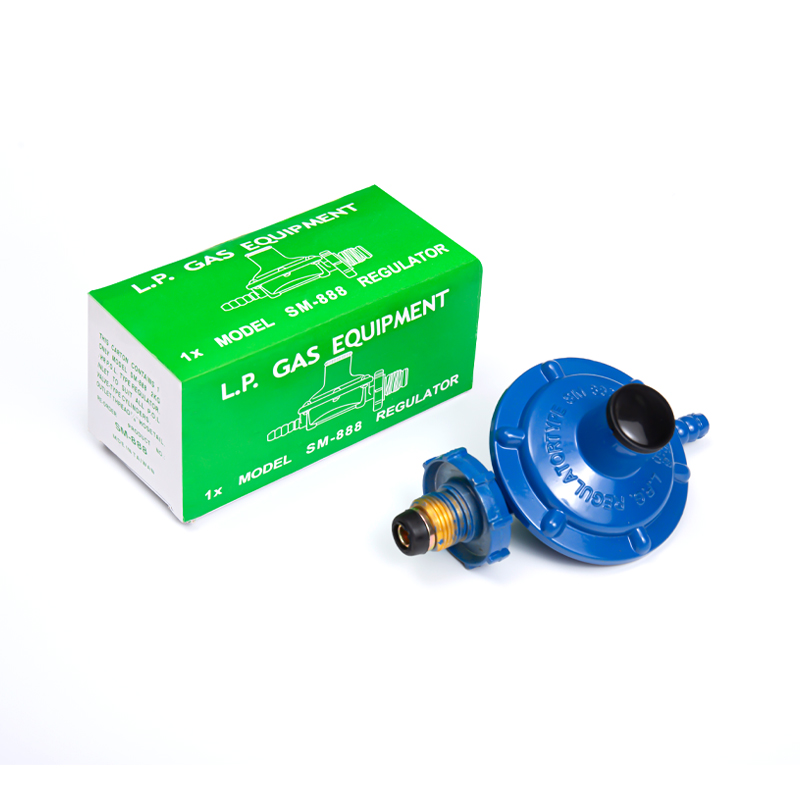
Os reguladores seguem a mesma lógica específica de gás. Cada um é calibrado para uma faixa de pressão e padrão de ajuste de um gás específico, e passar o gás errado por meio de um regulador incompatível corre o risco de fornecer uma pressão para a qual o equipamento a jusante nunca foi classificado. Reguladores de pressão de gás compatíveis com tipos específicos de gás combustível levar em conta essas diferenças em relação à montagem.
Os supressores de flashback seguem a mesma regra. Como os gases combustíveis diferem na faixa de inflamabilidade e na rapidez com que uma frente de chama pode viajar para trás através de uma mangueira, supressores de flashback classificados para o gás realmente em uso precisa ficar nas extremidades do regulador e da tocha da linha. Um olhar mais atento dados de temperatura da chama e características de combustão para cada gás combustível mostra quão diferentemente esses gases se comportam depois de inflamados, e é exatamente por isso que o equipamento construído em torno deles não é intercambiável. O padrão federal de segurança para soldagem e corte com oxicombustível define os requisitos básicos para armazenamento de cilindros e especificações de mangueiras que se aplicam independentemente do gás que uma loja opera.
Escolhendo a combinação de gás certa para sua loja
Não há uma única resposta correta sobre qual gás de corte uma oficina deve operar – a decisão se resume a um punhado de fatores práticos que por si só superam a temperatura da chama.
- Espessura da placa e velocidade de perfuração : Chapas espessas e corte de produção favorecem o calor concentrado do acetileno e tempos de perfuração mais rápidos.
- Ciclo de trabalho : As lojas que operam uma tocha por longos períodos geralmente consideram o propano ou o gás natural mais barato para sustentar durante um turno completo.
- Infraestrutura existente : Uma loja com gás canalizado já se inclina para o gás natural simplesmente para evitar a logística dos botijões.
- Uso de dupla finalidade : Oficinas que soldam e cortam geralmente mantêm acetileno à mão, já que o propano e o gás natural não podem substituir a soldagem oxicorte.
Muitas oficinas acabam executando mais de uma configuração de gás combustível e trocando com base no trabalho em questão. O que importa mais do que escolher um único vencedor é garantir que cada ponta, regulador e supressor de flashback da tocha correspondam ao gás que está realmente conectado - equipamentos incompatíveis é onde começam os problemas de qualidade da chama e os riscos de segurança.