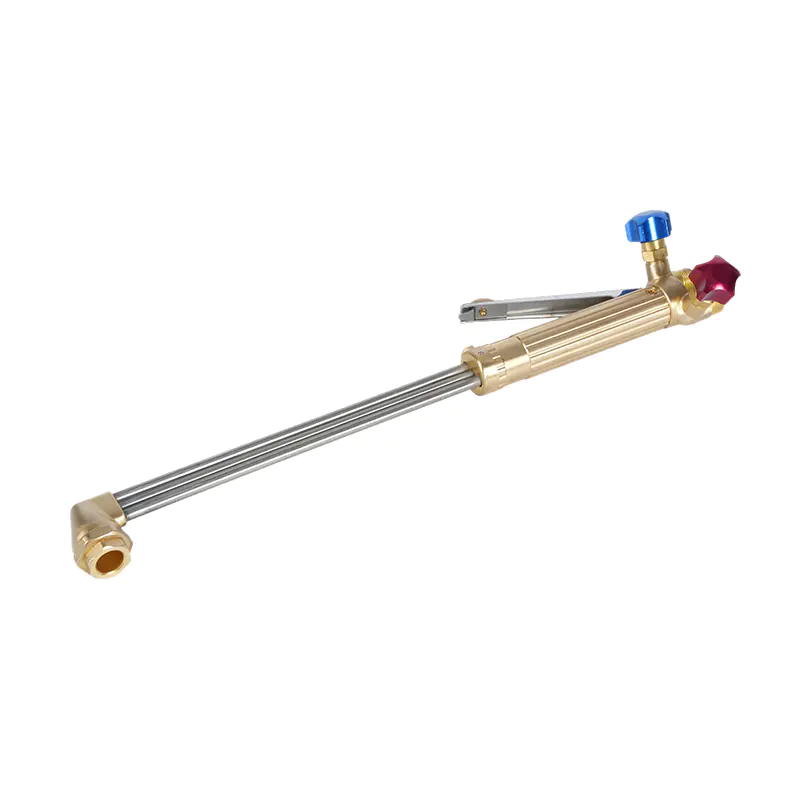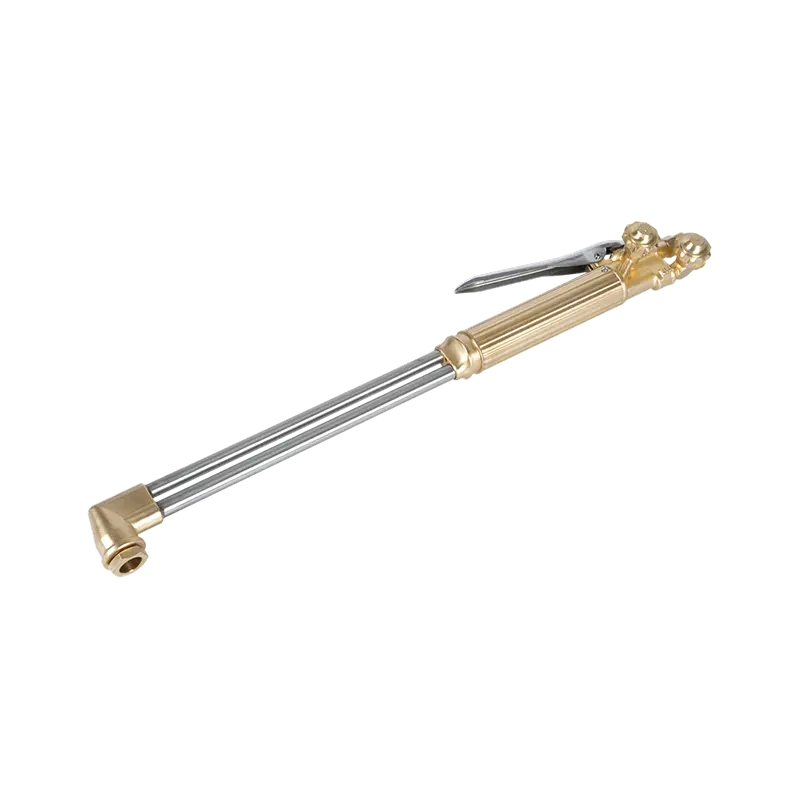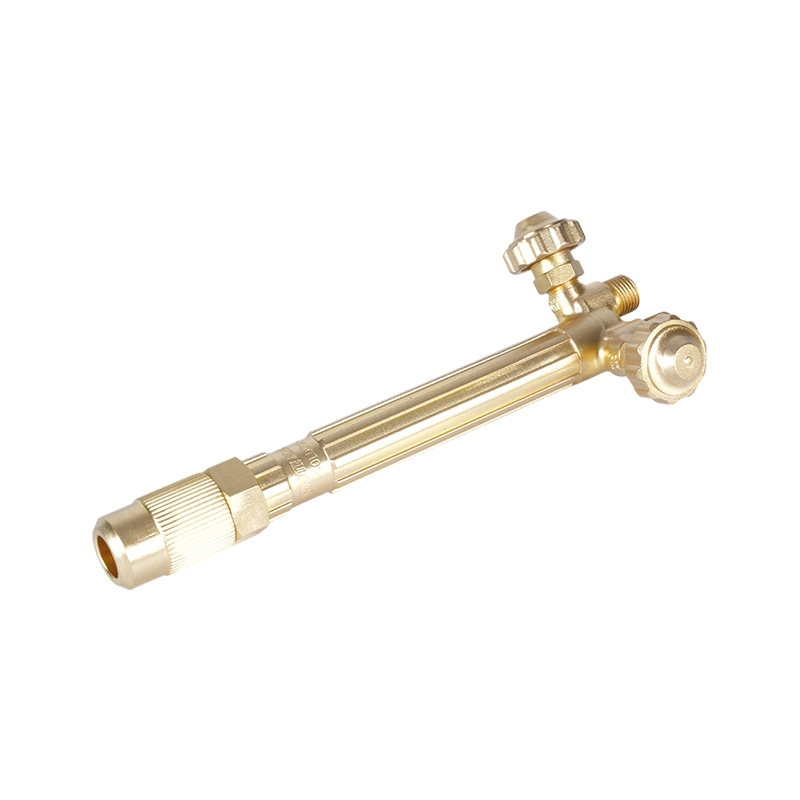
O que uma tocha de soldagem de oxi-acetileno realmente faz
A chama de uma tocha queimando acetileno em oxigênio puro atinge aproximadamente 6.000°F , quente o suficiente para derreter aço, ferro fundido e a maioria das ligas não ferrosas em segundos. O calor vem de um processo de combustão em dois estágios: o cone interno queima mais quente onde o oxigênio e o combustível se misturam na ponta, enquanto o envelope externo termina a combustão no ar ambiente. Esse cone interno é onde a soldagem real acontece – a haste de enchimento derrete em uma poça de fusão compartilhada enquanto o operador move a tocha ao longo da junta.
Ao contrário dos processos de arco, não há circuito elétrico envolvido. É precisamente por isso que o equipamento permanece relevante em locais de trabalho sem acesso à energia, em caminhões de reparo móveis e em oficinas que realizam brasagem ou conformação de metal, onde o controle da chama é mais importante do que a velocidade de deposição. A desvantagem é o tamanho da zona afetada pelo calor – o oxi-acetileno funciona mais quente e mais lentamente do que um arco MIG ou TIG, por isso se adapta melhor a seções mais finas e trabalhos de reparo do que a soldagem de produção de alto volume.
Anatomia da tocha: cabo, pontas e acessórios
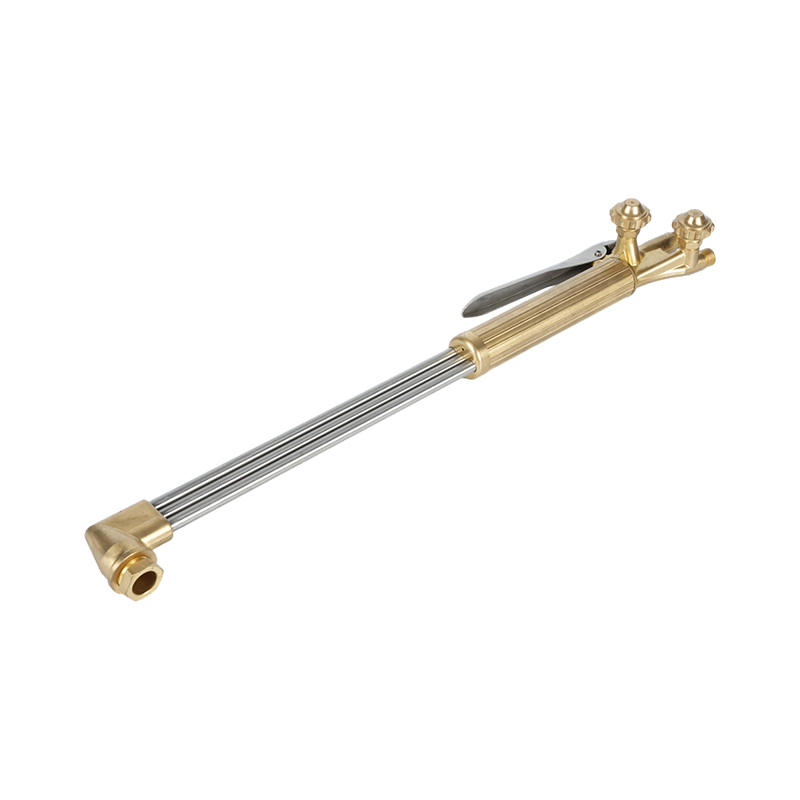
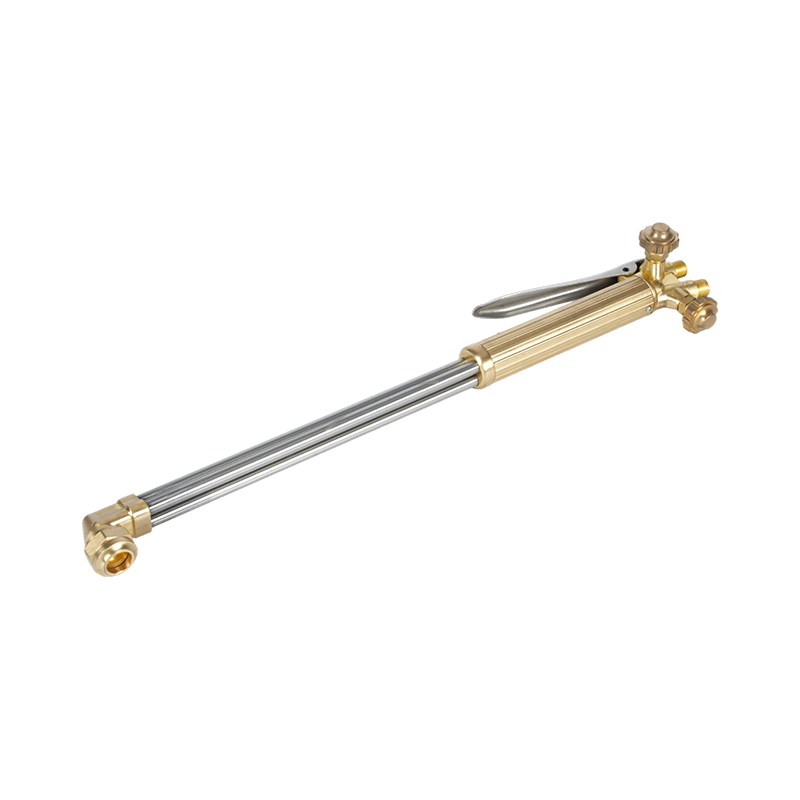
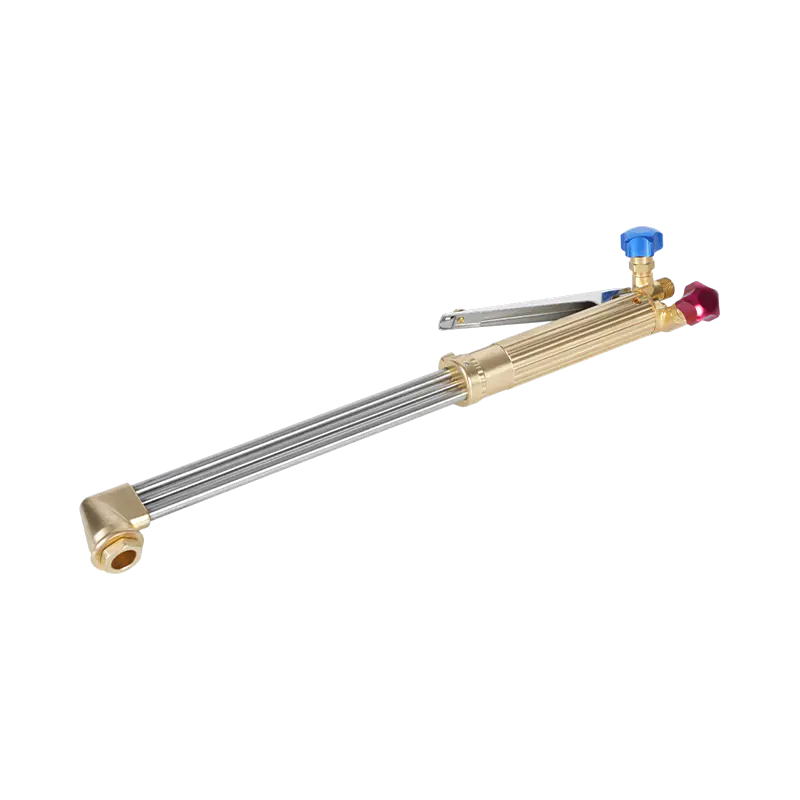
Toda configuração começa com o cabo da tocha, corpo que mistura oxigênio e acetileno antes de chegarem à ponta. As alças vêm em classificações de serviço leve, médio e pesado, e a classificação deve corresponder à faixa de espessura que você realmente corta ou solda - uma alça subdimensionada sufoca o fluxo de gás em material grosso, enquanto uma alça superdimensionada desperdiça combustível em trabalhos finos. A construção em latão é padrão porque resiste melhor ao efeito corrosivo do acetileno do que a maioria das alternativas e dissipa o calor da mão do operador durante o uso prolongado.
Para oficinas que executam juntas de vários tamanhos através da mesma configuração, cabos de tocha de soldagem de latão construídos para uso contínuo de acetileno resistem melhor a ciclos de ignição repetidos do que alternativas mais leves, uma vez que as sedes das válvulas sofrem menos desgaste com o tempo.
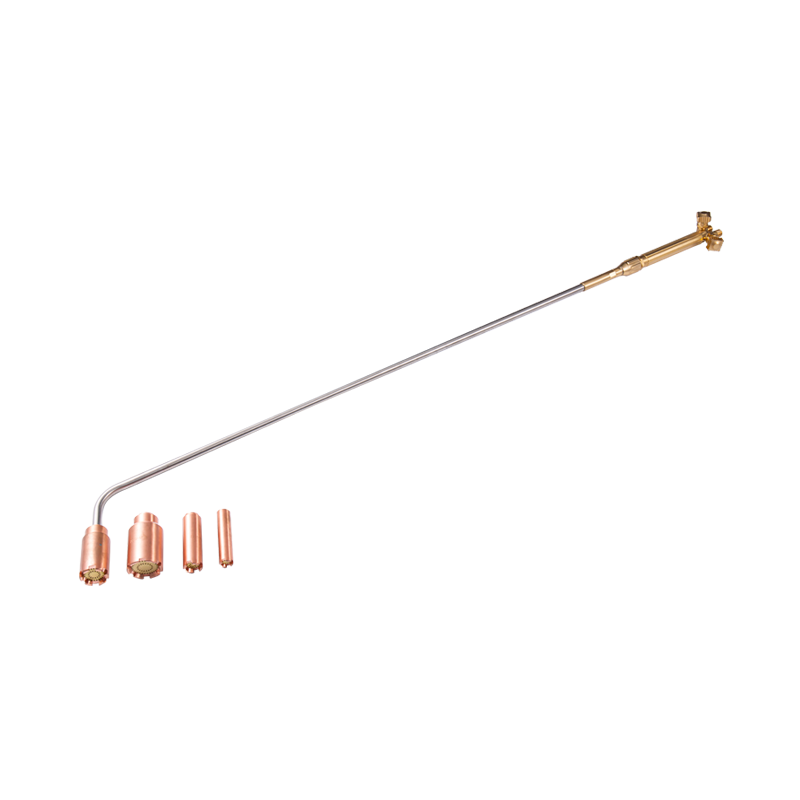
Os acessórios são trocados pela alça para mudar de função: uma ponta de soldagem para trabalho de fusão, um acessório de corte com gatilho de jato de oxigênio ou uma ponta de botão de rosa para aquecer uma área ampla. Cada acessório é rosqueado no mesmo corpo da alça, de modo que uma alça pode cobrir trabalhos de soldagem, corte e aquecimento com troca de peças em vez de troca de equipamento.
Escolhendo a ponta da tocha certa para o trabalho
O tamanho da ponta determina a taxa de fluxo de gás e a taxa de fluxo de gás determina quanto calor atinge a peça de trabalho. Não existe um sistema de numeração único para todo o setor entre os fabricantes, portanto, os tamanhos das pontas são normalmente correspondidos pela espessura do metal, em vez de um número universal – o gráfico do fornecedor converte a espessura no tamanho de orifício correto para aquela família de pontas específica. Aplicar uma ponta muito pequena para o material priva a solda de calor e produz uma fusão deficiente; usar um muito grande superaquece o caldo fino e queima.
- Chapa fina (menos de 1/16"): menor ponta disponível, menor pressão de trabalho
- Placa média (1/16" a 1/4"): ponta intermediária, pressão moderada em ambos os gases
- Placa pesada (acima de 1/4"): maior ponta classificada para o cabo, maior fluxo de oxigênio
O material da ponta e o design do orifício também afetam a estabilidade da chama. pontas de tocha de soldagem para serviços pesados projetadas para controle estável da chama resistir ao estalo e ao contra-explosão que as pontas subdimensionadas ou desgastadas são propensas, especialmente em execuções de soldagem mais longas, onde a consistência da chama é mais importante.
Para brasagem, pré-aquecimento de fixadores enferrujados ou dobras, uma tocha de aquecimento dedicada supera uma ponta de soldagem padrão porque é construída para uma chama mais ampla e de baixa velocidade, em vez de um corte concentrado ou jato de fusão. Um tocha de aquecimento compacta adequada para tarefas de brasagem e pré-aquecimento proporciona uma distribuição de calor mais uniforme em uma área mais ampla do que reaproveitar uma ponta de soldagem para o mesmo trabalho.
Configurando e acendendo a tocha com segurança
Antes de qualquer coisa ser conectada à tocha, abra brevemente cada válvula do cilindro para soprar a poeira da saída. Prenda os reguladores com uma chave inglesa, nunca com um alicate, e verifique se as conexões da mangueira estão totalmente assentadas - as conexões de oxigênio e de acetileno usam direções de rosca diferentes especificamente para evitar conexões cruzadas.
A pressão do regulador deve ser definida de acordo com a tabela do fabricante da ponta, e não adivinhada. A pressão de trabalho é mais baixa para o oxi-acetileno do que a maioria dos operadores espera, e o acetileno nunca deve exceder 15 psig em nenhuma circunstância - aumentá-lo aumenta o risco de decomposição dentro do próprio cilindro. Um regulador estável de dois estágios mantém esse ajuste através de quedas de pressão à medida que o cilindro se esvazia, o que é mais importante em trabalhos longos do que a maioria dos operadores imagina. reguladores de dois estágios construídos para controle estável de pressão de oxi-acetileno reduza o aumento de pressão que faz com que o caráter da chama se desloque no meio da soldagem.
Para acender a tocha: abra ligeiramente a válvula de acetileno, acenda com um percutor (nunca um isqueiro ou fósforos perto da ponta) e, em seguida, abra lentamente a válvula de oxigênio enquanto ajusta o fluxo de acetileno até que a chama pare de deixar um rastro de fumaça preta. Uma chama neutra adequadamente ajustada mostra um cone interno nítido e bem definido, sem nenhuma plumagem na borda - essa é a chama com a qual você solda na maioria dos trabalhos em aço.
Tiro pela culatra vs Flashback: conheça a diferença
Esses dois termos são usados indistintamente em locais de trabalho, mas descrevem falhas diferentes com consequências diferentes. Um tiro pela culatra é um estalo ou estalo momentâneo na ponta - a chama se apaga ou reacende instantaneamente, geralmente causada pelo toque da ponta na peça de trabalho, um orifício parcialmente bloqueado ou pressão incorreta. É surpreendente, mas geralmente não é perigoso se a chama se restabelecer normalmente.
A retrospectiva é muito mais sério: a chama viaja para trás, para dentro do corpo da tocha, da mangueira ou do regulador, muitas vezes produzindo um assobio agudo ou um som sibilante. Isso acontece quando a velocidade interna do gás cai abaixo da velocidade de queima da chama, permitindo que a combustão se propague rio acima. Se não for verificado, um flashback pode inflamar a mangueira ou atingir o próprio cilindro. Os supressores de flashback são a defesa primária – as válvulas de retenção por si só interrompem o fluxo reverso de gás, mas não interrompem a frente de chama, portanto, ambos os dispositivos servem a propósitos distintos em uma configuração compatível.
retrospectiva arrestors that block reverse flame travel into the hose deve ficar na extremidade do regulador das linhas de oxigênio e gás combustível, e não apenas no cabo da tocha, para proteção total ao longo de todo o comprimento da mangueira.
Os limites de pressão de acetileno e os requisitos de equipamentos de proteção para sistemas de oxicombustível são estabelecidos em regulamentos federais de soldagem e corte de gás oxigênio-combustível , que as oficinas devem tratar como base para configuração e treinamento, e não como referência opcional.
Manutenção que prolonga a vida útil da tocha
A maioria dos problemas da tocha remonta a uma ponta suja ou danificada. Respingos e acúmulo de carbono estreitam o orifício e distorcem o formato da chama muito antes de uma ponta falhar completamente, portanto, limpá-la com um limpador de ponta de tamanho adequado – e não uma broca, que aumenta e arredonda o orifício – deve acontecer regularmente, não apenas quando a chama parece obviamente errada.
Além da ponta em si, três hábitos mantêm uma tocha funcionando de forma confiável por anos:
- Purgue as mangueiras de gás residual antes e depois de cada uso para evitar o acúmulo de contaminação
- Inspecione as mangueiras quanto a rachaduras ou pontos fracos, especialmente perto das conexões onde a flexão concentra o desgaste
- Armazene a tocha e os reguladores em um local seco com as válvulas fechadas e a pressão liberada, e não apenas desligados
Uma tocha cuidada dessa maneira mantém sua calibração por muito mais tempo, o que é importante porque uma chama flutuante costuma ser confundida com um problema de pressão quando na verdade é uma sede desgastada ou uma ponta parcialmente entupida.
Oxi-acetileno versus outros métodos de soldagem
O oxi-acetileno ganha seu lugar onde a portabilidade e o controle da chama são mais importantes do que a velocidade. Ele não requer energia elétrica, lida com trabalhos de reparo de bitola fina com mais tolerância do que processos de arco e funciona como ferramenta de aquecimento e brasagem sem troca de equipamento. Para reparos agrícolas, fabricação móvel e trabalhos gerais de oficina, essa versatilidade é difícil de igualar.
O que fica aquém é a velocidade de produção e o tipo de metal. O alumínio e o aço inoxidável não respondem bem a uma chama de oxicombustível da mesma forma que respondem ao TIG ou ao plasma, uma vez que ambos oxidam antes que a chama possa fundir adequadamente a junta. Em chapas com mais de duas polegadas, o corte a plasma e a laser produz bordas mais limpas em maior velocidade, e a soldagem MIG supera a oxi-acetileno em qualquer trabalho onde o volume é mais importante do que a precisão da chama.
A regra prática que a maioria das oficinas adota: manter uma configuração de oxi-acetileno para tarefas de reparo de aço, brasagem e aquecimento, e recorrer a equipamentos de arco ou plasma quando o trabalho exigir alumínio, aço inoxidável, chapa grossa ou produção de alto volume.