Por que o aço inoxidável exige uma abordagem diferente
O aço inoxidável resiste à corrosão devido ao seu teor de cromo – normalmente 10% ou mais – que forma uma camada passiva de óxido na superfície. Essa mesma camada é o que o torna implacável na oficina de soldagem. O calor é o problema central: o aço inoxidável conduz o calor com cerca de um terço da eficiência do aço-carbono, o que significa que a energia do arco permanece concentrada perto da zona de solda em vez de se dispersar. O resultado é um rápido acúmulo de calor, maior risco de empenamento e – se as temperaturas forem muito altas – um fenômeno chamado sensibilização, onde carbonetos de cromo precipitam nos limites dos grãos e o metal perde sua resistência à corrosão precisamente onde você mais precisa.
A contaminação é a segunda variável principal. Uma escova de aço carbono, um disco de esmeril que tocou anteriormente no aço-carbono ou o óleo das mãos desprotegidas no metal base podem introduzir material estranho na zona de solda, semeando porosidade ou eventual ferrugem. A soldagem de aço inoxidável é um processo em que a preparação é responsável pela maior parte da qualidade final da solda – controlar as variáveis de calor e contaminação antes do início do arco é o que separa as soldas limpas e resistentes à corrosão daquelas que falham em serviço.
A boa notícia é que o processo pode ser aprendido. Soldagem TIG, MIG e eletroeletrônica funcionam em aço inoxidável, cada uma adequada para diferentes espessuras de material e contextos de aplicação. Compreender qual processo usar – e por quê – é a primeira decisão a ser acertada.
Escolhendo o processo de soldagem correto
Três processos dominam a soldagem de aço inoxidável na prática. Cada um tem um ponto ideal definido.
Soldagem TIG (GTAW) é a escolha de precisão. Um eletrodo de tungstênio não consumível produz o arco enquanto a haste de enchimento é alimentada manualmente, dando ao soldador controle independente completo sobre a entrada de calor e a taxa de deposição de enchimento. Operando em DCEN (eletrodo negativo de corrente contínua) com blindagem 100% de argônio, o TIG produz as soldas mais limpas em aço inoxidável - praticamente sem respingos, excelente aparência do cordão e zona mínima afetada pelo calor quando a técnica é boa. É o padrão para chapas finas (menos de 3 mm), tubulações, equipamentos de qualidade alimentar e qualquer aplicação onde a solda acabada será visível. A desvantagem é a velocidade: o TIG é lento e a destreza manual necessária requer prática para ser desenvolvida.
Soldagem MIG (GMAW) adapta-se a seções mais pesadas e maiores volumes de produção. O arame alimenta continuamente, o que aumenta significativamente a taxa de deposição em comparação ao TIG. No aço inoxidável, a técnica de empurrar é padrão – segurar a arma em aproximadamente 90 graus com um ângulo de deslocamento de 5 a 15 graus – o que mantém uma melhor cobertura de gás sobre a poça. A seleção do gás de proteção é mais complexa do que para o aço carbono: o CO₂ puro é prejudicial ao aço inoxidável e o argônio puro produz um arco frio e lento. Os gases de trabalho mais comuns são uma mistura tripla de 90% de hélio / 7,5% de argônio / 2,5% de CO₂ para transferência de curto-circuito ou uma mistura de 98% de argônio / 2% de oxigênio para transferência de arco spray. Errar na mistura de gases é uma das causas mais comuns de maus resultados de MIG em aço inoxidável.
Soldagem eletromagnética (SMAW) é o mais tolerante dos três em termos de preparação de superfície e é viável para trabalhos de campo ou seções mais espessas onde equipamentos TIG ou MIG são impraticáveis. Os eletrodos (E308, E316 ou E309 para juntas metálicas diferentes) contêm fluxo que gera sua própria blindagem, eliminando a necessidade de gás externo. A entrada de calor é maior e menos controlável que a TIG, o que torna o empenamento em seções finas um risco real. Para reparos estruturais e fabricação pesada, o bastão é uma opção prática e eficaz.
| Processo | Melhor faixa de espessura | Gás de Proteção | Controle de calor | Nível de habilidade |
|---|---|---|---|---|
| TIG (GTAW) | Fina a média (<3 mm ideal) | 100% Argônio | Excelente (pedal/pulso) | Alto |
| MIG (GMAW) | Médio a grosso (3 mm) | Tri-mix ou mistura Ar/O₂ | Bom (velocidade do fio/tensão) | Moderado |
| Vara (SMAW) | Seções grossas/reparo em campo | Nenhum (protegido contra fluxo) | Limitado | Moderado |
Preparação de Superfície e Controle de Contaminação
A preparação para soldagem inoxidável é mais rigorosa do que para aço carbono, e vale a pena tratar as regras como inegociáveis. A primeira é a segregação de ferramentas: mantenha um conjunto dedicado de escovas, esmerilhadeiras e pinças somente para aço inoxidável. Uma vez que uma escova de aço ou disco abrasivo entra em contato com o aço carbono, ele carrega contaminação de ferro que será transferida para o aço inoxidável ao entrar em contato, incorporando partículas que corroem e prejudicam a camada passiva. Rotule as ferramentas e aplique a separação de forma consistente.
A própria superfície precisa estar limpa de óleo, graxa, tinta, marcas de tinta e oxidação antes da soldagem. Acetona ou um desengordurante inoxidável dedicado em um pano limpo elimina a contaminação orgânica. Para oxidação ou carepa de laminação nas bordas cortadas, use um abrasivo sem ferro ou um disco flap classificado para aço inoxidável – nunca um disco que tenha tocado em aço carbono. O método de corte também é importante: o corte a plasma e o corte a laser são preferidos ao corte com oxi-acetileno para aço inoxidável porque evitam a contaminação por carbono na borda de corte. Se o corte com oxi-acetileno for inevitável, a borda deverá ser retificada antes da soldagem.
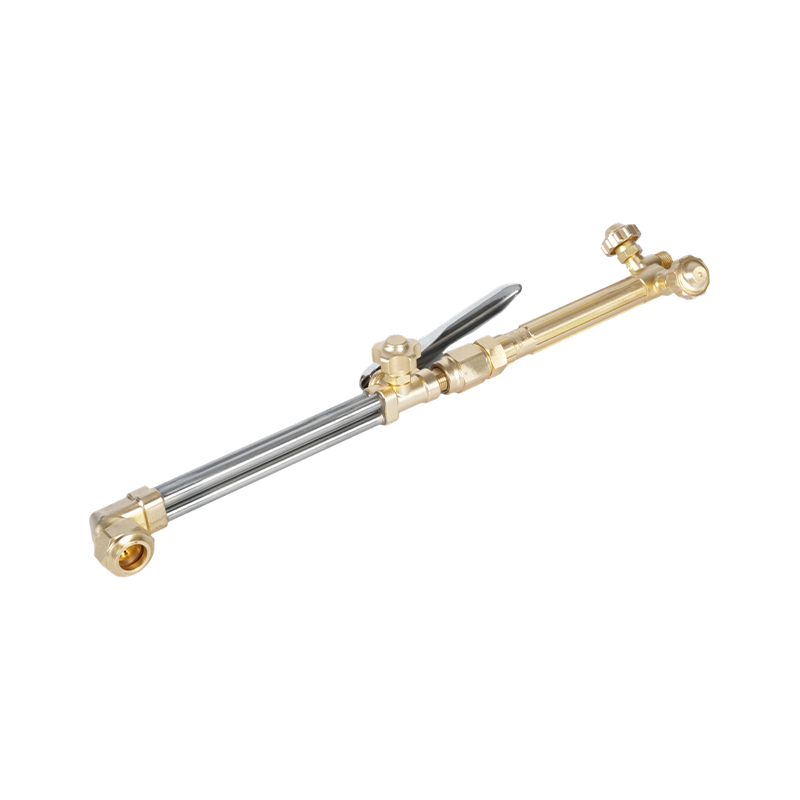
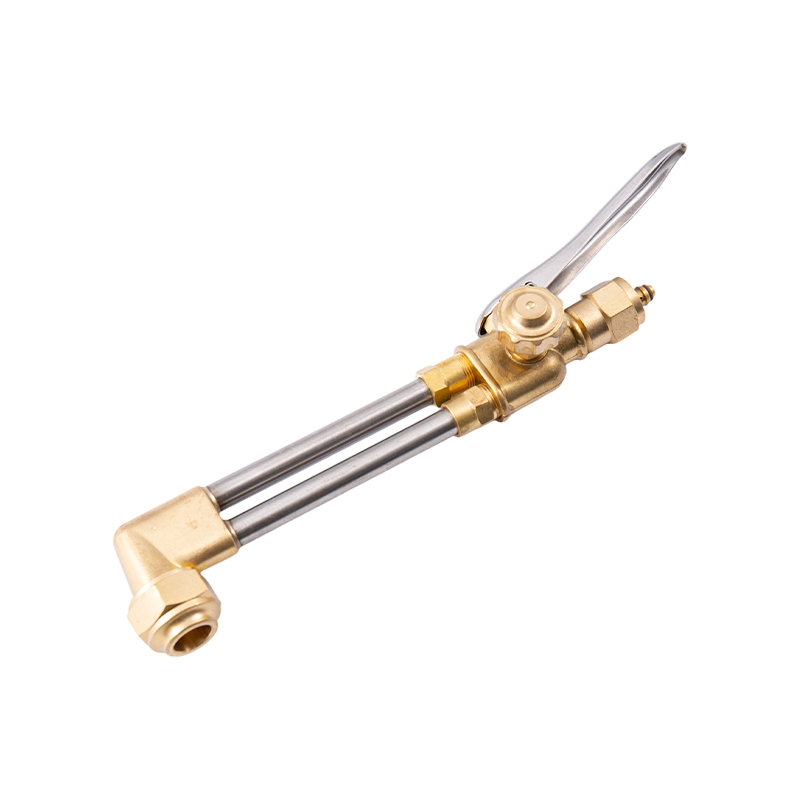
O ajuste da junta deve ser apertado. Espaços radiculares superiores a 1,5 mm aumentam o risco de queimadura e penetração inconsistente das raízes, especialmente em materiais finos. Soldas por pontos em intervalos de 50 mm ou menos mantêm a junta na posição e reduzem a distorção durante a execução principal da solda. Um acessório de corte e sistema de alça da tocha classificados para controle preciso de gás é a ferramenta apropriada para qualquer corte com oxicombustível ou trabalho de pré-aquecimento que precede a soldagem de aço inoxidável, garantindo um fornecimento de chama consistente sem contaminar a zona de corte.
Controle de calor: o principal desafio técnico
O gerenciamento de calor na soldagem de aço inoxidável se resume a dois objetivos: alcançar a fusão completa sem superaquecer o metal base e distribuir o calor uniformemente para evitar distorções. Ambos exigem técnica deliberada, em vez de depender da máquina para compensar.
A temperatura entre passes é a principal variável de controle em soldas multipasse. A temperatura máxima de interpasse para aços inoxidáveis austeníticos (os graus 304 e 316 mais comumente encontrados) é geralmente mantida em 150°C (300°F). Exceder isso corre o risco de precipitação e sensibilização do carboneto. No TIG, uma configuração de pulso reduz a entrada média de calor sem sacrificar a penetração – a corrente de pico atinge a fusão enquanto a corrente de fundo permite que o metal esfrie ligeiramente entre os pulsos. No MIG, a velocidade de alimentação do arame e os ajustes de tensão alcançam um efeito semelhante; um diâmetro de fio mais estreito também reduz a corrente necessária para uma determinada profundidade de penetração.
Para execuções de soldagem mais longas, pular a soldagem (mover periodicamente para uma seção diferente da junta em vez de soldar continuamente em uma direção) distribui o calor de maneira mais uniforme e reduz o gradiente térmico que causa empenamento. A soldagem backstep – soldagem em incrementos curtos na direção oposta à progressão geral da soldagem – é outra técnica eficaz para gerenciar o acúmulo de calor em seções confinadas. Barras de resfriamento, placas de suporte de cobre e dissipadores de calor colocados adjacentes à zona de solda também absorvem o excesso de energia e mantêm as temperaturas entre passes dentro da faixa.
A pressão precisa do gás no regulador é tão importante quanto a própria técnica de soldagem. O fluxo insuficiente do gás de proteção deixa a poça de fusão desprotegida, causando oxidação e porosidade. O fluxo excessivo cria turbulência que atrai o ar atmosférico para dentro da blindagem. Um calibrado regulador de pressão de gás compatível com o processo de soldagem e requisitos de vazão é o controle básico para manter uma cobertura de gás consistente em toda a solda.
Fundamentos do equipamento: tochas, dicas e segurança
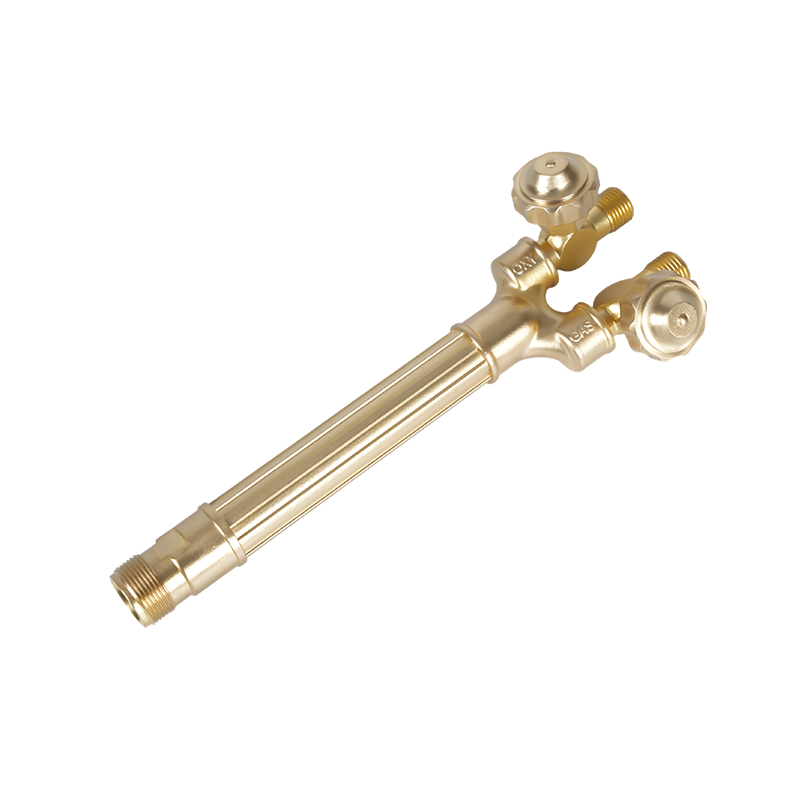
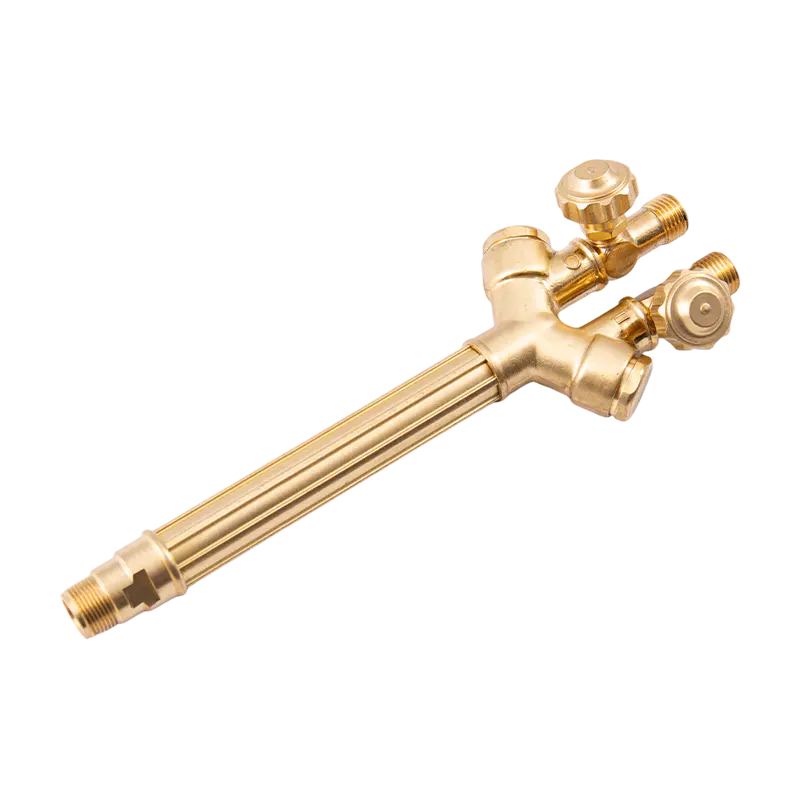
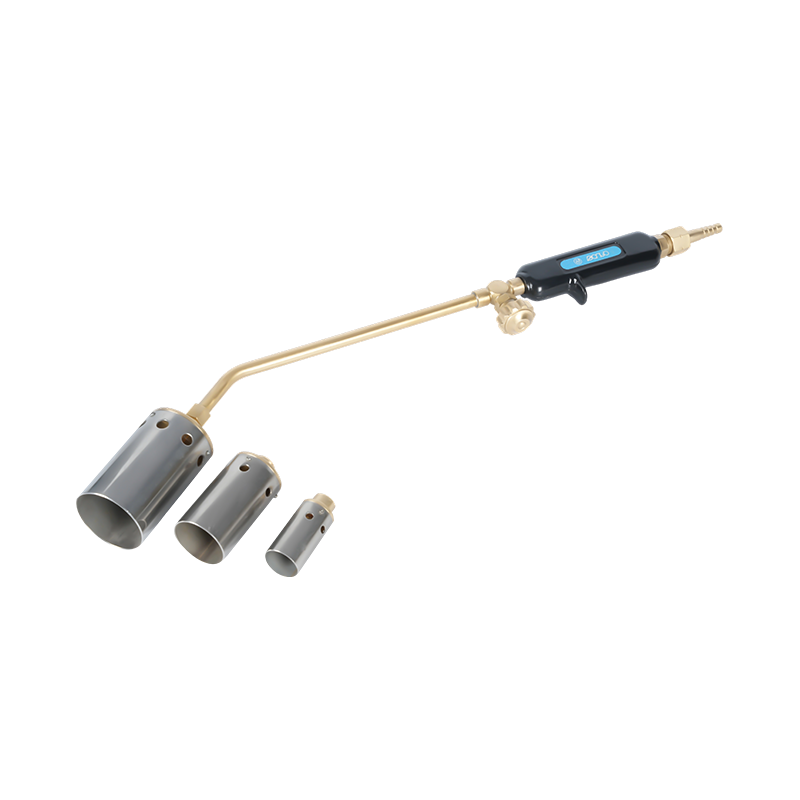
A tocha e seus consumíveis são onde a técnica e o equipamento se cruzam. Para trabalhos com oxicombustível adjacentes à fabricação de aço inoxidável — pré-aquecimento de graus ferríticos ou martensíticos, alívio de tensão pós-soldagem ou operações de corte na peça antes da soldagem — a qualidade e a manutenção da tocha afetam diretamente o resultado. Um bem conservado tocha de aquecimento projetada para controle preciso da chama em aplicações de metalurgia fornece a entrada de calor controlada e consistente que o aço inoxidável exige, sem surtos ou contra-explosões que contaminam a área de trabalho ou danificam o metal base.
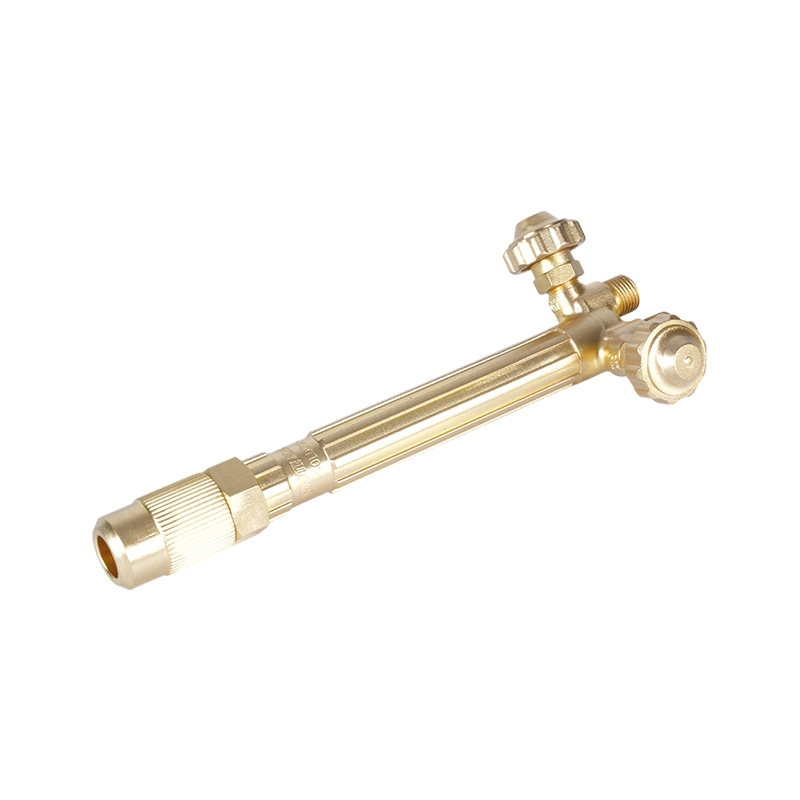
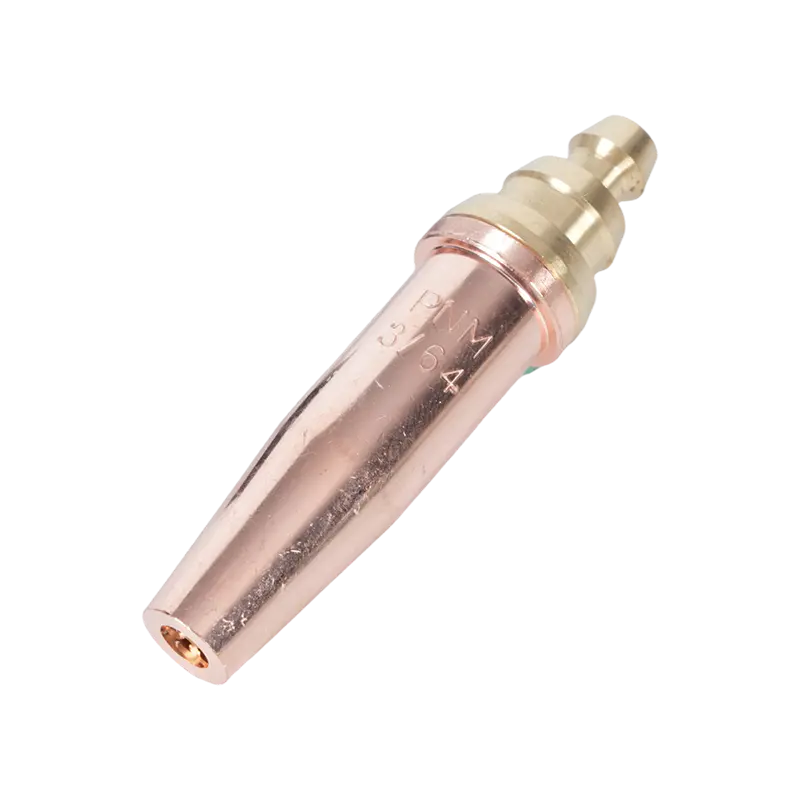
As pontas da tocha determinam as características da chama. O tamanho correto da ponta para a espessura do material e o tipo de gás afeta a eficiência do aquecimento e a qualidade da aresta de corte, caso o corte esteja envolvido. Pontas e bicos da tocha de corte selecionados para a combinação específica de gás e material garantem uma borda limpa e livre de oxidação que requer retrabalho mínimo antes da soldagem. Usar uma ponta subdimensionada para materiais grossos causa corte incompleto; uma ponta superdimensionada introduz calor excessivo que distorce o material circundante.
Flashback – a condição em que a chama se propaga de volta para o corpo da tocha ou mangueira – é um sério risco de segurança em qualquer configuração de oxicombustível, e os ambientes de fabricação de aço inoxidável não são exceção. Supressores de flashback instalados nas conexões da tocha e do regulador interromper o deslocamento reverso da chama antes que ela alcance a mangueira ou o suprimento de gás. Esses dispositivos são um componente de segurança obrigatório em ambientes de soldagem profissional, e não uma atualização opcional. As orientações regulatórias de órgãos como a American Welding Society reforçam seu uso como prática padrão em qualquer sistema de tocha oxicombustível. Para uma visão abrangente da seleção do processo de soldagem e compatibilidade do metal de adição para aplicações inoxidáveis, Guia completo de soldagem do NS ARC cobrindo gás de proteção, seleção de fios e melhores práticas para aço inoxidável é um ponto de referência útil para especificadores e fabricantes.