Dois gases, não um
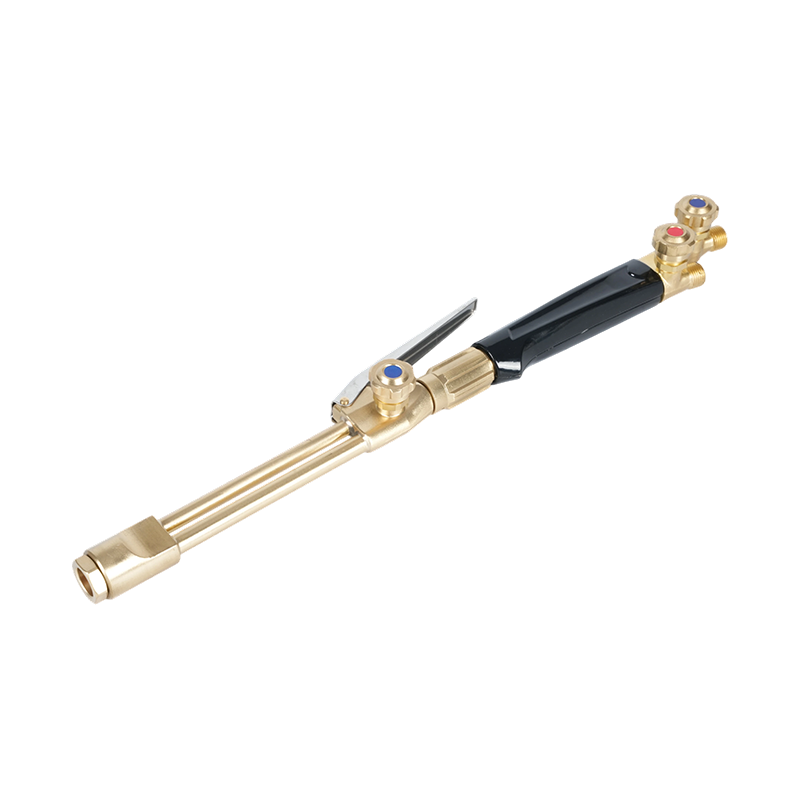
Pergunte a alguém com que gás funciona uma tocha de corte e geralmente ele citará apenas um combustível, geralmente acetileno. Essa resposta está apenas parcialmente certa. Cada chama de corte de oxicombustível é uma parceria entre um gás combustível combustível e o oxigênio, e o oxigênio faz duas tarefas distintas: uma pequena porção se mistura com o combustível para criar a chama de pré-aquecimento, enquanto um fluxo muito maior é liberado através do centro da ponta para realmente oxidar e soprar o metal fundido durante o corte em si.
O lado do gás combustível dessa parceria é onde a verdadeira escolha acontece. Acetileno, propano e gás natural são as três opções mais comuns, e cada uma se comporta de maneira diferente o suficiente para que escolher o errado – ou combiná-lo com a ponta da tocha errada – leve a uma chama fraca, perfuração lenta ou escória excessiva ao longo da borda cortada.
Acetileno: ainda é a referência
O acetileno queima mais quente do que qualquer outro gás combustível disponível no mercado, atingindo cerca de 5.800–6.000°F quando misturado com oxigênio. Esse calor é concentrado em vez de espalhado, e é por isso que o acetileno pré-aquece o metal até a temperatura de corte mais rápido do que as alternativas e continua sendo a escolha padrão para soldagem, brasagem e corte de chapas mais espessas onde a velocidade é importante.
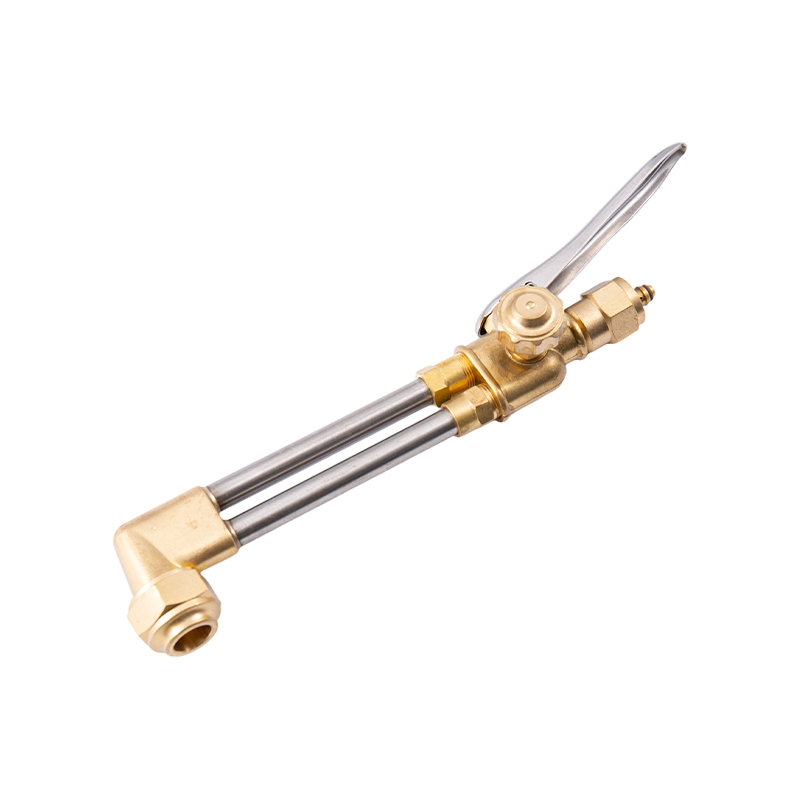
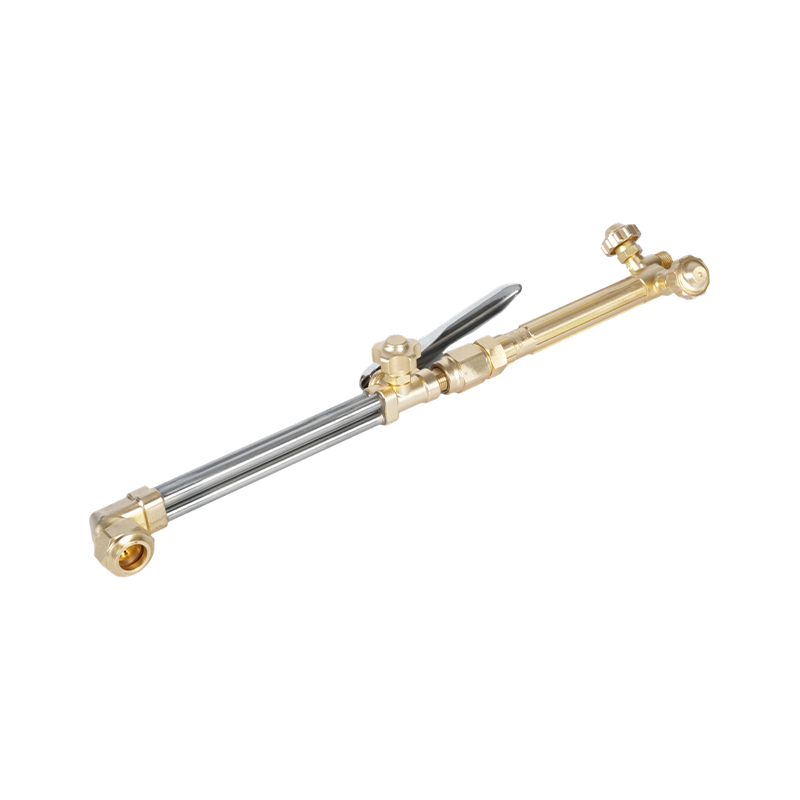
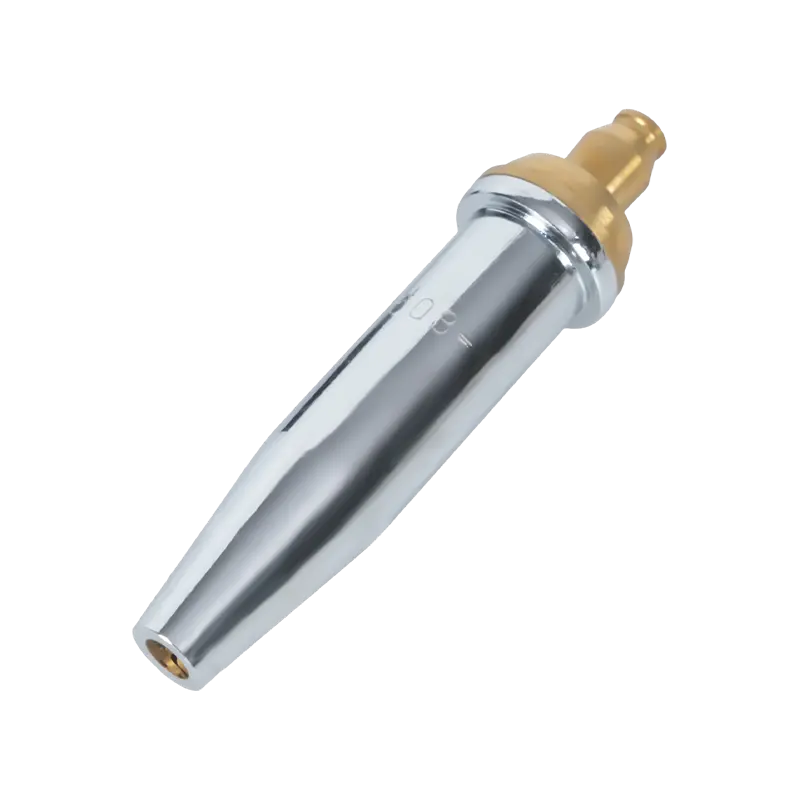
A compensação é custo e manuseio. Os cilindros de acetileno exigem armazenamento e limites de pressão mais cuidadosos do que o propano, e o gás em si é mais caro por pé cúbico na maioria das regiões. Para as oficinas que utilizam uma tocha diariamente no trabalho de produção, esse custo é absorvido pelo trabalho. Para uso ocasional, vale a pena avaliar as alternativas abaixo. Pontas da tocha de corte de acetileno projetadas para fornecimento de chama de pré-mistura são construídos especificamente em torno das características de combustão deste gás, com uma câmara de mistura projetada para a chama estreita e de alta velocidade do acetileno.
Propano e gás natural: a alternativa prática
O propano atinge o máximo de 5.200°F em uma chama de oxi-propano, visivelmente mais fria que o acetileno, mas ainda quente o suficiente para cortar o aço estrutural de forma limpa assim que a técnica for ajustada. O propano espalha sua produção de calor por uma chama mais ampla, em vez do cone compacto do acetileno, o que na verdade funciona a seu favor para aquecer grandes áreas ou cortar placas mais espessas onde o pré-aquecimento precisa penetrar além da superfície.
O que empurra as lojas para o propano geralmente não é a temperatura da chama. É custo e armazenamento. Os cilindros de propano custam menos para encher, o gás em si é mais barato e os requisitos de armazenamento são menos restritivos que os do acetileno. Os ferros-velhos e as lojas que operam uma tocha por horas seguidas freqüentemente optam pelo propano exatamente por esse motivo, embora ele não possa substituir o acetileno na soldagem com oxicombustível. O gás natural se comporta de forma semelhante ao propano em aplicações de corte e é comum onde quer que uma oficina já tenha gás canalizado, eliminando totalmente a logística dos cilindros. Pontas da tocha de corte de propano construídas para mistura de chama no estilo pós-mistura refletem essa diferença no comportamento da queima, com uma geometria de mistura mais ampla, adequada à chama mais ampla e mais fria do propano.

Por que as pontas da tocha não são intercambiáveis entre gases
Trocar o gás combustível sem trocar a ponta é um dos erros de configuração mais comuns em uma oficina que utiliza ambos. As pontas de acetileno usam um design de pré-mistura, onde o combustível e o oxigênio pré-aquecido se combinam dentro da própria ponta antes de sair por orifícios bem espaçados. As pontas de propano usam um design pós-mistura, misturando os gases fora da face da ponta através de um assento mais largo, porque o propano requer mais volume de oxigênio em relação ao combustível para queimar com eficiência e precisa dessa distância extra de mistura para estabilizar a chama.
Usar uma ponta de acetileno com propano – ou o inverso – normalmente aparece como uma chama fraca e fuliginosa, estouro excessivo ou um pré-aquecimento que nunca atinge a temperatura de corte, não importa como as válvulas sejam ajustadas. A solução não é uma configuração diferente do regulador; é a ponta correta para o gás no cilindro. Para uma visão mais detalhada de como o tamanho da ponta e a geometria do orifício devem corresponder à espessura da placa depois que você definir o gás combustível, nosso guia para selecionar e manter a ponta da tocha correta aborda as tabelas de dimensionamento e as etapas de configuração com mais detalhes.
Combinando reguladores e equipamentos de segurança com o seu gás
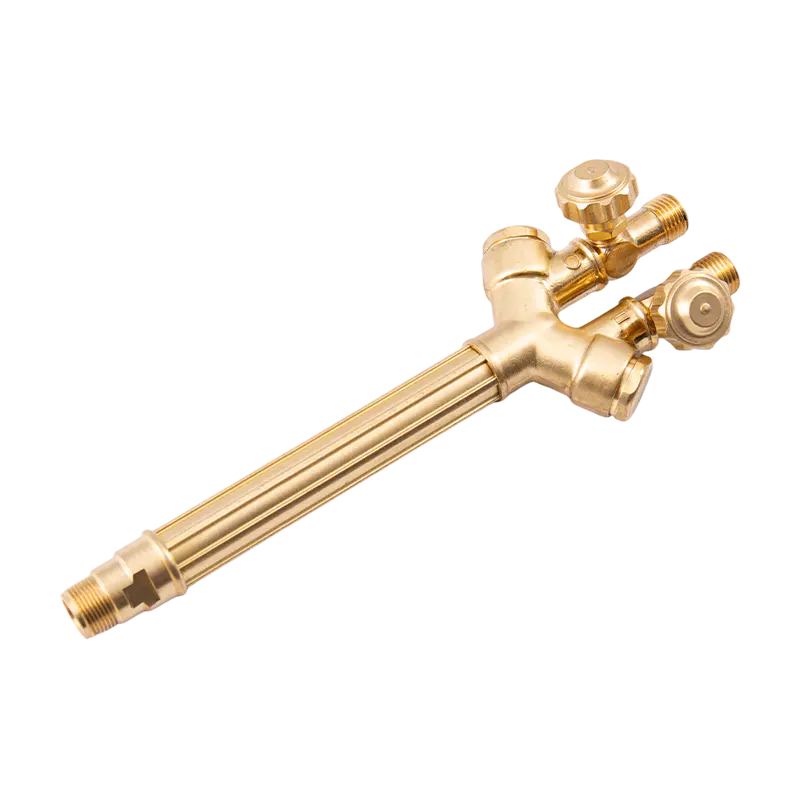
A escolha do gás combustível não para na ponta. Os reguladores são calibrados para uma faixa de pressão de gás específica e encaixe de rosca, e usar um regulador de acetileno em um cilindro de propano – mesmo que a conexão de alguma forma se encaixe – corre o risco de fornecer pressão fora daquela que o equipamento a jusante foi projetado para suportar. Reguladores de pressão de gás compatíveis com tipos específicos de gás combustível leve em conta essas diferenças na pressão de trabalho e no padrão de conexão desde o início.
Os supressores de flashback possuem a mesma lógica específica de gás. Uma chama que viaja para trás na mangueira ou no regulador – um flashback – precisa ser interrompida por um dispositivo classificado para o gás que realmente flui através dela, uma vez que o acetileno e o propano têm diferentes faixas de inflamabilidade e velocidades de combustão. Supressores de flashback que impedem a reversão da chama no fornecimento de gás deve ser instalado nas extremidades do regulador e da tocha, independentemente do gás combustível utilizado. OSHA padrão de soldagem e corte a gás oxigênio-combustível define os requisitos básicos para armazenamento de cilindros, limites de pressão e especificações de mangueiras que se aplicam a qualquer gás que uma oficina opere.
Escolhendo o gás certo para sua loja
Para uma oficina que solda e corta, ou corta chapas grossas onde a velocidade e uma zona de pré-aquecimento apertada são importantes, o acetileno continua sendo o padrão por um bom motivo. Para operações que apenas cortam, operam uma tocha por longos períodos ou desejam evitar as restrições de armazenamento de acetileno e o custo por cilindro, o propano ou o gás natural fazem o trabalho com um pequeno ajuste na técnica e a ponta correta à mão.
Nenhuma das opções é permanente – muitas lojas mantêm ambas as configurações de gás combustível disponíveis e mudam com base no trabalho em questão. O que importa mais do que qual gás vence é garantir que a ponta, o regulador e a proteção contra retorno de chama da tocha correspondam ao cilindro conectado. Nosso guia completo de precauções de segurança para operação da tocha de corte percorre a lista de verificação mais ampla que vale a pena executar antes de qualquer corte, independentemente de qual gás combustível esteja no cilindro.