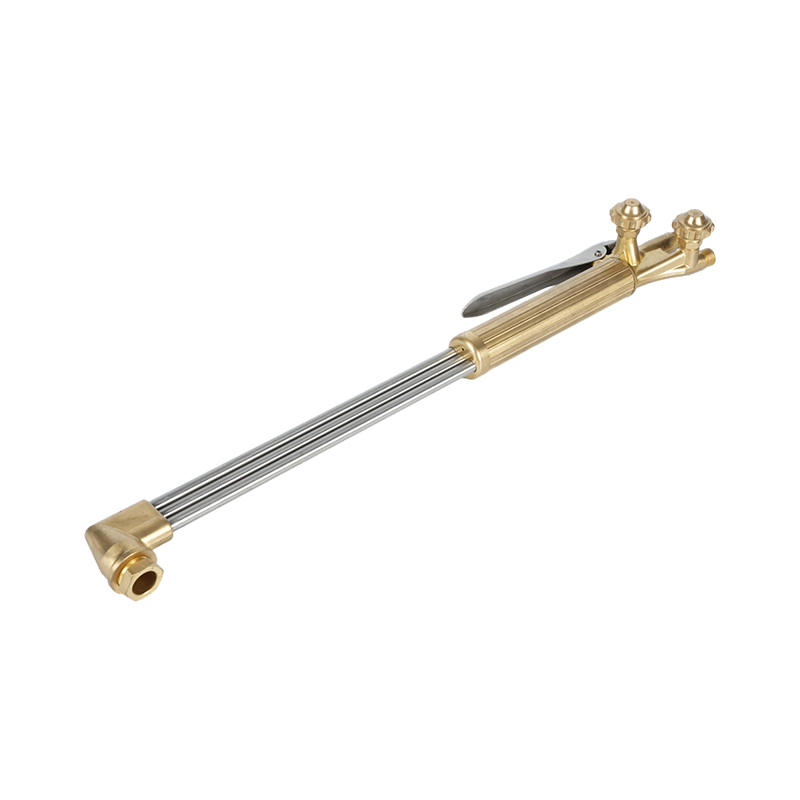
Uma oficina tem um lote de chapas de 20 mm aguardando na mesa de corte. O capataz ajusta os reguladores para as mesmas pressões que funcionaram para a chapa de 6 mm no dia anterior, acende a tocha e faz um corte que estala, estala e deixa linhas profundas de arrasto. Ele tenta outro pequeno ajuste, depois outro, e cada corte fica um pouco pior.
A abordagem mais rápida é parar de ajustar às cegas e verificar a tabela de configurações da tocha de oxigênio e acetileno. O gráfico vincula o tamanho da ponta, a espessura do metal e as pressões do regulador para que a tocha seja ajustada corretamente antes de a chama ser acesa. Quando a ponta certa corresponde às pressões corretas, o corte fica limpo, a escória é leve e a ponta sobrevive por muito mais tempo.
O que um gráfico de configurações da tocha realmente contém
Um gráfico para corte com oxicorte geralmente é impresso em um cartão, pôster ou diretamente no cabo da tocha. Ele lista os números das pontas em uma série, a faixa de espessura do material que cada ponta pode suportar e as pressões recomendadas para cortar oxigênio e gás combustível. Alguns gráficos também indicam se a ponta produz uma chama de pré-aquecimento leve, média ou pesada, o que é importante quando o aço apresenta ferrugem, incrustações ou pintura.
Os valores de pressão são garantidos apenas para as séries de pontas indicadas na tabela. Os sistemas de numeração de pontas diferem entre os fabricantes e até mesmo duas pontas estampadas com o mesmo número podem ter tamanhos de orifícios diferentes. Trate um gráfico de uma marca como um guia aproximado apenas quando estiver usando a dica de outra marca.
Combine a ponta com a espessura do metal primeiro
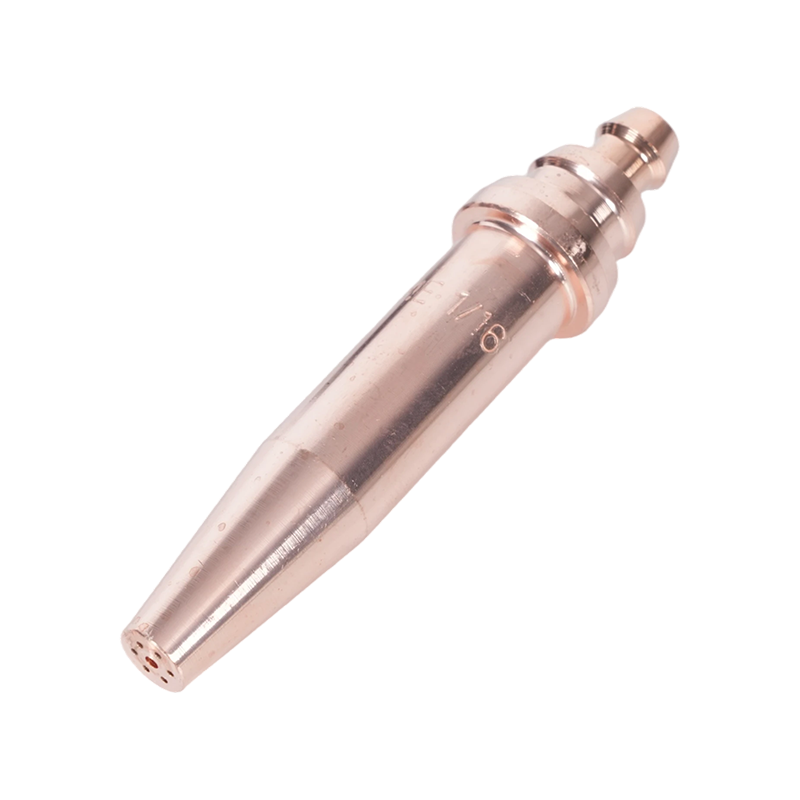
O número da ponta, geralmente estampado no corpo hexagonal, controla o tamanho do orifício de oxigênio e da chama de pré-aquecimento. Instale a ponta que corresponda à espessura do aço antes de tocar nos reguladores. Uma ponta muito pequena não pode fornecer oxigênio de corte suficiente para chapas grossas, então o fluxo de corte perde impulso na metade do caminho. Uma ponta muito grande abre um corte largo, desperdiça gás e aumenta o risco de derreter a borda superior.
A tabela abaixo mostra pontos de partida típicos para uma série de pontas de corte de oxi-acetileno para serviço médio trabalhando em aço-carbono. Os valores estão próximos dos valores encontrados nas tabelas comuns dos fabricantes, mas sempre confirme-os com a tabela fornecida pelo fabricante da tocha.
| Tamanho da ponta | Espessura do material | Corte de oxigênio (psi) | Acetileno (psi) |
|---|---|---|---|
| 00 | Até 3 mm | 20-25 | 3-5 |
| 0 | 3-10mm | 25-30 | 3-7 |
| 1 | 10-25mm | 30-40 | 5-8 |
| 2 | 25-50mm | 35-45 | 6-10 |
| 3 | 50-100mm | 40-50 | 7-10 |
Se o gráfico estiver faltando, o número da ponta carimbado ainda será o ponto de partida. Pontas de corte de acetileno série 1101 cobrem tamanhos comuns de oficina, de folha leve a placa média, e são marcados com clareza suficiente para serem identificados antes de ajustar os reguladores. Para uma visão mais ampla de como o design da ponta afeta a configuração e a vida útil, consulte este guia prático para seleção, configuração e manutenção da ponta da tocha de corte .
 Fornecedores de pontas de tocha de acetileno série 1-101, empresa atacadista - NINGBO WELDMAN WELDMAN é o principal fornecedor e empresa de pontas de tocha de acetileno série 1-101 da China, pontas de tocha de acetileno série 1-101 por atacado para venda, o 1-... Ver Produto →
Faixas de pressão por operação
A tabela de corte é apenas uma parte da imagem. A mesma configuração da tocha é usada para soldagem, brasagem, aquecimento e corte, e cada trabalho requer um equilíbrio de pressão diferente. A tabela abaixo resume as faixas que aparecem com mais frequência nos gráficos dos fabricantes para pontas pequenas e médias.
| Operação | Oxigênio (psi) | Acetileno (psi) |
|---|---|---|
| Soldagem, ponta pequena | 5-10 | 3-7 |
| Brasagem e aquecimento | 3-5 | 3-5 |
| Corte, ponta pequena | 20-40 | 5-10 |
| Corte, ponta pesada | 40-50 | 7-10 |
Observe que a pressão de oxigênio de corte é sempre o valor mais alto do conjunto. O fluxo de oxigênio de corte realiza duas funções: oxida o ferro no corte e sopra o óxido fundido para fora do corte. Nenhum dos trabalhos é feito corretamente se a pressão for muito baixa. O lado do acetileno permanece em uma faixa estreita porque a chama de pré-aquecimento só precisa de gás combustível suficiente para manter uma pequena área de metal na temperatura de ignição.
Existe um limite rígido que se aplica a todas as configurações de acetileno. O acetileno torna-se instável acima de aproximadamente 15psi e pode se decompor com força explosiva. As pressões do regulador acima desse valor são perigosas, independentemente do que o gráfico sugira. Se um bico exigir mais pressão de acetileno do que o limite seguro, o bico é muito grande para o sistema de distribuição ou as mangueiras são muito longas.
Por que o gráfico é uma linha de base e não uma garantia
Os gráficos são desenvolvidos com uma ponta nova, um acessório de corte limpo e mangueiras razoavelmente curtas. As condições reais da oficina são diferentes. Um regulador que foi derrubado de um carrinho pode indicar 5 psi de altura. Uma mangueira longa diminui a pressão entre o cilindro e a tocha, especialmente quando a demanda de oxigênio é alta. Uma ponta com depósitos de carbono no furo produz uma chama distorcida mesmo na pressão exata mostrada no gráfico.
Comece com o gráfico e depois ajuste-o em pequenos passos. Defina primeiro uma chama de pré-aquecimento neutra, com o oxigênio de corte desligado, e depois adicione o fluxo de corte. Se o corte for lento ou a borda superior derreter, aumente o oxigênio de corte em cerca de 5 psi. Se a escória for difícil de remover, a ponta provavelmente é muito grande ou o aço tem incrustações pesadas. Documente o que funciona para o seu equipamento; operadores experientes muitas vezes escrevem as pressões corrigidas ao lado do gráfico na parede da oficina.
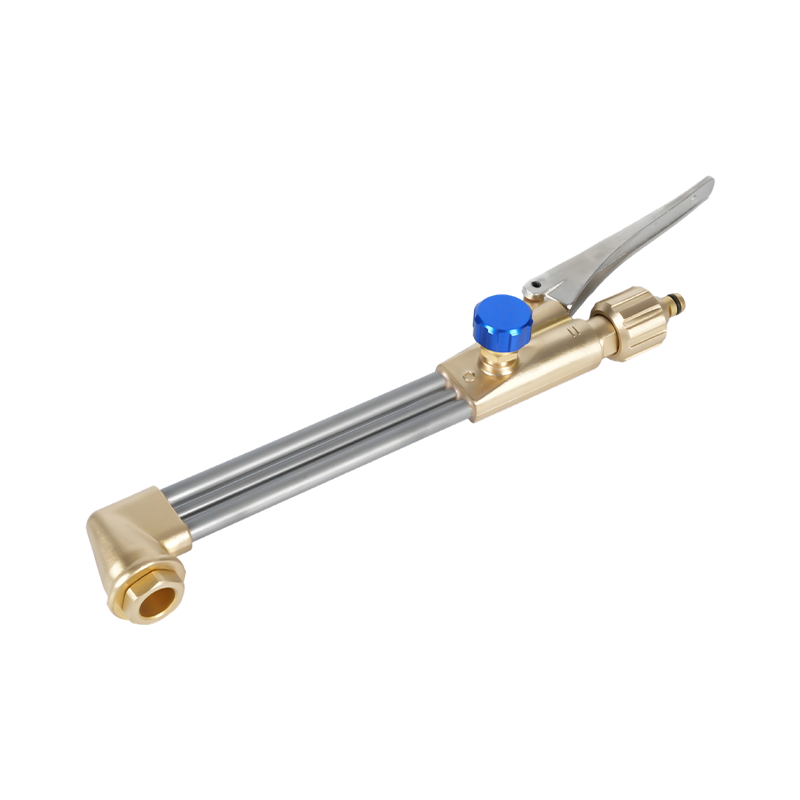
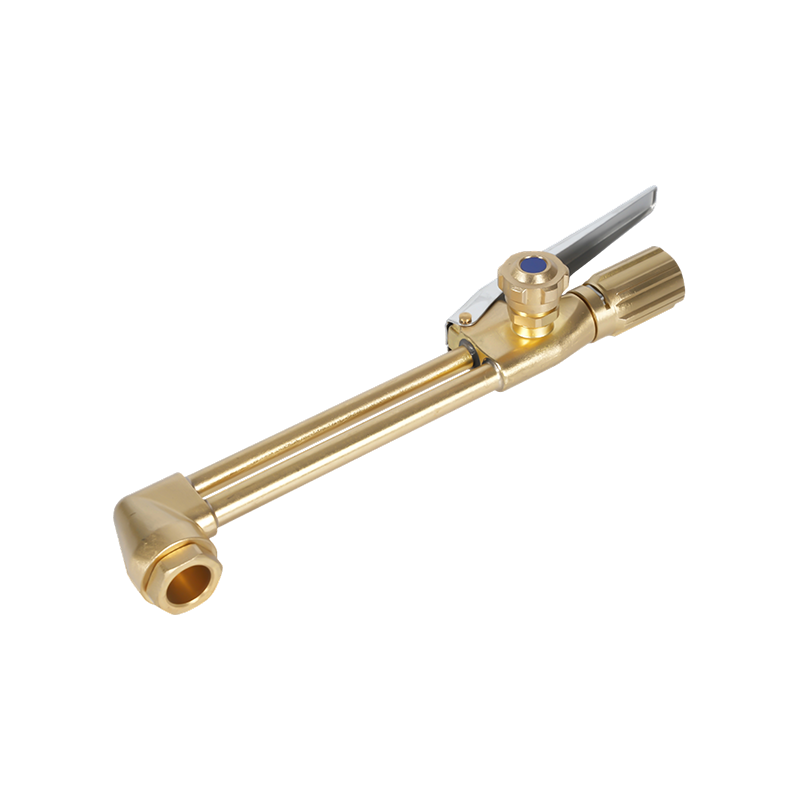
Quando o acessório de corte e o cabo da tocha não combinam, as pressões na tabela tornam-se mais difíceis de reproduzir. Um acessório de tocha de corte de oxi-acetileno e propano para serviço pesado com resposta de válvula limpa, como a A212, mantém a chama previsível e facilita a reprodução das configurações do gráfico.
 Fornecedores de acessórios de tocha de corte de oxi acetileno propano para serviço pesado A212, inteiros WELDMAN é o principal fornecedor e empresa de acessórios para tocha de corte de oxi acetileno propano A212 para serviço pesado da China, atacado A212 para serviço pesado Oxy A... Ver Produto →
Erros comuns que aparecem no corte
A maioria dos cortes incorretos pode ser atribuída a um dentre vários erros evitáveis. Verifique-os antes de alterar qualquer pressão.
- Definir acetileno acima de 15 psi. Este é o erro mais perigoso no trabalho com oxicorte e nunca melhorará o corte.
- Lendo um gráfico de uma série de dicas diferentes. Os sistemas de numeração de pontas não são universais entre os fabricantes.
- Ajustar os reguladores enquanto as válvulas da tocha estão totalmente fechadas. A leitura varia quando o gás começa a fluir; ajuste as pressões com a tocha aberta apenas o suficiente para sentir um leve fluxo.
- Usando uma ponta pequena demais para o prato. A chama de pré-aquecimento não consegue elevar a borda até a temperatura de ignição e o fluxo de corte perde impulso antes de atingir a parte inferior do corte.
- Ignorando a condição do assento da ponta e do furo. Uma sede danificada vaza gás de pré-aquecimento pelas roscas e um furo sujo distorce o fluxo de corte.
- Iniciar o corte antes que o aço atinja a temperatura de ignição. Esperar um segundo a mais na borda é mais barato do que um corte malsucedido.
A própria chama é o melhor indicador em tempo real. Uma chama neutra, com um cone interno branco e afiado e sem penas no lado do acetileno, proporciona o corte mais limpo na maioria dos aços limpos. Se a chama voltar para a ponta, pare, deixe a ponta esfriar e inspecione a sede e o furo antes de reacender.
Coloque o gráfico para funcionar em sua loja
Mesmo o melhor gráfico não consegue compensar componentes incompatíveis. Um acessório de corte com cones de válvula desgastados, um cabo com roscas danificadas ou uma ponta que não assenta corretamente distorcem as pressões na chama. Seguir uma série de pontas do fabricante e combinar o acessório de corte com o cabo reduz o número de variáveis.
Uma roupa completa como a Conjunto de tocha de corte para serviços pesados A217K inclui o acessório de corte, equipamento de oxigênio e pontas compatíveis em um único pacote, para que as pressões da tabela possam ser reproduzidas sem misturar peças de diferentes fontes.
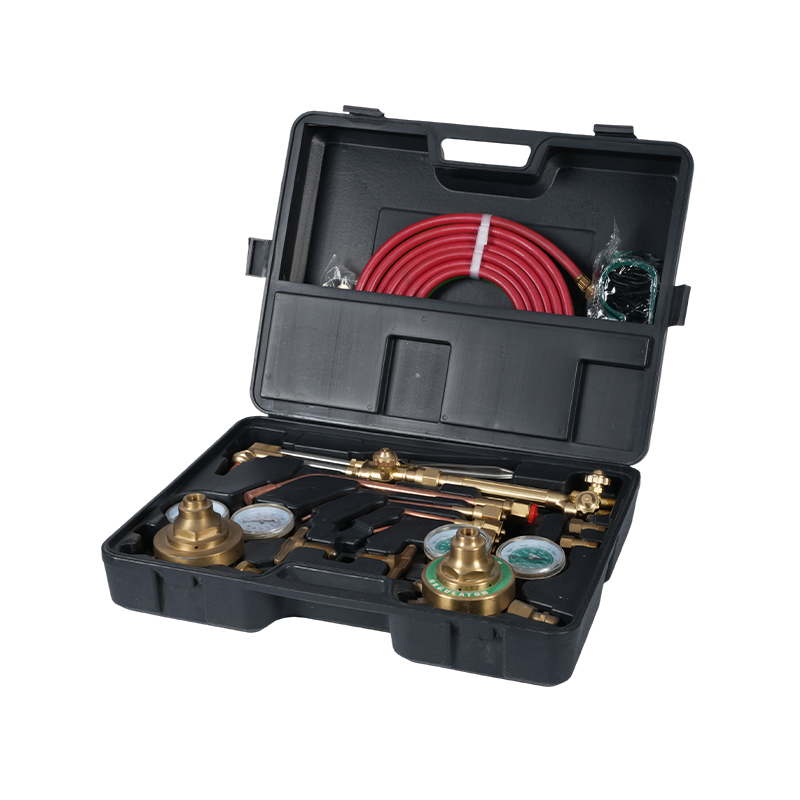 Conjunto de maçarico de corte para serviço pesado A217K, acessório de corte de propano, oxigênio, acetileno T WELDMAN é o principal fornecedor e empresa de kit de tocha de acetileno de oxigênio e acessório de corte de propano para serviço pesado da China A217K, todo... Ver Produto →
Se sua oficina precisar de ajuda para selecionar uma série de pontas ou um acessório de corte para a espessura da chapa que você normalmente manuseia, entre em contato conosco com o modelo da tocha e a gama de materiais, e indicaremos os componentes certos.