Soldagem eletroeletrônica versus soldagem a arco: esclarecendo a confusão
Essa comparação confunde as pessoas antes mesmo de começar, porque as duas coisas comparadas não são, na verdade, categorias separadas. Soldagem eletromagnética é um tipo de soldagem a arco - não um processo concorrente próximo a ele. "Soldagem a arco" é o termo genérico para qualquer processo que usa um arco elétrico para derreter metal, e bastão, MIG, TIG e núcleo de fluxo estão todos sob esse guarda-chuva.
O que a maioria das pessoas quer dizer quando perguntam "stick vs. arco" é na verdade "stick vs. outros processos de soldagem a arco" - geralmente MIG ou TIG. O nome formal do Stick é soldagem a arco de metal blindado (SMAW), às vezes chamada de soldagem a arco de metal manual fora dos EUA. Ganhou o apelido de “soldagem a arco” entre os comerciantes mais velhos simplesmente porque, durante décadas, foi o processo de arco que todos usaram por padrão.
Como a soldagem eletromagnética (SMAW) realmente funciona
Um soldador de bastão passa corrente através de um eletrodo consumível – uma haste de metal revestida com fluxo – preso em uma braçadeira. Bater a haste contra a peça de trabalho cria um arco e o calor derrete tanto o metal base quanto a própria haste. À medida que o revestimento de fluxo queima, ele produz um gás de proteção ao redor da poça de fusão e deixa para trás uma camada de escória no topo do metal em resfriamento, o que evita que o oxigênio e o nitrogênio atmosféricos contaminem a junta.
Essa camada de escória é a contrapartida de quão indulgente é o processo. Ao contrário do MIG ou TIG, que precisam de um gás de proteção alimentado através da pistola e de uma superfície relativamente limpa para funcionar bem, um eletrodo revestido pode queimar diretamente através de carepa de laminação, ferrugem leve ou tinta e ainda produzir uma solda sólida. O custo é uma etapa de lascamento e escovação após cada passagem para limpar a escória antes que a próxima passe.
Stick versus outros processos de soldagem a arco: MIG, TIG, Flux-Core
Uma vez que o stick seja corretamente enquadrado como um processo de soldagem a arco entre vários, a comparação mais útil é como ele se compara aos outros nas métricas que realmente afetam um trabalho.
| Fator | Vara (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Custo do equipamento | Mais baixo | Moderado | Mais alto |
| Uso ao ar livre/ventoso | Excelente | Pobre | Pobre |
| É necessária preparação de superfície | Mínimo | Significativo | Significativo |
| Limpeza pós-solda | É necessário lascar a escória | Mínimo | Mínimo |
| Melhor em material grosso | Sim, mais de ⅜ polegada | Melhor em materiais finos | Melhor em materiais finos |
| Curva de aprendizado | Moderado to steep | Mais fácil | Mais íngreme |
A maior vantagem estrutural do stick é a independência - sem garrafa de gás de proteção significa que nenhum gás será levado pelo vento, e uma máquina de stick pode ser pequena o suficiente para ser transportada até um local de trabalho, em vez de ser transportada até ele. A MIG troca essa portabilidade por velocidade e uma curva de aprendizado muito mais curta, e é por isso que domina o trabalho de fabricação em oficina. A TIG troca velocidade por controle e qualidade de solda, tornando-a a escolha quando a aparência e a precisão são mais importantes do que a taxa de produção.
Quando a soldagem eletrostática é a escolha certa
Stick ganha seu sustento em situações em que os outros processos enfrentam dificuldades. Trabalho estrutural ao ar livre, reparos em fazendas e ranchos, construção de oleodutos e trabalho de campo em geral são favoráveis porque não há gás de proteção a ser perdido com uma brisa. O aço estrutural mais espesso - placa e viga com mais de ⅜ polegada - aceita bem uma solda eletrostática e o processo lida com metal sujo, enferrujado ou pintado que arruinaria a qualidade de uma solda MIG sem um lixamento extenso primeiro.
Também ganha na simplicidade do equipamento. Um soldador, um punhado de caixas de eletrodos e uma braçadeira de aterramento é uma configuração completa que cabe na caçamba de um caminhão, o que é importante para qualquer pessoa que faça reparos fora de uma oficina fixa.
Além do arco: o que mais uma oficina de soldagem precisa
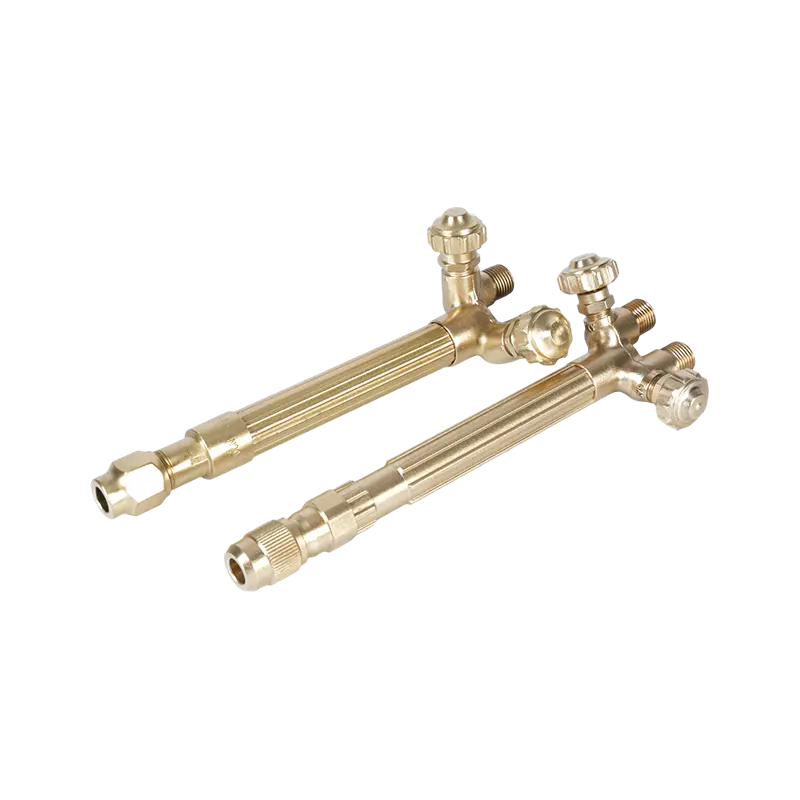
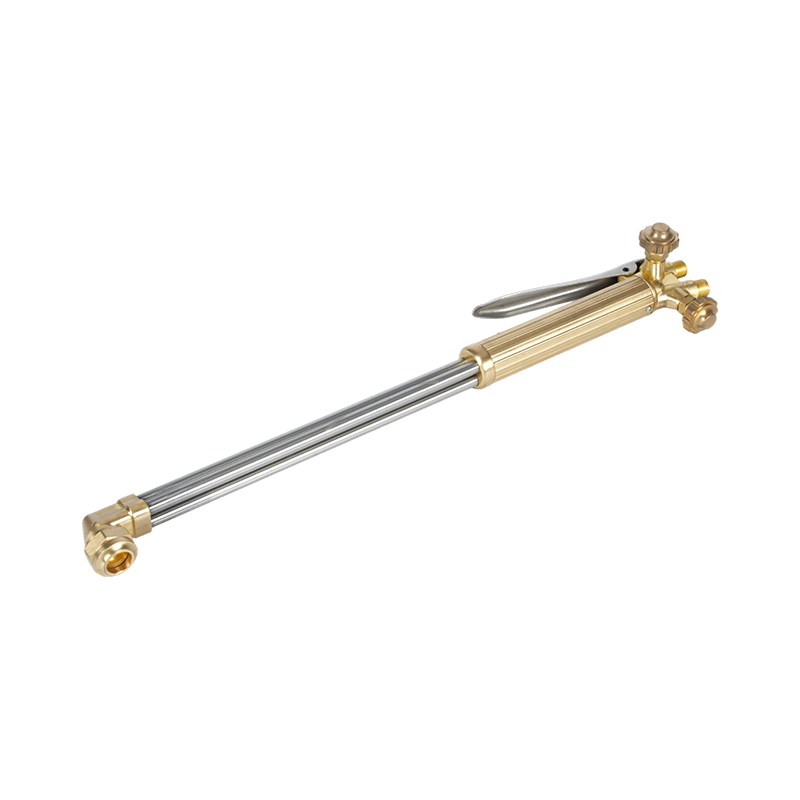
A escolha de um processo de arco é apenas uma parte do fluxo de trabalho. A maioria dos trabalhos de soldagem começa e termina com etapas que não têm nada a ver com o arco em si. O aço geralmente precisa ser cortado no tamanho certo antes de chegar à mesa de soldagem, que é onde maçaricos de corte manual para preparar e dimensionar o aço antes de uma solda entre – o corte com oxicorte continua sendo a maneira padrão de cortar chapas grossas no local, sem uma mesa de plasma.
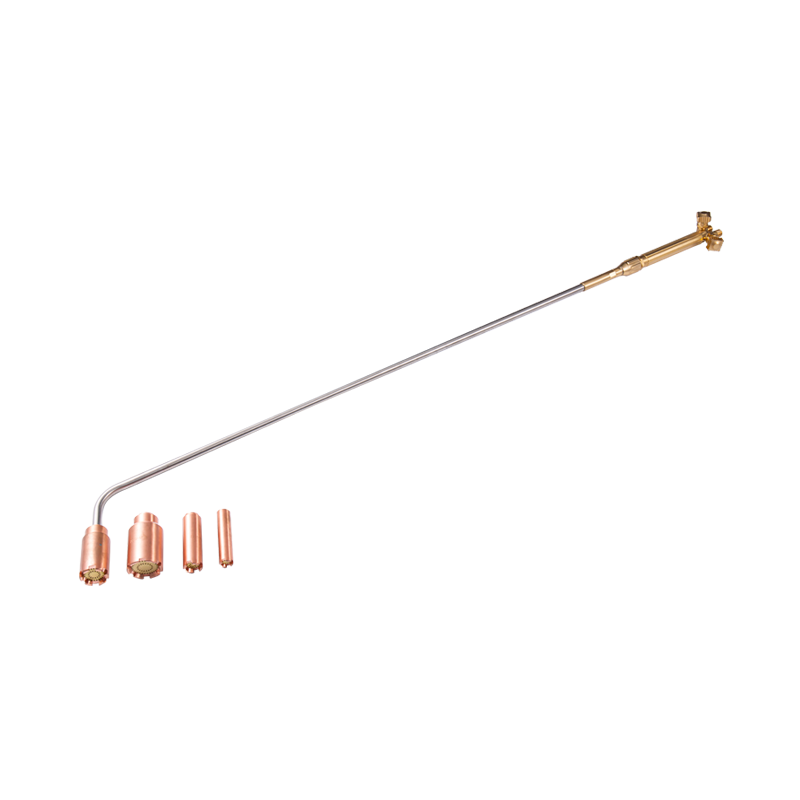
Seções espessas também se beneficiam de uma passagem de pré-aquecimento antes que o eletrodo toque a junta, uma vez que elevar a temperatura do aço frio reduz o risco de rachaduras à medida que a solda esfria. Uma tocha de aquecimento oxicombustível para pré-aquecer aço espesso antes da soldagem alças que pisam em materiais muito pesados para que uma simples ponta da tocha aqueça uniformemente. Acertar o tamanho da chama para o trabalho também é importante - pontas da tocha de corte adaptadas à espessura do metal mantenha o corte limpo e reduza o desperdício de gás nos trabalhos de corte de preparação e pós-soldagem.
Manter-se seguro perto de equipamentos de soldagem a arco
A soldagem a arco traz seus próprios riscos, separados de qualquer trabalho com oxicombustível que ocorra na mesma oficina. O choque elétrico é a principal preocupação especificamente com equipamentos stick, e Padrão de soldagem e corte a arco da OSHA estabelece requisitos para aterramento, posicionamento do porta-eletrodo e condição do cabo especificamente para reduzir esse risco.
Onde a soldagem eletrostática compartilha um espaço de trabalho com equipamentos de corte ou aquecimento oxicorte, a segurança do lado do gás precisa de igual atenção. Uma avaliação adequada regulador de pressão de gás mantém a pressão do cilindro dentro de limites seguros para a tocha a jusante e supressores de flashback que impedem que um incêndio volte para a linha de gás não são negociáveis em qualquer mangueira ligada a uma chama aberta. Para uma análise mais detalhada das precauções específicas da tocha, nosso guia de precauções de segurança para operação da tocha de corte cobre EPI, gerenciamento de gás e verificações de manutenção com mais profundidade.