Acenda uma tocha de oxi-acetileno devidamente ajustada e a ponta do cone interno fique em algum lugar entre 5.600°F e 6.300°F (3.100–3.480°C). Isso faz do acetileno, quando queimado com oxigênio puro, o mais quente dos gases combustíveis comuns usados em equipamentos manuais de soldagem e corte. Esses números não são apenas trivialidades. Eles informam quais metais a tocha pode soldar, com que rapidez ela pode cortar uma placa e por que a proteção contra retorno de chama pertence à linha de gás.
Onde realmente está a temperatura mais quente
A chama de uma tocha de oxi-acetileno não é uma bola uniforme de calor. Possui um cone interno pontiagudo, onde o acetileno e o oxigênio se misturam e reagem primeiro, e um envelope externo maior que é mais frio. A temperatura na ponta do cone interno é o valor que as pessoas citam quando dizem que uma tocha de acetileno atinge cerca de 5.600°F. Essa zona concentrada é onde você posiciona o trabalho quando deseja a máxima entrada de calor.
Três configurações de chama comuns produzem temperaturas ligeiramente diferentes:
- Chama neutra (oxigênio e acetileno aproximadamente iguais): cerca de 3.100°C (5.600°F). Melhor para a maioria das soldagens e brasagens porque não adiciona carbono nem excesso de oxigênio à poça de fusão.
- Chama de cementação (excesso de acetileno): cerca de 5.000–5.400°F. Deixa uma zona rica em carbono, útil para revestimento duro, mas não para soldas de aço limpas.
- Chama oxidante (excesso de oxigênio): pode atingir a parte superior da faixa, até cerca de 6.300°F. Queima mais quente, mas adiciona oxigênio; é usado principalmente para trabalhos em latão e bronze e algumas operações de corte.
A queima de acetileno puro no ar, sem o cilindro de oxigênio, atinge apenas cerca de 2.200°C (4.000°F). O suprimento de oxigênio é o que empurra a chama além de 5.000°F, e é por isso que uma plataforma completa de oxi-acetileno é o padrão para corte e soldagem sérios.
Como o acetileno se compara a outros gases combustíveis
O acetileno não é o único combustível que você pode colocar em uma tocha, mas produz a temperatura de chama mais alta em ambiente neutro. Se você estiver pesando acetileno em relação a um combustível mais barato, como propano ou propileno, a diferença de temperatura explica a maior parte da diferença de desempenho.
| Gás combustível | Temperatura da chama do oxicombustível (aprox.) | Uso típico |
|---|---|---|
| Acetileno | 5.600–6.300°F (3.100–3.480°C) | Corte, soldagem, brasagem, aquecimento |
| Propano | ~4.100°F (2.250°C) | Corte, aquecimento, brasagem |
| Propileno | ~5.200°F (2.870°C) | Corte, aquecimento |
| Gás MAPP | ~5.300°F (2.930°C) | Brasagem, soldagem, corte leve |
| Ar-acetileno | ~4.000°F (2.200°C) | Brasagem leve, soldagem, trabalho de HVAC |
O propano fica cerca de 1.500°F abaixo do acetileno quando ambos são queimados com oxigênio. Você ainda pode cortar chapa de aço com propano, mas o pré-aquecimento demora mais, a velocidade de corte cai e você precisa de pontas específicas para propano. O acetileno também produz uma zona de calor mais concentrada, razão pela qual os instaladores continuam recorrendo a ele quando a qualidade e a velocidade da solda são importantes.
O que essas temperaturas significam para o metal
A temperatura da chama define o teto; o que realmente acontece depende de quanto desse calor atinge a peça de trabalho. Aqui estão os pontos de fusão aproximados em comparação com o que a tocha pode fornecer:
| Materiais | Ponto de fusão (aprox.) | Resultado oxi-acetileno |
|---|---|---|
| Alumínio | ~1.220°F (660°C) | Derrete facilmente; tocha usada para brasagem e trabalhos finos |
| Latão / bronze | ~1.700–1.900°F | Derrete; comumente brasado com uma chama oxidante |
| Cobre | ~1.980°F (1.084°C) | Derrete; tocha usada para brasagem e aquecimento |
| Ferro fundido | ~2.200°F (1.200°C) | Derrete; pode ser soldado com hastes de ferro fundido |
| Aço carbono | ~2.500–2.800°F (1.370–1.540°C) | Solda e corta facilmente |
| Tungstênio | ~6.170°F (3.410°C) | Não pode ser derretido com uma tocha manual |
A tabela também responde a uma pergunta que surge com frequência: se a chama atinge 6.300°F e o tungstênio derrete a cerca de 6.170°F, por que uma tocha não pode derreter o tungstênio? Porque a peça de trabalho nunca atinge o pico de temperatura da chama. O cone interno quente é pequeno e o calor é perdido continuamente para o ar circundante, para o corpo da tocha e para a condução através do próprio metal. Passe uma chama de 6.000°F sobre um bloco de tungstênio e a superfície ficará muito quente, mas não poderá acumular energia suficiente para atingir seu ponto de fusão antes que o calor se dissipe.
Para cortar aço, não é necessário derreter a placa inteira. A tocha pré-aquece o aço a cerca de 1.600–1.800°F até que fique vermelho brilhante, então a alavanca de oxigênio sopra oxigênio puro no local. O aço queima, no sentido de oxidação rápida, e o óxido fundido sai do corte. É por isso que uma tocha de corte possui um jato de oxigênio separado e é por isso que o design da ponta de corte é tão importante quanto a temperatura da chama.
Fatores do mundo real que alteram o calor que você fornece
Duas tochas idênticas podem se comportar de maneira muito diferente com base nos consumíveis e nas configurações do gás. Se a ponta de corte for do tamanho errado, a sede estiver cortada ou a pressão estiver baixa, a chama pode parecer normal enquanto a peça de trabalho nunca aquece o suficiente.
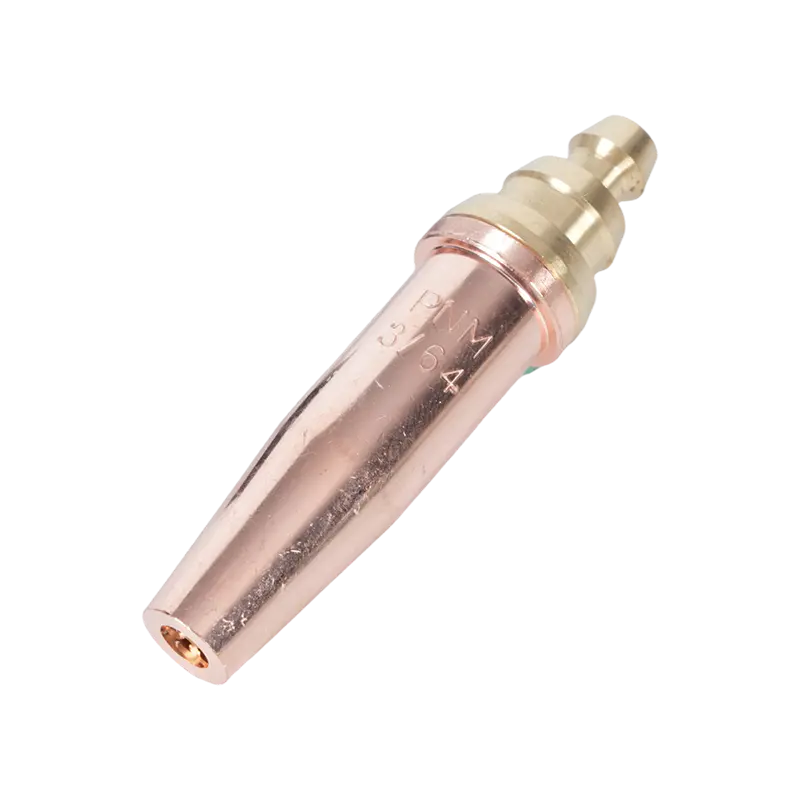
- Tamanho e condição da ponta. Uma ponta dimensionada para chapa grossa possui portas maiores e fornece mais calor. Uma ponta gasta ou suja distorce a chama e retarda o corte.
- Pressões de gás. Muito baixo e a chama estala ou volta; muito alto e levanta a ponta. Ambas as condições reduzem o calor realmente transferido para o metal.
- Distância do trabalho. A zona mais quente fica cerca de 1/8 a 1/4 de polegada após a ponta interna do cone. Segurar a tocha mais longe diminui a temperatura surpreendentemente rápido.
- Massa da peça. Uma fundição pesada retira o calor mais rapidamente do que uma chapa fina. Você compensa com uma ponta maior ou um pré-aquecimento mais longo.
- Pureza do oxigênio. O oxigênio deve ser de pelo menos 99,5%. O gás contaminado reduz a temperatura da chama e deixa uma borda áspera.
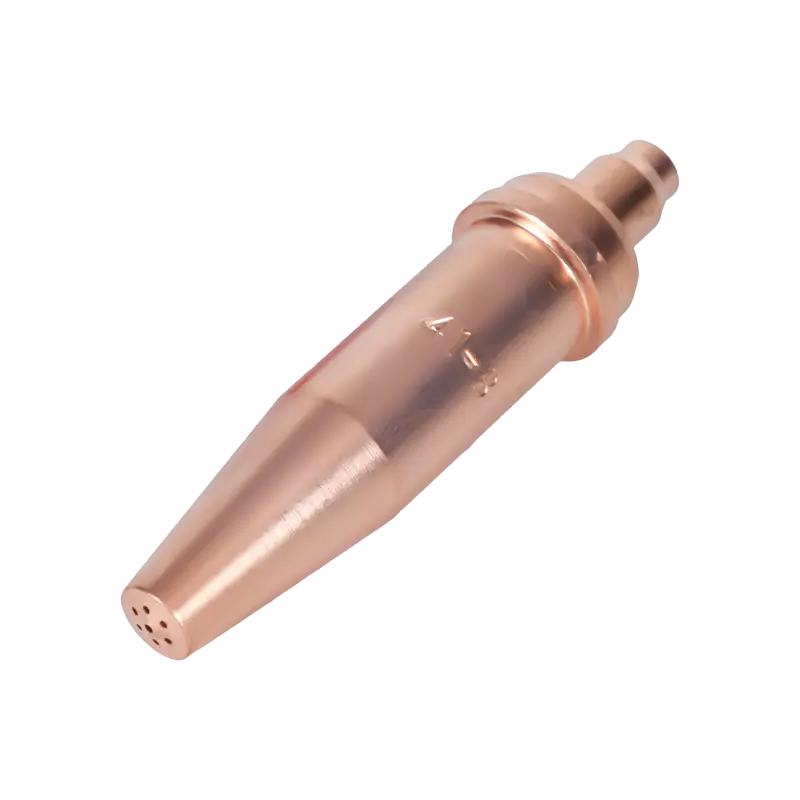
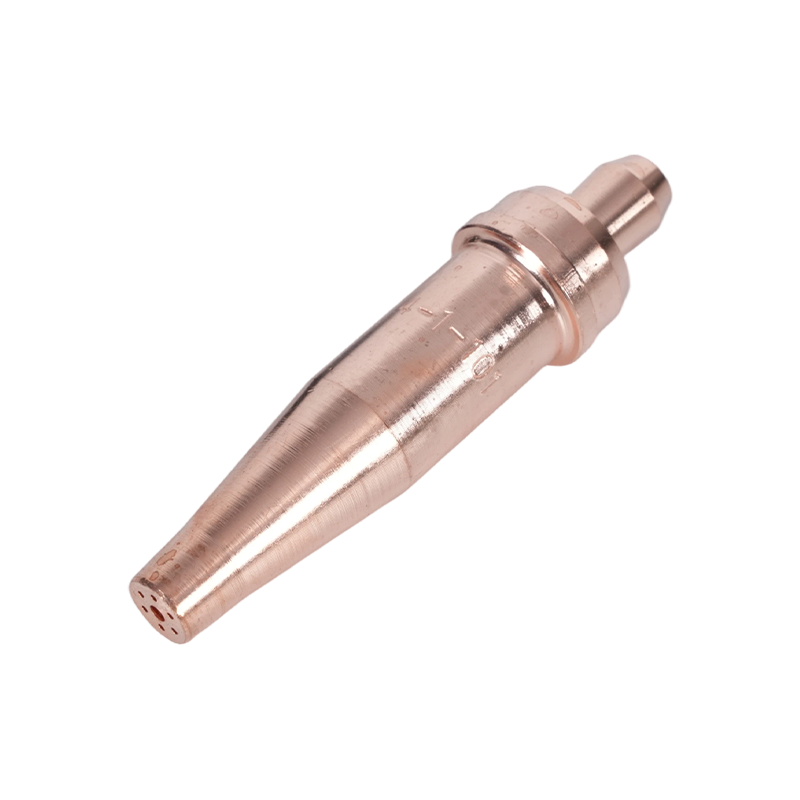
Essas variáveis são a razão pela qual as lojas mantêm uma variedade de tamanhos de pontas na gaveta. Para um corte pesado em aço limpo, uma ponta de acetileno padrão americano de tamanho adequado, como a série 6290, fornece o pré-aquecimento e os fluxos de jato de corte necessários ao trabalho.
 Bocal de ponta de corte de acetileno série 6290 para tochas estilo americano Esta ponta de acetileno cobre espessuras de corte de 1 mm a 300 mm e se adapta às tochas A735 e A623, tornando-a uma escolha versátil para oficinas que necessitam de um bico para trabalhos em aço variados. Ver Produto →
Escolhendo uma tocha que mantenha a chama consistente
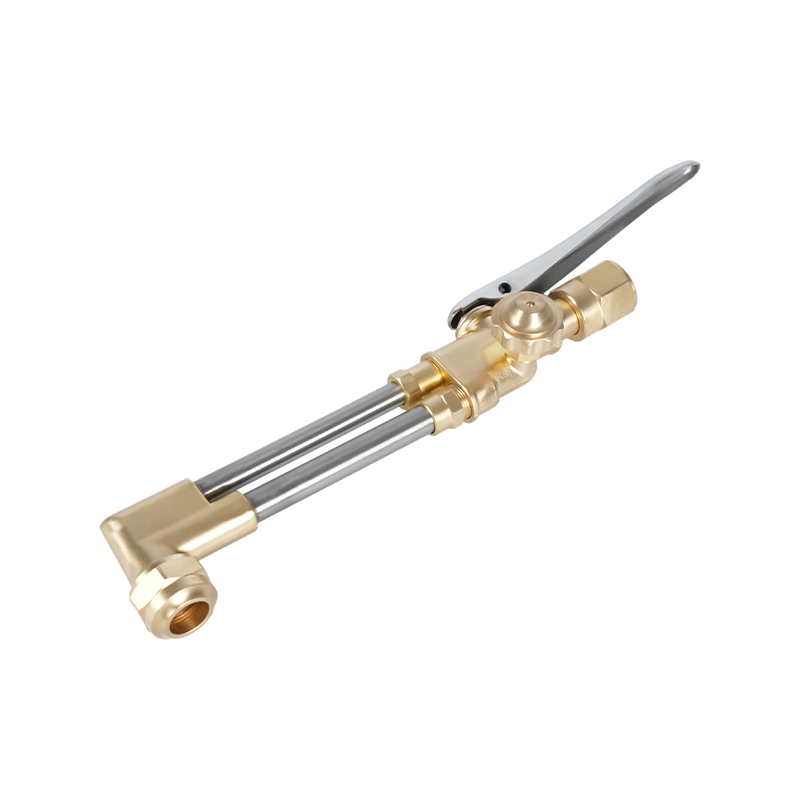
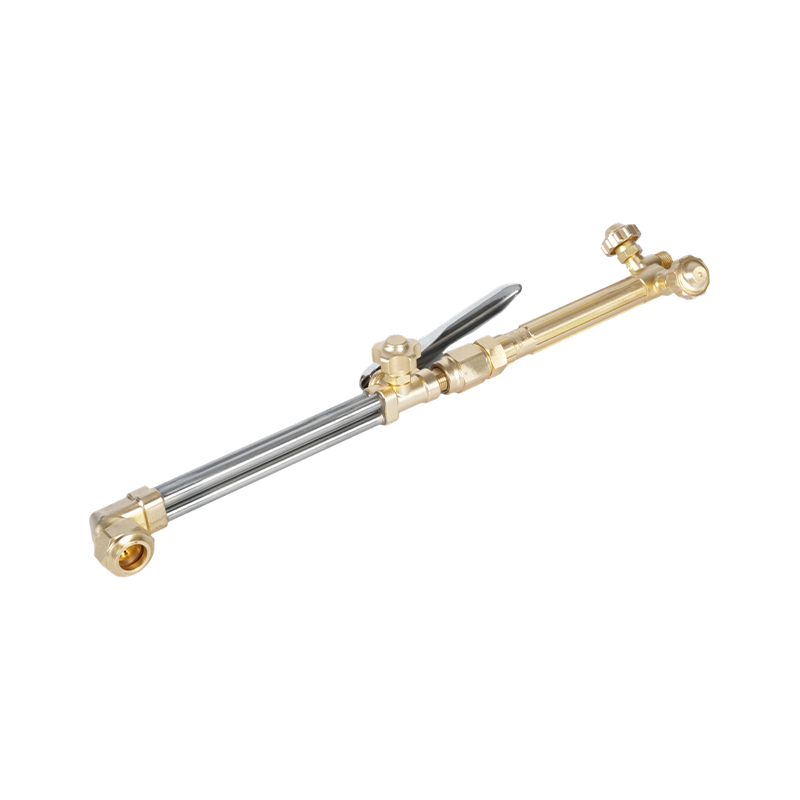
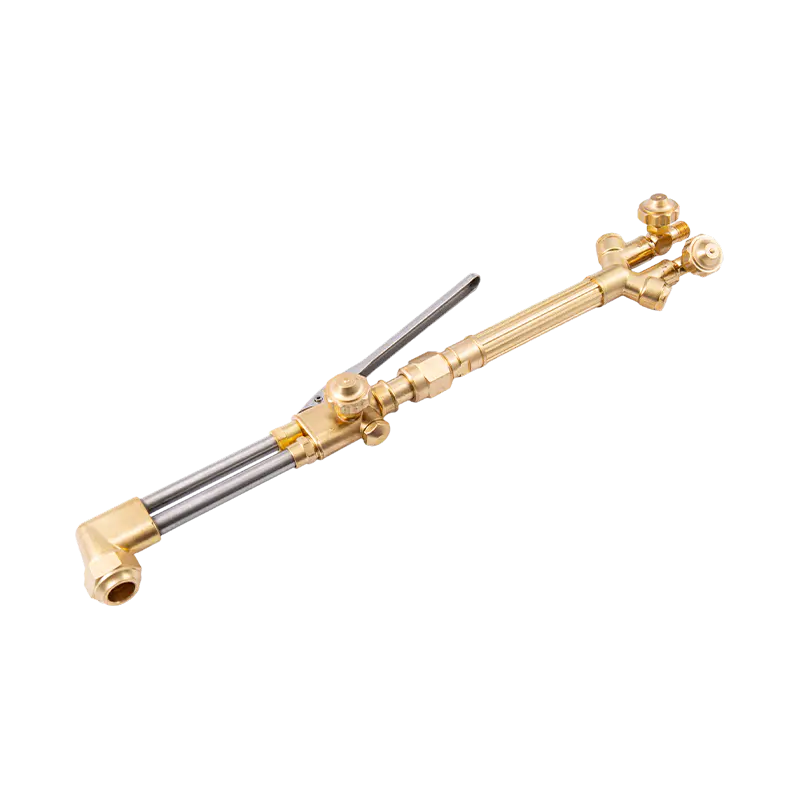
O corpo e o cabo da tocha são responsáveis por misturar os gases na proporção certa e manter a chama estável. Uma tocha manual bem construída veda as válvulas adequadamente, segura a ponta com firmeza e continua fornecendo as mesmas características de chama por anos. Para trabalhos manuais de corte, reparos e manutenção, uma tocha manual de oxi-acetileno para serviço pesado da classe B400 oferece um comprimento de cabo confortável e o fluxo de gás que a maioria das oficinas precisa.
 Tocha de corte portátil de oxi-acetileno B400 para serviços pesados Uma cabeça de latão forjado e um design de tubo duplo suportam o corte de aço com até 300 mm de espessura, com bicos intercambiáveis de acetileno e propano para uso flexível em serviços pesados. Ver Produto →
Seja qual for a tocha que você escolher, mantenha os consumíveis adequados ao trabalho. Um acessório de corte e uma tocha manual podem aceitar a mesma família de pontas, mas suas passagens internas de gás são diferentes, portanto, use a tabela de pontas do fabricante. O mesmo princípio para seleção e cuidados com as pontas é abordado com mais detalhes em seleção e manutenção das pontas da tocha de corte .
Segurança contra calor e flashback
Temperaturas na faixa de 6.000°F não cortam apenas aço. Eles acendem qualquer coisa inflamável nas proximidades e tornam o flashback um risco real. O flashback ocorre quando a chama desaparece de volta para a ponta e continua queimando dentro do corpo da tocha ou da mangueira, o que pode destruir o equipamento e ferir o operador em segundos. A proteção mais direta é um supressor de flashback instalado entre a tocha e o regulador. Para trabalhos com oxi-acetileno, um modelo de qualidade como a série B288 interrompe o fluxo reverso e extingue a chama antes que ela suba pela linha.
 Supressor de flashback de oxi-acetileno série B288 Instalado entre a tocha e o regulador, este supressor evita o deslocamento da chama e o fluxo reverso do gás, proporcionando segurança essencial para operações de corte e soldagem com oxi-acetileno. Ver Produto →
Trate cada cilindro como uma fonte de alta pressão: abra a válvula de acetileno cerca de três quartos de volta, purgue as mangueiras antes de acendê-las e nunca use óleo ou graxa perto das conexões de oxigênio. Se o tiro sair pela culatra repetidamente, desligue tudo e inspecione a ponta, a sede e as mangueiras antes de reacender. Siga as precauções de segurança padrão da tocha de corte passo a passo e mantenha um extintor de incêndio ao seu alcance.
Uma tocha de acetileno fica quente o suficiente, cerca de 5.600–6.300°F quando combinada com oxigênio, para soldar os metais mais comuns, cortar chapas de aço e realizar trabalhos de brasagem e aquecimento que as ferramentas elétricas não conseguem igualar facilmente. A verdadeira habilidade é converter a temperatura da chama em calor útil na peça de trabalho: a ponta certa, as configurações corretas de gás e uma tocha e um cabo de segurança em que você pode confiar, apoiados por um fabricante que constrói equipamentos de soldagem e corte internamente.