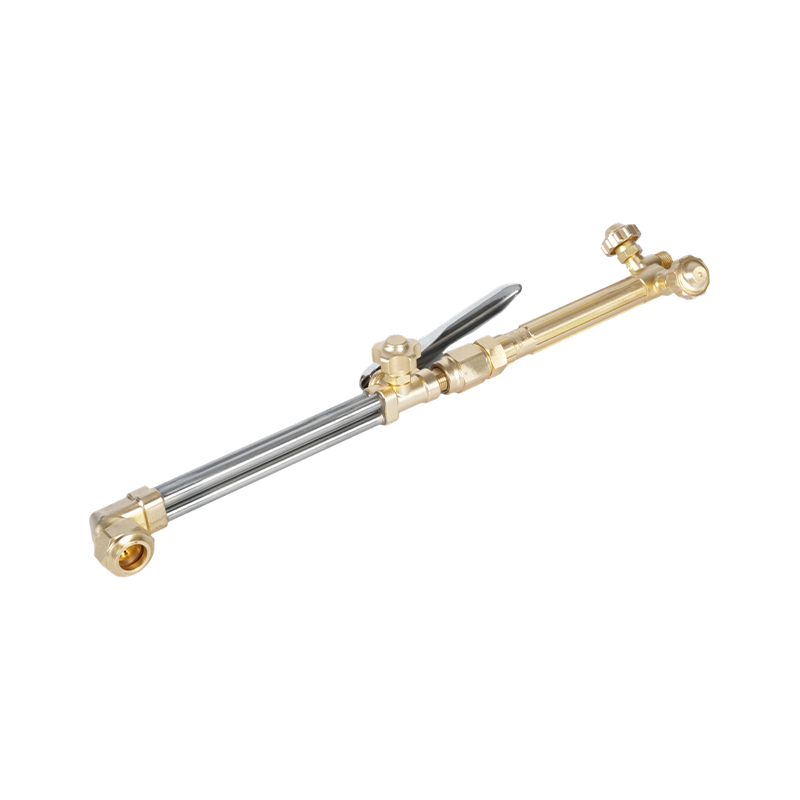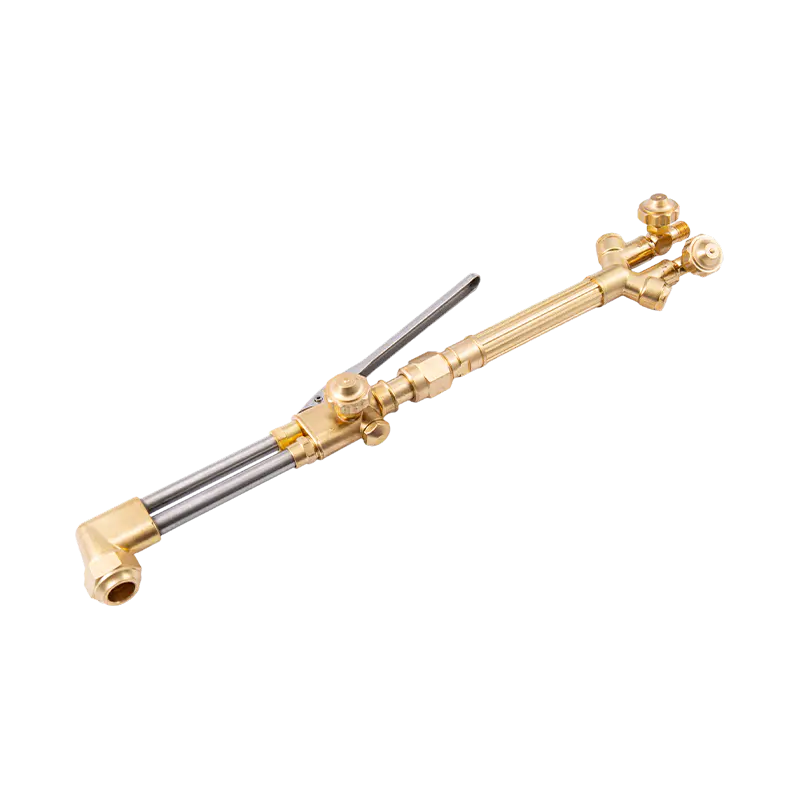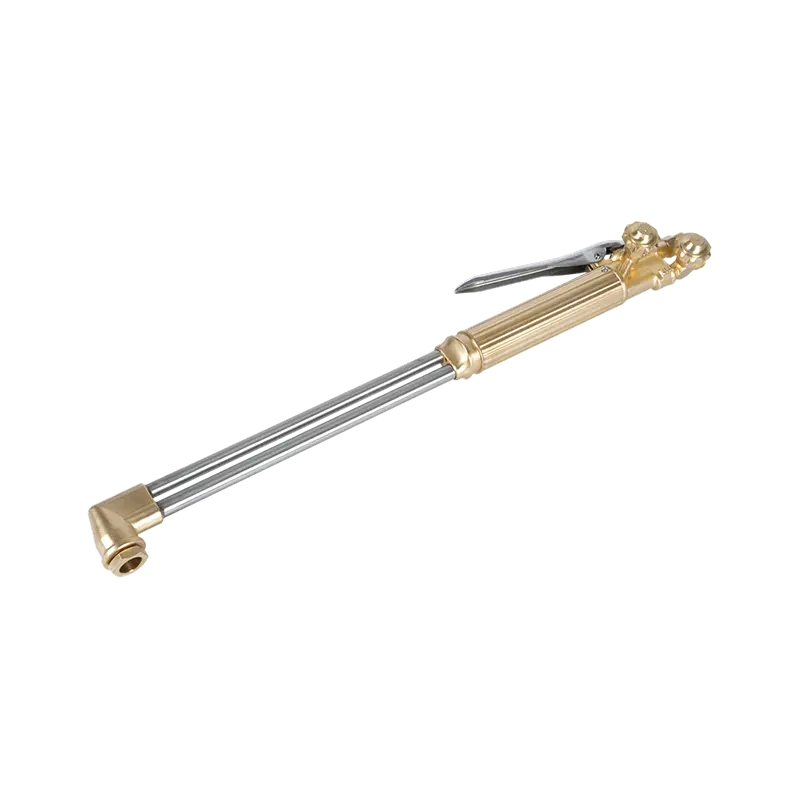
Uma tocha de oxi-acetileno devidamente ajustada produz uma chama neutra de cerca de 3.300°C (6.000°F) na ponta do cone interno, e os valores normais de trabalho permanecem na faixa de 3.100–3.300°C (5.600–6.000°F). Isso a torna a chama de gás prática mais quente na metalurgia, claramente à frente das chamas de oxigênio-propano ou oxigênio-MAPP.
Este calor é a razão pela qual o equipamento de oxiacetileno continua sendo o padrão para soldagem a gás, corte, brasagem e aquecimento local após mais de um século de uso industrial. As seções abaixo explicam de onde vem a temperatura, como ela é distribuída pela chama e o que isso significa quando você seleciona, configura ou opera uma tocha.
O que exatamente medimos quando falamos sobre temperatura da chama
Uma "tocha de acetileno" na linguagem comercial é uma tocha de oxi-acetileno: combustível de acetileno misturado com oxigênio em vez de ar atmosférico. A chama não é um bloco uniforme de calor. Possui três zonas com temperaturas muito diferentes, e saber qual zona está sendo medida é importante para cada trabalho.
| Zona de chama | Temperatura aproximada | Papel no trabalho |
|---|---|---|
| Cone interno (chama primária) | 3.100–3.300°C (5.600–6.000°F) | Zona mais quente; usado para soldagem e corte de pré-aquecimento |
| Envelope intermediário (chama secundária) | 1.800–2.800°C (3.300–5.100°F) | Área de aquecimento mais suave para brasagem e pré-aquecimento |
| Borda externa da chama | 500–1.200°C (900–2.200°F) | Blindagem; espalha o calor por uma área mais ampla |
Para a maioria das operações de corte e soldagem, o número que importa é a temperatura do cone interno, porque esse é o ponto que você aponta para o metal. O envelope externo mais frio ainda está quente o suficiente para pré-aquecer peças e soldar. As três configurações de chama mudam a imagem:
- Chama neutra — oxigênio e acetileno equilibrados; fornece o mais alto calor de trabalho limpo e é a configuração correta para praticamente todos os cortes e soldagem.
- Chama de cementação — excesso de acetileno; funciona mais frio, produz fuligem e adiciona carbono. Use-o apenas para casos especiais, como endurecimento por chama.
- Chama oxidante — excesso de oxigênio; queima com um chiado mais agudo e pode ficar um pouco mais quente, mas oxida o metal de solda e é reservado para alguns trabalhos de bronze.
Portanto, quando alguém cita a temperatura de uma tocha de acetileno, está se referindo ao cone interno da chama neutra. Como a chama neutra é o ponto de referência, o restante deste artigo a utiliza, salvo indicação em contrário.
Por que o acetileno produz a chama de gás mais quente
O acetileno (C2H2) libera uma grande quantidade de calor por unidade de gás durante a combustão, mas não é por isso que vence. A propriedade decisiva é a velocidade da chama. A reação acetileno-oxigênio se propaga muito mais rápido do que as reações de propano ou MAPP, de modo que a energia liberada se concentra em uma zona pequena e intensa em vez de se espalhar. O propano fornece mais energia total por quilograma de combustível, mas sua chama é mais larga e mais fria porque a reação é mais lenta.
| Gás combustível | Temperatura máxima aproximada com oxigênio |
|---|---|
| Acetileno (C2H2) | 3.100–3.300°C (5.600–6.000°F) |
| Gás MAPP | 2.900–3.000°C (5.300–5.400°F) |
| Propano (C3H8) | cerca de 2.800°C (5.100°F) |
| Gás natural (metano) | cerca de 2.700°C (4.900°F) |
Se você usar acetileno com ar puro, a temperatura cai para aproximadamente 2.400°C (4.400°F), e é por isso que o fornecimento de ar de oficina não é usado para cortar aço. A alta temperatura, combinada com a liberação concentrada de calor, também é a razão pela qual o acetileno continua sendo o gás preferido para soldagem por fusão de aço, em vez de apenas para aquecimento.
O que 3.300°C (6.000°F) significa na prática
A temperatura total da chama não é o que derrete o aço no corte. O corte com oxicorte funciona levando o aço carbono à sua temperatura de ignição em um fluxo de oxigênio, aproximadamente 870–980°C (1.600–1.800°F), dependendo da liga. A chama da tocha realiza o pré-aquecimento; a alavanca de oxigênio então queima o ferro quente e o sopra. É por isso que uma chapa grossa precisa de um pré-aquecimento mais longo, mas o corte ocorre a uma velocidade constante.
- Corte — pré-aqueça a borda até ficar vermelho brilhante e, em seguida, inicie o jato de oxigênio; a temperatura do cone interno deixa bastante margem mesmo em oficinas frias.
- Soldagem por fusão - o cone interno derrete o metal base com rapidez suficiente para que a haste de enchimento e o metal base se fundam em uma poça sem superaquecer a área circundante.
- Brasagem e soldagem de prata - a chama externa controlável aquece as peças correspondentes rapidamente, enquanto mantém o metal de adição abaixo de sua faixa de fusão até que você precise dele.
- Aquecimento, dobra e endireitamento - o amplo envelope de chama ajuda a encolher e endireitar eixos e placas onde o aquecimento lento e uniforme é mais importante do que a temperatura máxima.
Resumindo, o pico de temperatura elevado proporciona velocidade e controle. Uma chama de temperatura mais baixa, como o propano, ainda pode cortar aço se o operador for paciente, mas as oficinas de produção escolhem o oxi-acetileno porque o calor chega rapidamente e pode ser direcionado com precisão.
Por que a chama real fica mais quente ou mais fria que o valor contábil
Os fabricantes citam temperaturas ideais de chama medidas em laboratório. Em uma bancada real, várias coisas afastam o valor de trabalho desse número:
- Proporção de gás — sair da configuração neutra altera o caráter da chama; uma chama de cementação resfria a zona e cobre o trabalho com fuligem.
- Tamanho da ponta - uma ponta escolhida para chapas finas produz uma pequena chama que priva a chapa grossa de calor; uma gorjeta grande demais para o trabalho cria ruído e desperdício.
- Condição da ponta — acúmulo de carbono, respingos ou sede danificada distorcem o cone da chama e diminuem drasticamente a transferência efetiva de calor.
- Distância de trabalho — o cone interno deve pairar aproximadamente 2–4 mm da obra; muito atrás e a maior parte do calor é perdida para o ar.
- Qualidade do fornecimento de gás — umidade, vazamentos ou configurações de pressão incompatíveis fazem a chama crepitar e resfriar a zona de maneira desigual.
Nenhum desses problemas significa que a tocha não consegue atingir a temperatura nominal. Eles significam que a configuração e a condição do equipamento determinam o que você realmente obtém na peça de trabalho.
Escolhendo uma ponta e uma tocha que forneçam calor
A maneira mais fácil de perder a maior parte da vantagem teórica do acetileno em termos de temperatura é usar o bico errado. As pontas de corte de acetileno têm passagens de gás menores que as pontas de propano e não podem ser trocadas entre tipos de combustível. Para qualquer trabalho, combine três coisas: a série da ponta com a tocha, o tamanho da ponta com a espessura da placa e o acessório de corte com a classe do cabo (leve, médio ou pesado). Em nossa própria produção, vemos que um conjunto incompatível é quase sempre o motivo pelo qual uma loja relata que sua tocha “não esquenta o suficiente”.
As pontas de acetileno são produzidas em diversas séries numeradas para atender diferentes marcas de tochas e padrões regionais. Se você estiver montando uma estação, vale a pena ler o orientação de seleção e manutenção para pontas e bicos de tocha de corte para que você solicite o tamanho correto do assento e a perfuração a gás na primeira vez.
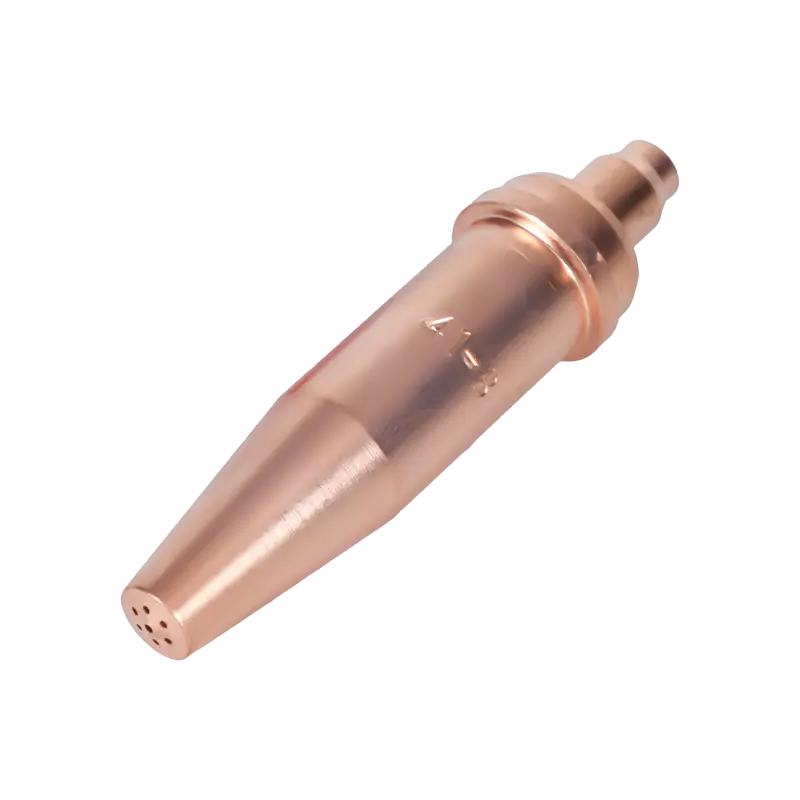
 Pontas da tocha de corte de acetileno série 1-101 Essas pontas de acetileno padronizadas de 76 mm se adaptam a vários modelos de tocha e suportam aço de 5 a 200 mm, tornando-as uma escolha prática ao selecionar o tamanho de ponta certo para sua estação. Ver Produto →
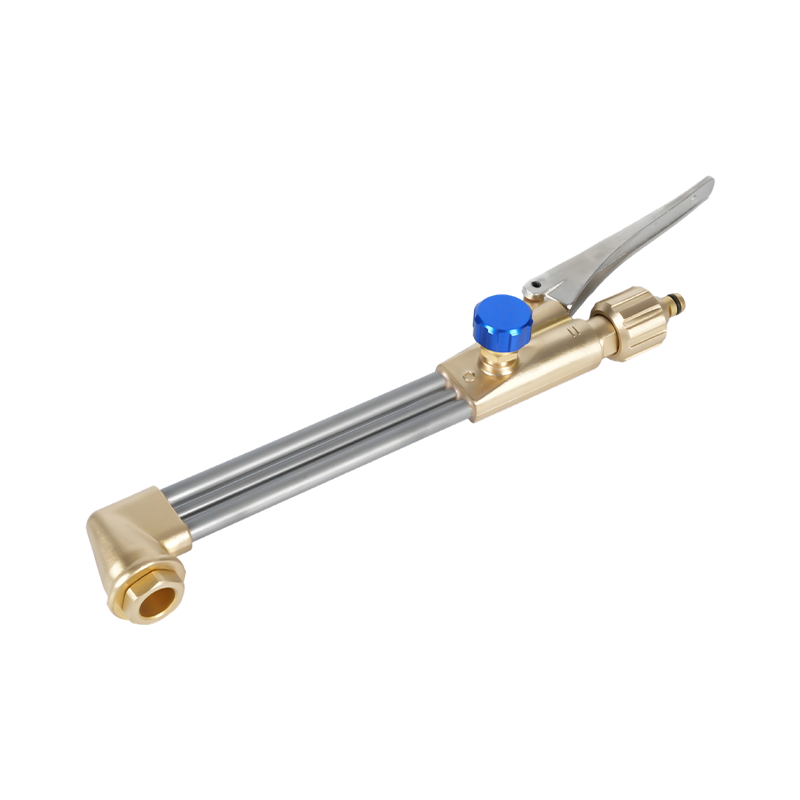
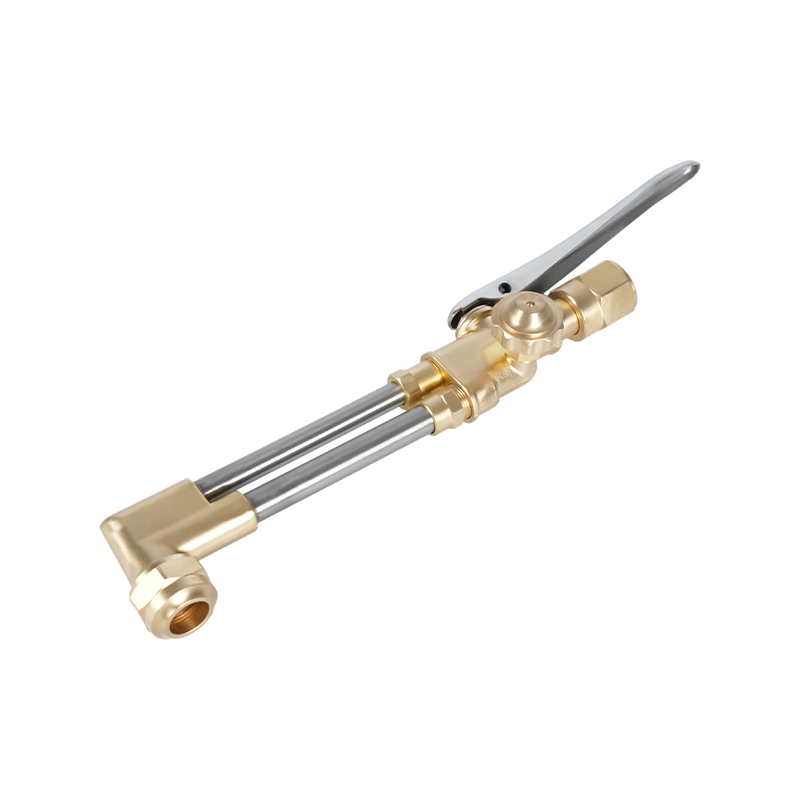
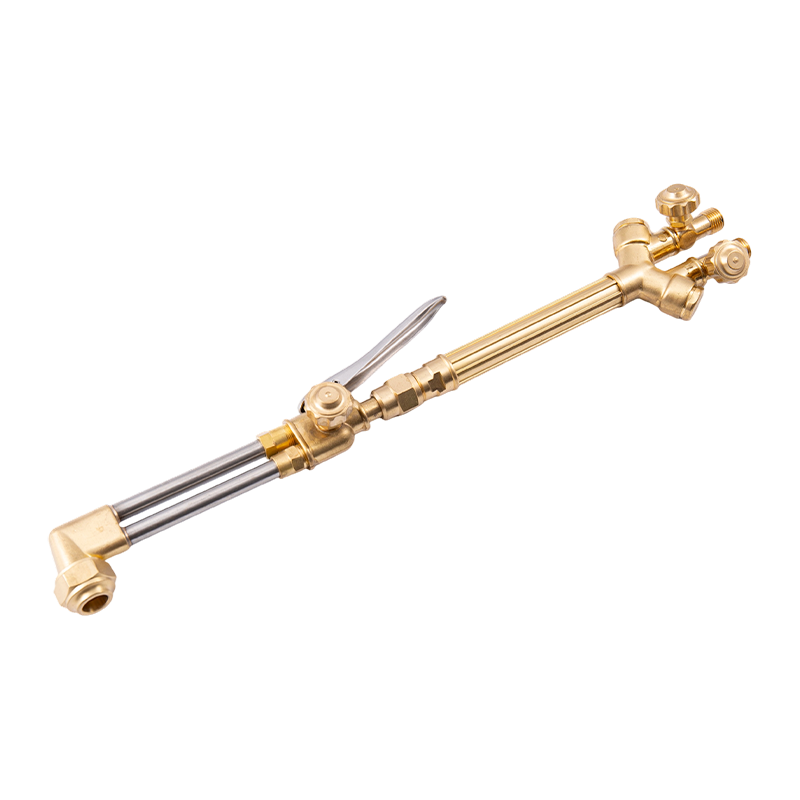
Do lado da tocha, uma tocha de corte resistente é a base certa para o corte diário de aço: ela segura o acessório com firmeza, fornece fluxo de gás uniforme e lida com chapas mais espessas com tempos de pré-aquecimento mais curtos. Para usuários que trabalham tanto com oxi-acetileno quanto com propano, uma tocha projetada para alternar entre os dois gases é prática, desde que o acessório e as pontas sejam trocados juntos.
 Kit de tocha de corte de oxi acetileno propano para serviço pesado A217 Este kit resistente combina o acessório A212 com a alça A211, oferecendo controle suave do fluxo de gás para corte, brasagem ou aquecimento. Ela atende usuários que precisam de uma tocha robusta e versátil. Ver Produto →
Verifique também o estilo regional antes de comprar componentes: tochas e pontas de estilo americano, australiano, britânico e japonês não são intercambiáveis. Compre de um fabricante que atenda aos padrões locais, para que as pontas de reposição permaneçam disponíveis durante a vida útil da tocha.
Trabalhando com segurança nessas temperaturas
A 3.300°C, o risco real não é a chama em si, mas tudo ao seu redor. O refluxo da chama na mangueira ou no misturador cria um flashback, que pode estourar uma linha ou danificar a tocha em milissegundos. A proteção padrão é um supressor de flashback instalado na tocha e no regulador, além de uma válvula de retenção onde os regulamentos assim o exigirem.
 Supressor de flashback de oxi-acetileno série B288 Projetado para evitar flashbacks e fluxo reverso de gás, este supressor adiciona proteção essencial à sua tocha e regulador. Ajuda a manter as linhas de gás seguras durante trabalhos de corte em alta temperatura. Ver Produto →
- Pressão de acetileno — nunca ajuste o regulador de acetileno acima de 15 psi (cerca de 1,0 bar); o acetileno torna-se instável e pode se decompor em pressões mais altas.
- Manuseio de cilindro — mantenha os cilindros de acetileno na posição vertical, fixe-os e guarde-os longe de fontes de calor.
- Acessórios e mangueiras — mantenha as conexões de oxigênio livres de óleo e graxa e inspecione as mangueiras quanto a rachaduras antes de cada trabalho pesado.
- Ventilação e EPI — trabalhe em um espaço ventilado e use luvas de soldagem e proteção para os olhos adequadas para trabalhos com gás.
Nada disso é opcional nessas temperaturas. Um supressor de flashback custa pouco em comparação com a linha que ele protege, e a mesma lógica se aplica a uma ponta devidamente limpa: cada componente do caminho do gás faz parte do desempenho da ferramenta.
Se você estiver configurando uma estação e quiser uma resposta confiável: a chama neutra de oxi-acetileno atinge aproximadamente 3.100–3.300°C (5.600–6.000°F) no cone interno, e a temperatura de trabalho depende do tamanho da ponta, da condição da ponta e de quão perto você mantém a chama do metal. O combustível não é o fator limitante; a correspondência entre tocha, ponta, pressão e equipamento de segurança é.
Se você estiver adquirindo corpos de tocha, acessórios de corte ou pontas de reposição, entre em contato com nossa equipe com a espessura da placa, o gás combustível e o padrão regional com o qual você trabalha, e você pode obter componentes que correspondam à temperatura da chama que seu trabalho realmente precisa.