Um fabricante que se prepara para cortar chapa de aço de 25 mm tem uma questão prática: quão quente é uma tocha de acetileno? A resposta útil é cerca de 3.150 a 3.330°C (5.700 a 6.030°F) quando o acetileno queima com oxigênio em uma tocha corretamente ajustada. Essa é a temperatura máxima da chama, não a temperatura do metal ou a temperatura média de toda a chama. A região mais quente é uma pequena zona logo à frente do cone interno brilhante.
O acetileno queimado no ar é muito mais frio, cerca de 2.400 a 2.500°C. Ainda é quente o suficiente para soldagem e pequenos trabalhos de aquecimento, mas não é a chama usada para cortes sérios de aço. Depois que o oxigênio é adicionado, a temperatura da chama aumenta acentuadamente e a tocha pode cortar, soldar, brasar ou aquecer metal rapidamente. O número varia de acordo com a proporção do gás, o tamanho da ponta, a pureza do oxigênio e a pressão operacional; portanto, trate qualquer valor único como uma faixa de trabalho em vez de uma constante de laboratório.
A resposta curta: Quão quente é uma tocha de acetileno?
Em uma chama neutra de oxi-acetileno, a temperatura máxima é comumente citada como 3.150°C. Outras referências confiáveis colocam o pico mais próximo de 3.300°C. A diferença vem do método de medição, da pureza do oxigênio, do design da ponta e do ponto exato onde a temperatura é medida. Para o planejamento da loja, uma faixa de 3.150 a 3.330°C é prática e honesta.
A chama tem duas zonas principais. O cone interno é onde o acetileno e o oxigênio começam a reagir. O envelope externo é onde os gases restantes queimam com o ar circundante. A temperatura mais alta não está na ponta da boca e nem na longa pena externa. Fica logo além do cone interno, onde a combustão primária é mais completa. É por isso que um soldador ajusta a chama a olho nu: o comprimento e a forma do cone interno dizem mais sobre a concentração de calor do que apenas a leitura do medidor.
Por que uma chama de oxi-acetileno atinge um calor tão alto
O acetileno é C2H2, um hidrocarboneto compacto com alto calor de combustão. Quando reage com o oxigênio puro, a reação primária libera uma grande quantidade de energia em um volume muito pequeno. A chama também possui alta velocidade de chama, de modo que a reação permanece estável na ponta e produz uma fonte de calor concentrada.
Propano, gás natural e gás MAPA podem cortar aço quando combinados com oxigênio, mas suas temperaturas de chama são mais baixas. A temperatura mais baixa não é automaticamente uma desvantagem. O propano costuma ser mais barato e seguro de armazenar e produz um padrão de calor mais amplo que pode ser útil para aquecimento. Para pré-aquecimento rápido, corte estreito e soldagem ou brasagem em alta temperatura, o acetileno continua sendo o gás combustível de referência.
Comparação de temperatura de chama para gases combustíveis comuns
| Gás combustível com oxigênio | Temperatura de pico típica da chama | Nota prática |
|---|---|---|
| Acetileno | 3.150–3.330°C (5.700–6.030°F) | Temperatura mais alta; pré-aquecimento rápido e chama concentrada |
| Propano | 2.800–2.900°C (5.070–5.250°F) | Temperatura mais baixa; bom para aquecimento e corte mais lento |
| MAPP | 2.900–3.000°C (5.250–5.430°F) | Faixa média; frequentemente usado onde o armazenamento de acetileno é restrito |
| Gás natural | 2.700–2.800°C (4.890–5.070°F) | O mais baixo deste grupo; conveniente onde há gás canalizado disponível |
| Acetileno in air | 2.400–2.500°C (4.350–4.530°F) | Não utilizado para cortes pesados; pequeno aquecimento e soldagem |
Para cortar, a chama não precisa derreter o aço. É necessário levar um pequeno ponto à temperatura de combustão, cerca de 870°C para o aço-carbono, após o que o fluxo de oxigênio queima o ferro. Uma chama de acetileno mais quente atinge esse ponto mais rapidamente e coloca menos calor total na placa, o que ajuda a controlar a distorção.
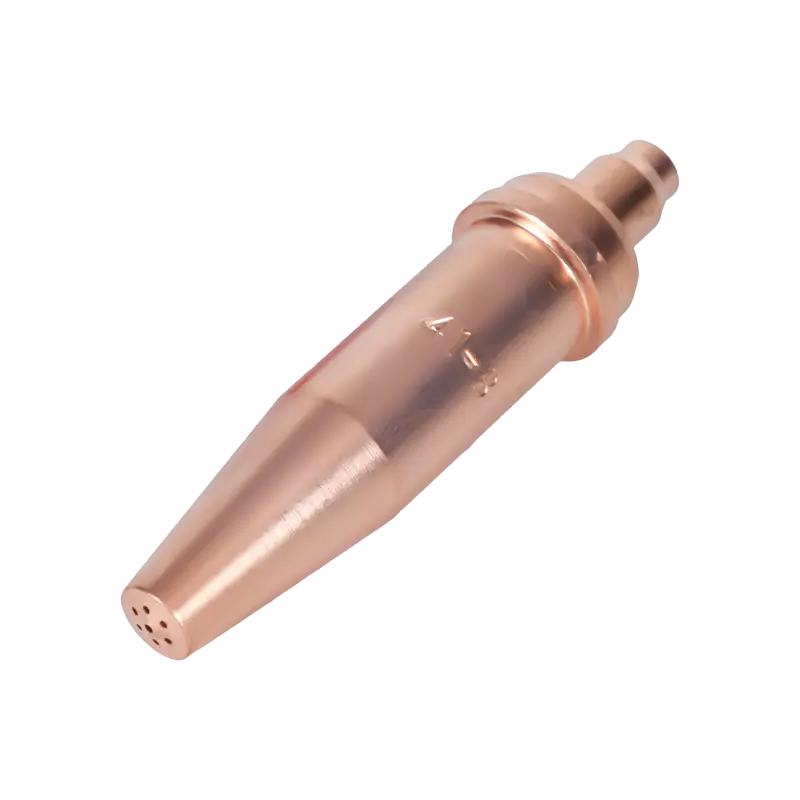
 Ponta da tocha de corte de acetileno série 1502 para corte de metal Acetileno cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Ver Produto →
O que muda a temperatura real na ponta
Diversas variáveis decidem se a chama se comporta como uma ferramenta de 3.150°C ou como uma ferramenta decepcionante de 2.800°C. São as mesmas variáveis que decidem a qualidade do corte, o consumo de gás e a segurança.
- Pureza do oxigênio: 99,5% de oxigênio produz uma chama mais nítida e quente do que o oxigênio de menor pureza ou suprimento contaminado.
- Proporção de gás: Uma chama neutra possui um cone interno transparente e arredondado. Uma chama oxidante é mais curta e mais alta; uma chama de cementação tem um excesso de acetileno. Somente a chama neutra ou levemente oxidante é usada para a maioria dos cortes.
- Tamanho e condição da ponta: Um orifício desgastado, alargado ou bloqueado altera a velocidade do gás e o formato da chama. Uma ponta classificada para a espessura da placa mantém o calor concentrado.
- Pressão e fluxo do regulador: Fluxo insuficiente produz uma chama suave. Muito fluxo pode levantar a chama ou desperdiçar gás sem adicionar calor útil.
- Limpeza e respingos da ponta: Sujeira, escória e óleo perturbam a mistura de gases. Pontas limpas cortam com mais rapidez e segurança.
- Técnica: A velocidade de deslocamento, o afastamento e o tempo de pré-aquecimento decidem quanto do calor da chama atinge o metal.
Uma tocha adequada ao trabalho proporciona um cone interno estável e um fluxo de oxigênio de corte constante. Se a chama mudar de formato quando a alavanca de corte for pressionada, o ajuste da ponta ou da pressão está errado e o calor efetivo no corte diminuirá.
Quão quente é o suficiente para cortar, soldar e aquecer?
Corte
Para corte oxi-acetileno, a chama pré-aquece o aço até sua temperatura de ignição, geralmente em torno de 870°C (1.600°F) para aço-carbono. Nesse ponto, o jato de oxigênio reage com o ferro e expulsa o óxido fundido do corte. A temperatura da chama de 3.000°C ou mais oferece uma grande margem, portanto a velocidade de corte depende mais da eficiência do pré-aquecimento e do fluxo de oxigênio do que da temperatura bruta da chama.
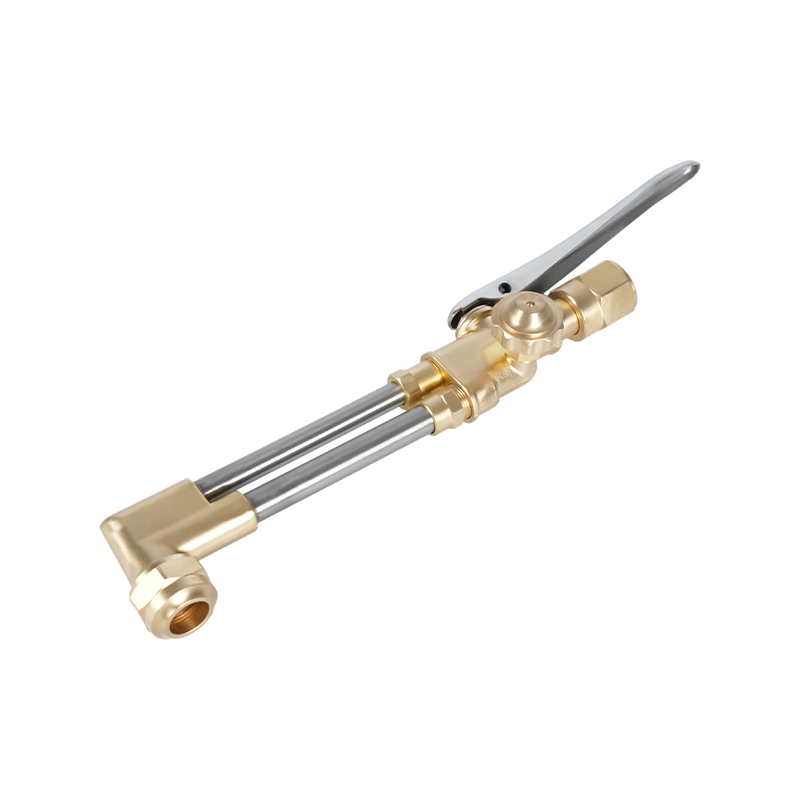
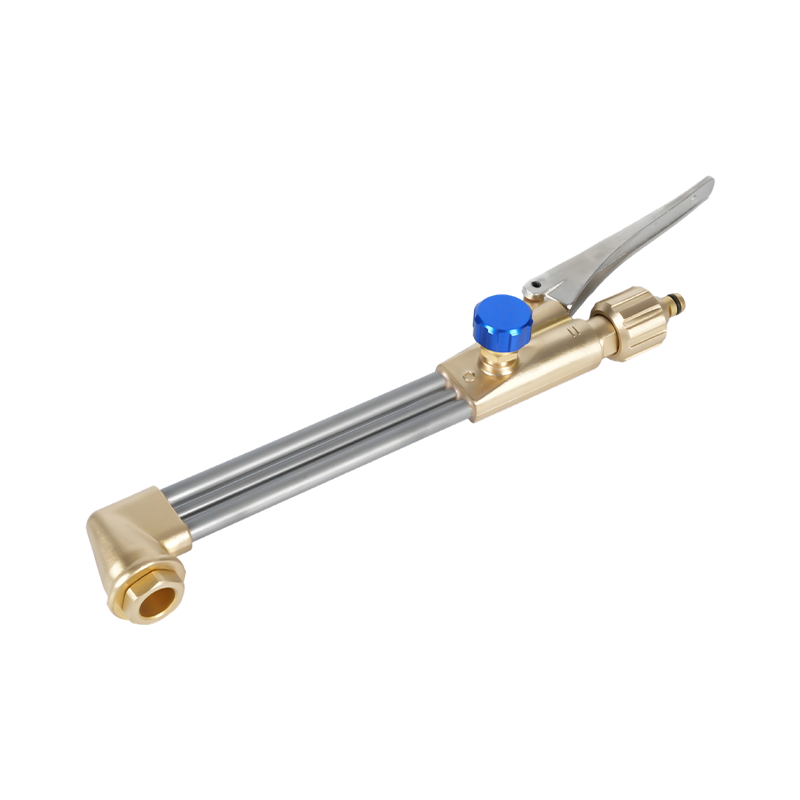
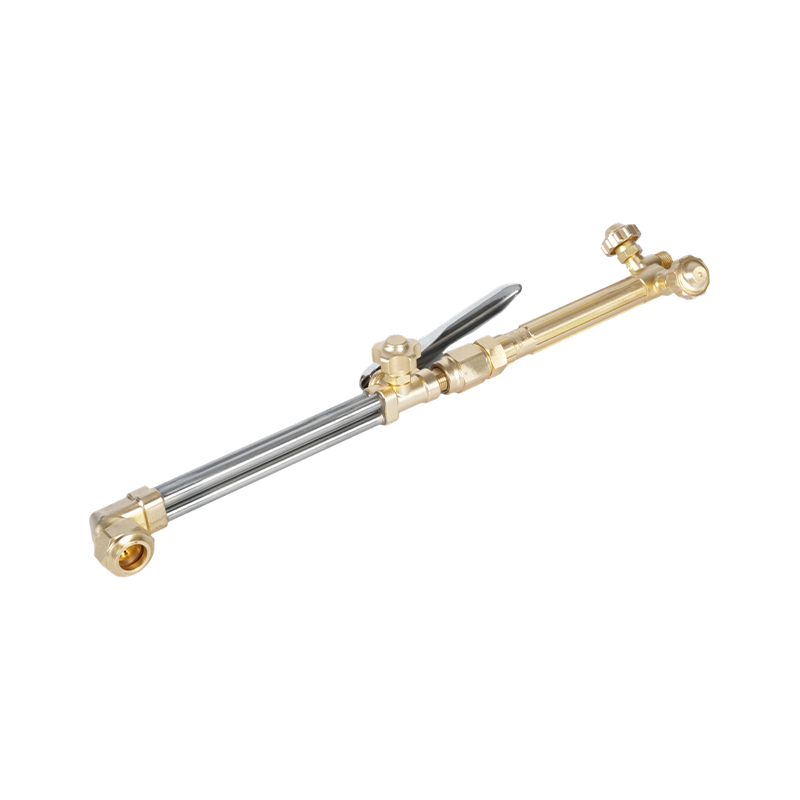
 Tocha de acetileno portátil resistente E250 para corte profissional Tocha portátil resistente para corte de acetileno ou propano, com cabo de aço inoxidável, válvulas de agulha e capacidade de até 250 mm. Ver Produto →
Soldagem e Brasagem
O aço derrete a aproximadamente 1.370 a 1.530°C, dependendo da liga. Uma chama de oxi-acetileno facilmente excede isso, e é por isso que ela pode soldar aço, soldar ligas de cobre e juntas de solda de prata. O risco é o superaquecimento. Uma chama muito quente para o enchimento e o metal base pode queimar elementos de liga, criar porosidade ou deformar peças finas.
Aquecimento
Aquecimento jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Escolhas de segurança e equipamentos que afetam a temperatura
A temperatura também é um problema de armazenamento de energia. Uma chama de tocha acima de 3.000°C pode inflamar materiais próximos, danificar mangueiras e transformar um pequeno tiro pela culatra em um flashback. Os supressores de flashback, as válvulas de retenção e as configurações corretas do regulador não reduzem a temperatura da chama, mas evitam que a chama volte para a mangueira ou cilindro.
Use supressores de flashback nas linhas de oxigênio e gás combustível. Mantenha as mangueiras afastadas de metal quente e escória. Verifique se há vazamentos com água e sabão, nunca com chama. Purgue as linhas de acordo com o procedimento do fabricante da tocha. Se a chama estourar, chiar ou mudar de cor enquanto você trabalha, desligue a tocha e descubra a causa antes de continuar. Esses hábitos são mais importantes do que qualquer classificação de temperatura.
 Supressor de Flashback para Tocha de Acetileno Série C588 Supressor de flashback de latão para soldagem e corte de acetileno, apoiando o fornecimento seguro de gás e proteção contra fluxo reverso em trabalhos de fabricação, construção e manutenção. Ver Produto →
Para uma lista de verificação mais detalhada, consulte este guia para precauções de segurança ao usar uma tocha de corte .
Considerações práticas de compra para tochas de acetileno
Ao comparar tochas e pontas de acetileno, não compre apenas na temperatura de pico citada. Observe o serviço de gás, a classificação de serviço e a forma como a ponta é usinada. Um cabo resistente com corpo de latão suporta aquecimento repetido e resiste melhor ao desgaste da linha do que um cabo leve. Uma ponta de corte com um orifício limpo e de tamanho correto proporciona uma chama estável e um corte estreito.
Combine a ponta com a espessura da placa e o gás combustível. As pontas de acetileno não são intercambiáveis com as pontas de propano porque o orifício e as características do fluxo são diferentes. Os padrões regionais também são importantes: as conexões da tocha americana, australiana, britânica e japonesa usam roscas e ângulos de assento diferentes. Se você estiver substituindo uma tocha em um manifold existente, confirme o estilo de conexão antes de fazer o pedido.
Para fabricantes e grandes fabricantes, a consistência é uma questão da cadeia de abastecimento. Um fornecedor que forja seus próprios cabos e usina as pontas internamente pode manter tolerâncias de orifício e qualidade de liga de lote para lote. Se a tocha precisar se ajustar a um desenho ou painel de gás existente, envie o desenho, o tipo de gás e a pressão de trabalho ao fornecedor antes da produção. Você pode entre em contato com o fabricante para confirmar a compatibilidade e o prazo de entrega.
Resumindo: uma tocha de acetileno com oxigênio atinge cerca de 3.150 a 3.330°C em seu ponto mais quente, e esse calor está concentrado logo além do cone interno. O número exato em sua oficina depende da pureza do oxigênio, da proporção do gás, da condição da ponta e das configurações de pressão. Defina uma chama neutra, use a ponta correta e trate os dispositivos de segurança como parte do sistema de controle de temperatura. Faça isso e a chama cortará, soldará ou aquecerá de maneira previsível, em vez de apenas queimar.