Um corte limpo de oxi-acetileno é principalmente uma questão de ordem e números. Inspecione o equipamento, ajuste cada regulador de acordo com a tabela de pressão da ponta da tocha, purgue ambas as mangueiras, acenda o acetileno e ajuste uma chama neutra, depois leve o aço a um vermelho alaranjado brilhante antes de pressionar a alavanca de oxigênio. Pule uma etapa e o corte mostra isso.
Este guia percorre toda a sequência de uma tocha de corte de acetileno: inspeção, pressões, purga, iluminação, ajuste de chama, deslocamento de corte, desligamento e os defeitos que apontam para um erro de configuração específico.
O que a tocha está realmente fazendo
Uma tocha de corte de acetileno não derrete o aço através da placa. A chama de pré-aquecimento eleva uma faixa estreita de metal à sua temperatura de ignição, aproximadamente 1.600 F (870 C), e então o jato central de oxigênio queima o ferro em óxido de ferro e o limpa. A lacuna deixada para trás, o corte, é metal oxidado em vez de metal derretido.
É por isso que a pressão do oxigênio e a velocidade de deslocamento são mais importantes do que os músculos. O acetileno fornece o calor e um cone interno compacto e quente. O oxigênio realiza o corte. O lado do combustível sempre funciona em baixa pressão porque o acetileno se torna instável acima de aproximadamente 15psi e pode se decompor dentro da mangueira.
Inspecione a roupa antes de abrir uma válvula
A maioria dos cortes feios e quase todos os acidentes começam com uma peça que deveria ter sido verificada primeiro. Trabalhe na roupa em uma ordem fixa para que nada seja esquecido:
- Cilindros: verticais e seguros, chave de acetileno ou chave inglesa ao alcance, nunca arrastados ou enrolados.
- Mangueiras: verifique se há rachaduras, queimaduras e conexões soltas e mantenha apenas mangueiras com classificação de acetileno no lado do combustível.
- Reguladores: parafusos de ajuste recuados, medidores marcando zero, sem óleo ou graxa nas conexões de oxigênio.
- Protetores de flashback: instalados nas saídas do regulador ou entradas da tocha, e nunca removidos apenas para fazer a conexão chegar.
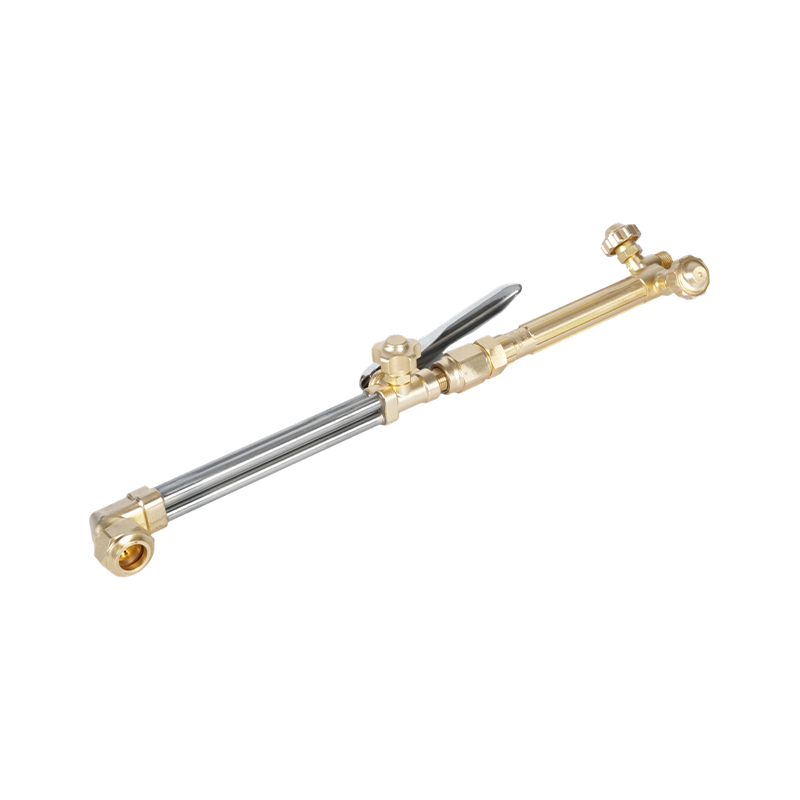
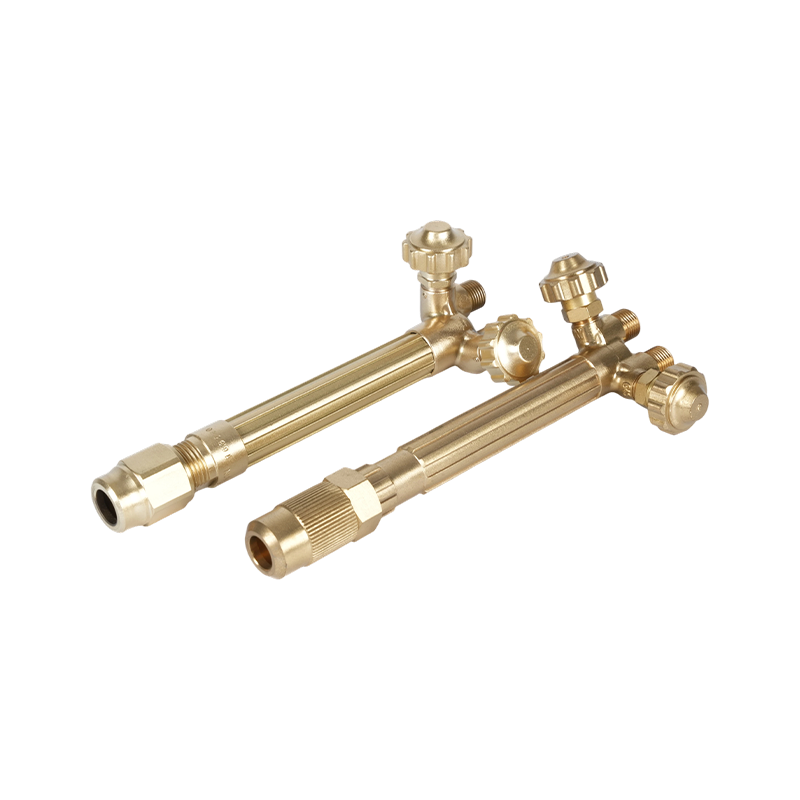
- Tocha e ponta: orifícios limpos, tamanho correto da ponta, sede não danificada, porca da ponta firme e válvulas que fecham completamente.
Uma ponta desgastada é fácil de ignorar. Um orifício em forma de sino ou grande demais desperdiça oxigênio, alarga o corte e faz o corte oscilar, não importa quão firme seja sua mão.
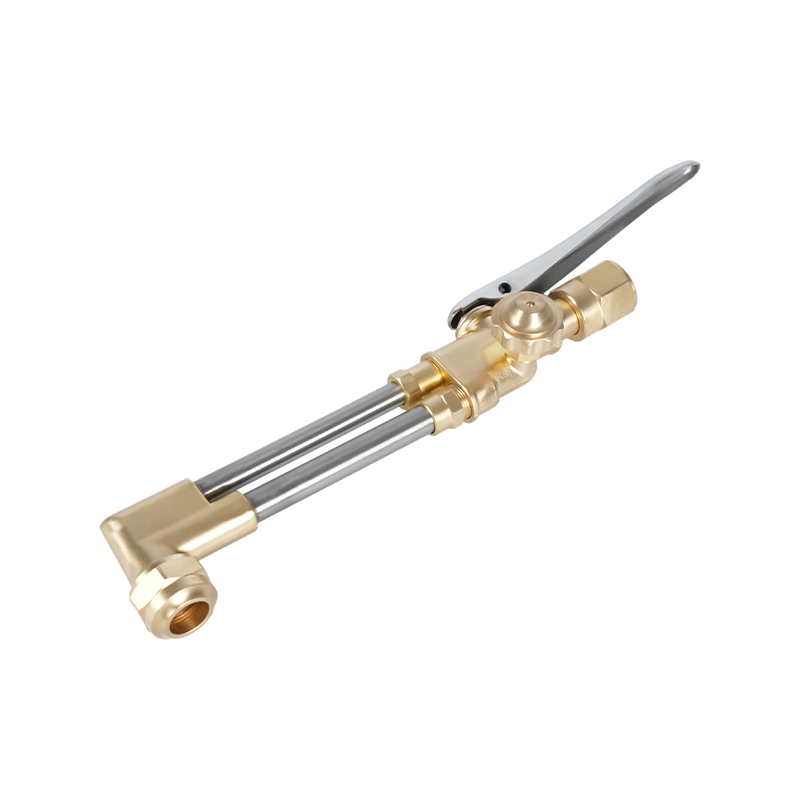
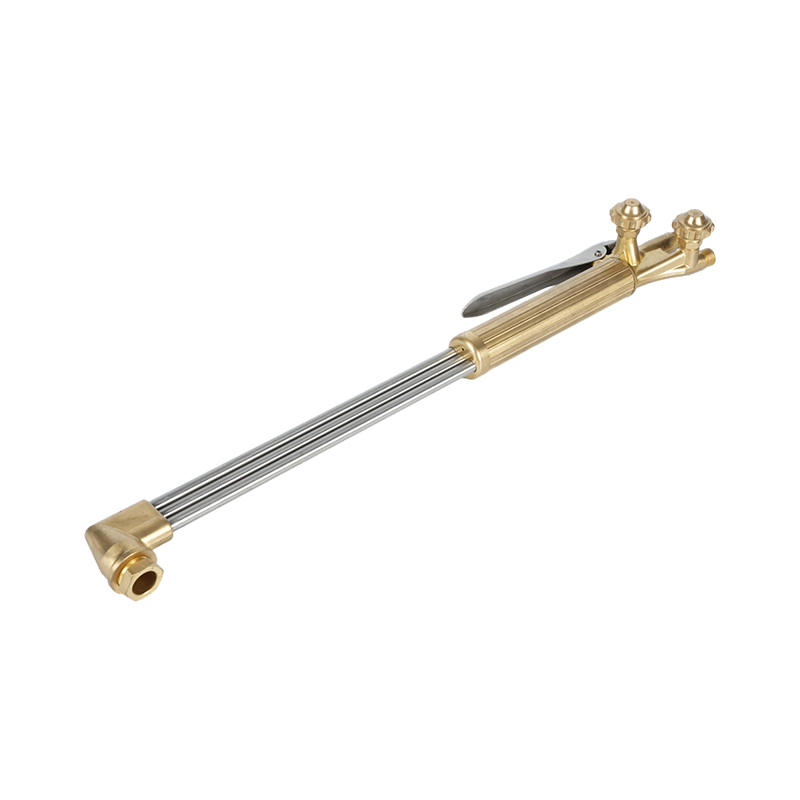 Tocha de corte portátil de oxigênio e acetileno para serviços pesados B400 Quando uma ponta desgastada ou ajuste de pressão afeta a qualidade do corte, esta tocha para serviço pesado proporciona fluxo de gás estável, durabilidade em latão forjado e capacidade de corte de 300 mm. Ver Produto →
Defina as pressões do regulador para sua ponta
Ajustar as pressões com os parafusos de ajuste do regulador, com as válvulas da tocha fechadas, e confirmá-las nos manômetros. O acetileno permanece baixo, geralmente de 3 a 6psi para corte manual, e nunca deve exceder 15psi. O oxigênio geralmente funciona entre 20 e 40psi, dependendo do tamanho da ponta e da espessura da placa.
| Tamanho da ponta | Espessura da placa | Pressão de acetileno | Pressão de oxigênio |
|---|---|---|---|
| 0 | 3 a 6 mm (1/8 a 1/4 pol.) | 3psi | 20psi |
| 1 | 1/4 a 1/2 pol. (6 a 12 mm) | 4psi | 25psi |
| 2 | 1/2 a 3/4 pol. (12 a 20 mm) | 5 psi | 30psi |
| 3 | 3/4 a 1-1/2 pol. (20 a 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 a 3 pol. (40 a 75 mm) | 6 psi | 40 psi |
Trate o gráfico como ponto de partida. Se aparecer escória pesada, a pressão não é automaticamente a culpada; a condição da ponta e a velocidade de deslocamento são igualmente prováveis.
Purgar, acender e sintonizar a chama
Purgue cada mangueira separadamente antes de acender. Abra uma válvula da tocha por dois ou três segundos, feche-a e repita do outro lado. Isso empurra o ar para fora das linhas para que a primeira chama seja previsível.
Abra a válvula da tocha de acetileno cerca de um oitavo a um quarto de volta e acenda o gás com um percutor. Aumente o acetileno até que a fuligem e a chama saltitante desapareçam. Deixe a válvula do cilindro de acetileno aberta no máximo uma volta e meia para que possa ser desligada rapidamente e abra a válvula do cilindro de oxigênio totalmente para que a válvula assente em sua posição traseira.
Em seguida, traga o oxigênio lentamente até que o cone interno fique afiado e definido e a cauda de acetileno simplesmente desapareça. Essa é uma chama neutra e é o cenário para cortar aço.
As três configurações de chama
- Carburação: excesso de acetileno, com pena macia além do cone interno. Pré-aquecimento lento e tendência a depositar carbono.
- Neutro: cone interno afiado, sem penas. A chama de corte padrão para aço-carbono.
- Oxidante: cone interno curto com chiado. Ele adiciona calor rapidamente, mas produz incrustações e arestas quando usado sem cuidado.
Corte: pré-aquecer, perfurar e viajar
Segure a ponta perpendicular à placa, cerca de 1/8 a 1/4 pol. Acima da superfície, e pré-aqueça a borda até que ela brilhe em um vermelho alaranjado brilhante. Pressione totalmente a alavanca de oxigênio e mova-se para o corte com mão firme. O jato de oxigênio faz o trabalho a partir desse momento.
Para um corte que começa dentro da placa, incline a ponta, pré-aqueça um pequeno ponto e abra o oxigênio lentamente até que o ponto queime antes de endireitar a tocha e continuar.
A velocidade de deslocamento é avaliada por sons e faíscas. Um chiado constante, faíscas saindo em linha reta e um corte limpo sob a ponta significam que a velocidade está correta. Muito rápido deixa um corte incompleto e arrasta linhas na parte inferior. Muito lento superaquece a placa, arredonda a borda superior e produz escória pesada.
As tochas manuais suportam confortavelmente cerca de 6 a 50 mm (1/4 a 2 pol.) de aço. Placas mais pesadas precisam de uma ponta maior e um pré-aquecimento mais longo, e o corte manual acima de cerca de 4 pol. torna-se um teste de paciência e não de técnica.
Lendo defeitos de corte
A maioria dos defeitos de corte manual tem mais de uma causa possível, mas o padrão no corte o restringe rapidamente.
| O que você vê | Causa habitual | O que ajustar |
|---|---|---|
| Corte para antes da parte inferior | Viajar muito rápido ou pressão de oxigênio muito baixa | Diminua a velocidade, verifique o tamanho da ponta e a configuração de oxigênio |
| Escória superior pesada, borda superior arredondada | Viaja muito devagar, ponta superdimensionada, muito pré-aquecimento | Aumente a velocidade de deslocamento, coloque uma ponta menor |
| Escória apertada presa sob o prato | Viaje muito rápido, baixo fluxo de oxigênio, ponta muito pequena | Aumente o oxigênio, diminua a velocidade de deslocamento, aumente um tamanho de ponta |
| Corte largo e irregular | Ponta gasta ou suja, espaçador errado, sede danificada | Limpe ou substitua a ponta e reinicie o impasse |
| Tiro pela culatra ou estouro | Ponta superaquecida, ponta tocando a peça, porca da ponta solta | Resfrie a ponta, aperte a porca, verifique novamente as pressões |
Desligamento na ordem certa
Feche primeiro a válvula de combustível da tocha, depois a válvula de oxigênio da tocha e depois as válvulas do cilindro. Abra as válvulas da tocha, uma de cada vez, para purgar a pressão restante de cada mangueira até que ambos os medidores indiquem zero e, em seguida, feche as válvulas da tocha novamente.
Desaperte ambos os parafusos de ajuste do regulador até que girem livremente e confirme se não há pressão retornando aos medidores. Enrole as mangueiras sem dobrá-las, guarde a tocha com as válvulas fechadas e nunca deixe o conjunto pressurizado durante a noite.
Regras de segurança que não são opcionais
O corte com acetileno tem uma pequena lista de regras rígidas, e elas existem porque o modo de falha é um flashback em vez de um corte estragado:
- Instale supressores de flashback nas linhas de oxigênio e combustível e trate-os como peças de reposição e não como acessórios para toda a vida.
- Nunca exceda 15 psi de acetileno e não retire mais do que cerca de um sétimo do conteúdo de um cilindro por hora enquanto o cilindro estiver na posição vertical.
- Mantenha óleo, graxa e fluido hidráulico longe das conexões e mangueiras de oxigênio.
- Corte somente com ventilação ou extração local, pois metais e revestimentos queimados liberam gases graves.
- Use um atacante em vez de um fósforo e use óculos escuros ou protetor facial.
- Nunca corte um tambor, tanque ou tubo que contenha combustível ou uma substância desconhecida sem uma limpeza documentada.
Os atalhos de configuração são a parte menos tolerante deste trabalho. Para uma lista de verificação mais completa que você pode entregar a uma equipe, nosso guia para precauções de segurança da tocha de corte vale imprimir e afixar próximo à bancada.
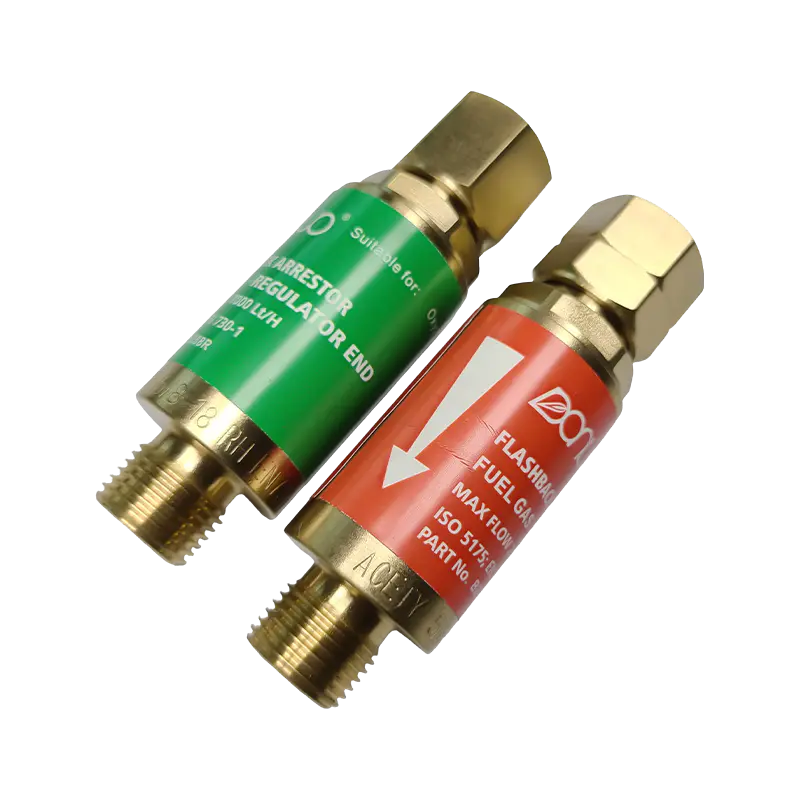 Supressor de flashback de oxi-acetileno série B288 Quando os atalhos de configuração são arriscados, este supressor evita flashbacks e fluxo reverso de gás, com vários modelos de conexão. Ver Produto →
Pontas, bicos e peças sobressalentes que alteram o corte
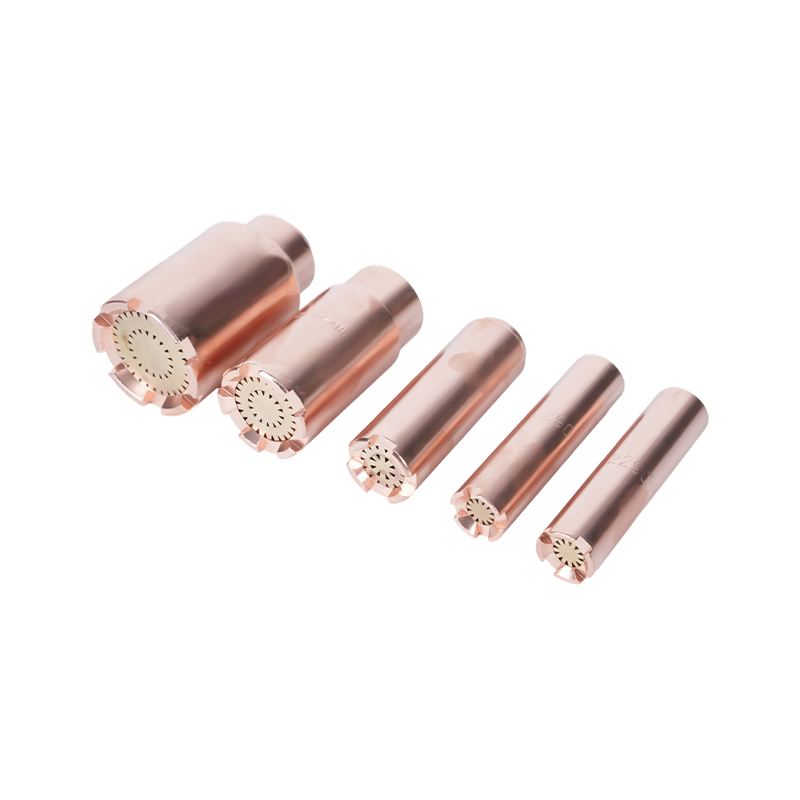
A seleção da ponta é a menor decisão com maior efeito na qualidade do corte. O orifício deve corresponder primeiro à espessura da placa, e a família da ponta deve corresponder ao gás combustível em segundo lugar, porque as pontas de acetileno são construídas de forma diferente das pontas de propano e não se intercambiam de maneira limpa.
As pontas de corte de acetileno possuem um orifício perfurado reto em um corpo de peça única e se desgastam de maneira previsível. Quando o furo aumenta ou a face sofre erosão, o consumo de oxigênio aumenta e o corte aumenta, mesmo com as mesmas configurações de pressão que funcionaram no mês passado. Limpar com o limpador de pontas correto e manter um conjunto sobressalente na prateleira é mais barato do que combater o corte.
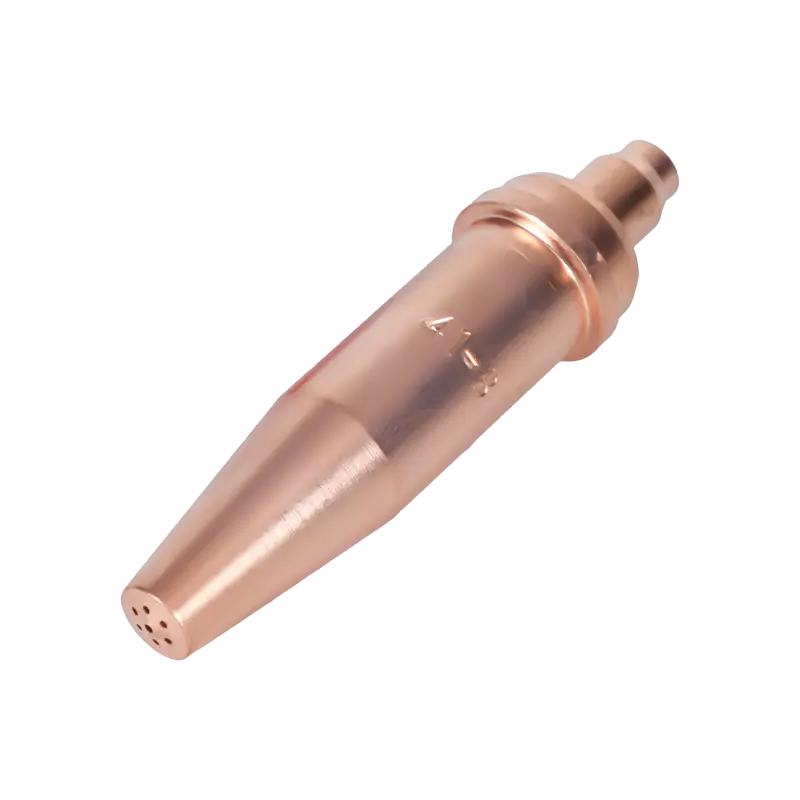
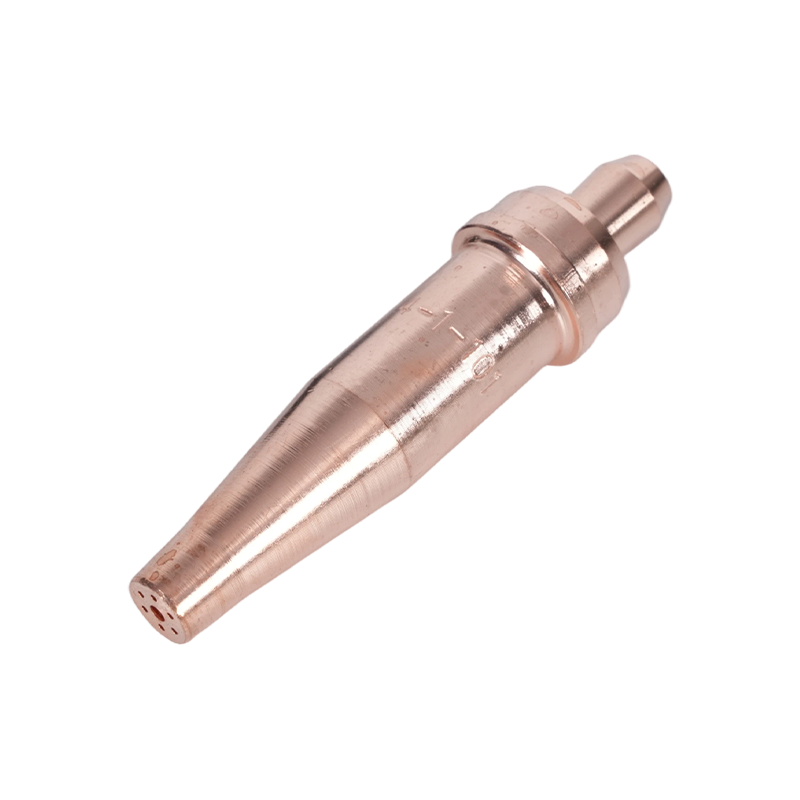 Pontas da tocha de acetileno série 1-101 Quando as pontas gastas ampliam os cortes e aumentam o uso de oxigênio, essas pontas de acetileno oferecem comprimento de 76 mm, alcance de 5 a 200 mm e ampla compatibilidade com tocha. Ver Produto →
A sequência nunca muda realmente: inspecione, ajuste as pressões no gráfico para a ponta, purgue, acenda o acetileno, ajuste a chama para neutro, pré-aqueça para laranja, corte com deslocamento constante e desligue em ordem. Uma roupa bem cuidada e com pontas limpas faz a maior parte do trabalho antes que sua mão faça qualquer coisa.
Se você precisar de ajuda para combinar o corpo, o cabo ou a ponta da tocha com o gás com o qual você corta, ou se quiser quantidades e prazos de entrega para uma loja ou programa de revendedor, nossa equipe pode orientá-lo nas opções .