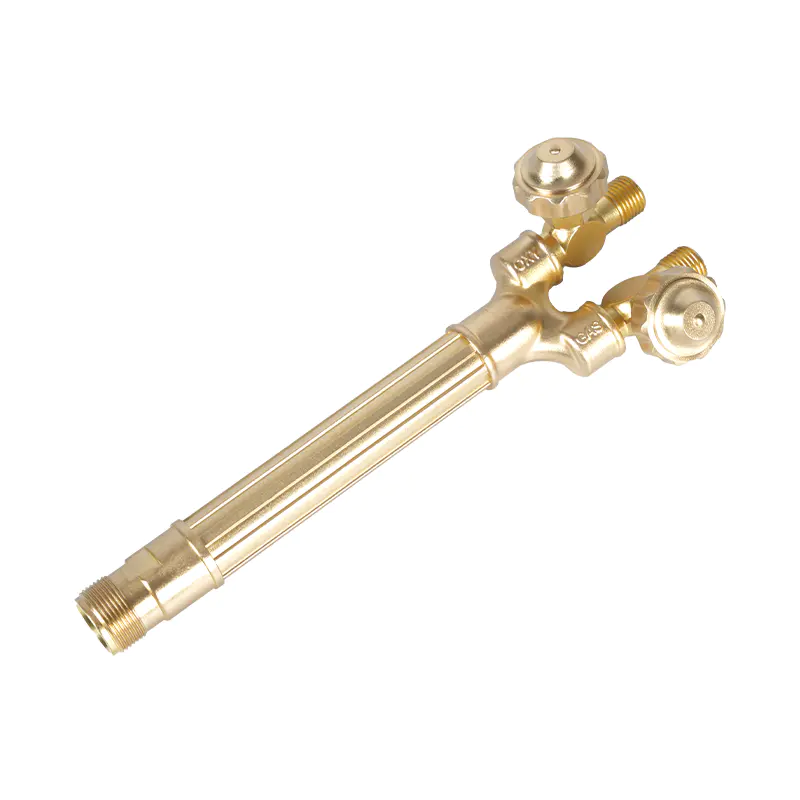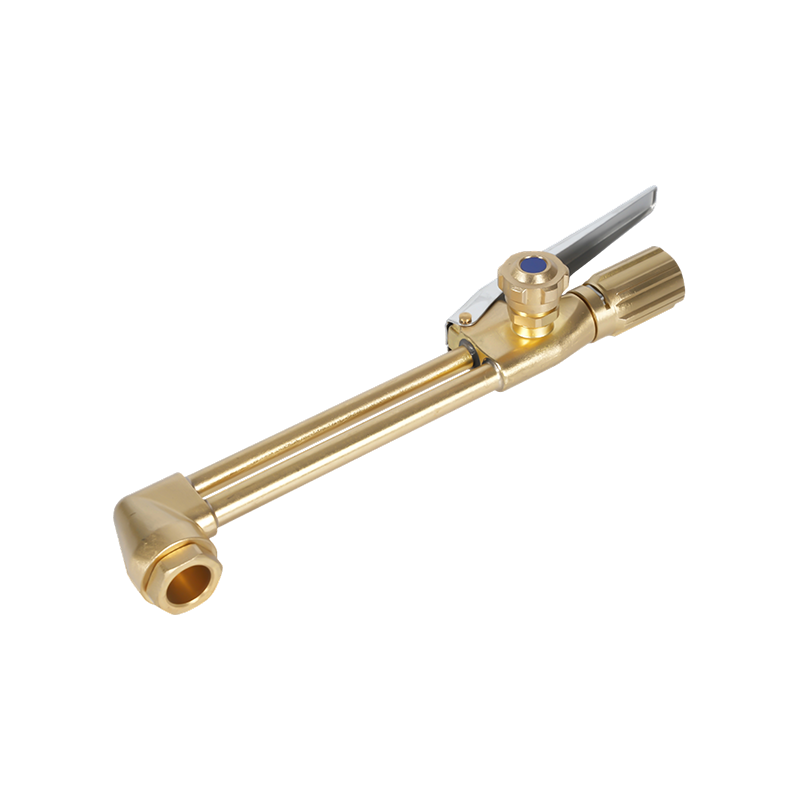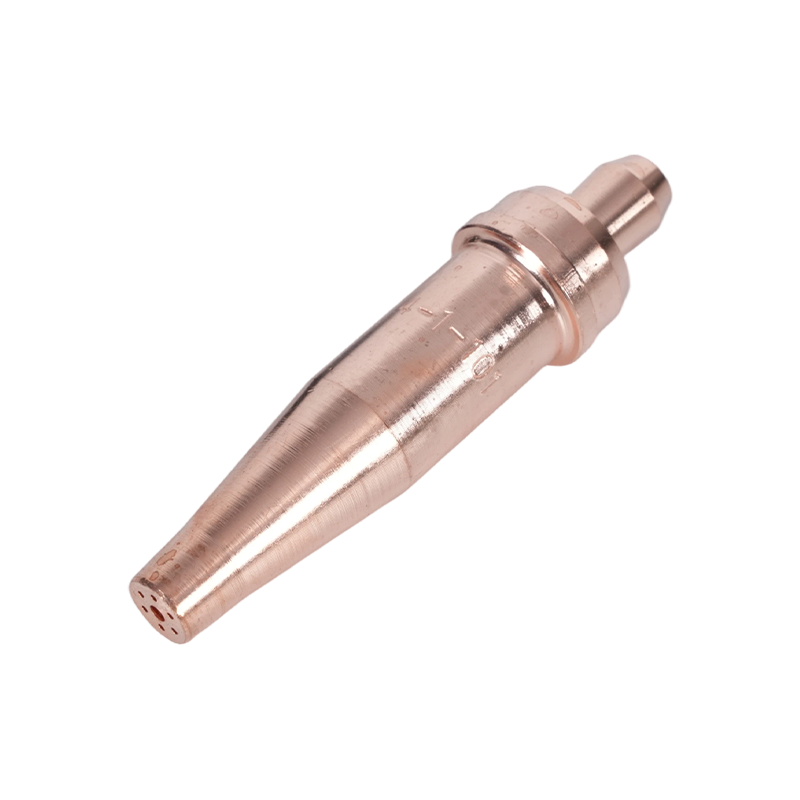
Uma dica nº 1, cerca de 28 psi de oxigênio e 4 psi de acetileno, desmontará uma placa de aço macio de 6 mm em alguns segundos. Passe a mesma tocha em uma placa de 25 mm sem tocar em nada e o corte para na metade, o corte se alarga e alguém acaba retificando a borda de volta à tolerância.
Nada mudou na operadora. O corte com oxi-acetileno é um dos poucos processos de usinagem de metal em que as decisões de configuração – tamanho da ponta, pressão do gás, afastamento e velocidade de deslocamento – decidem mais sobre o resultado do que a mão que segura a tocha. A orientação abaixo cobre a sequência de configuração, seleção de ponta e pressão, ajuste de chama, hardware de segurança e opções de hardware que tornam os cortes repetíveis.
Onde a qualidade do corte é realmente decidida
Três variáveis controlam o corte: velocidade do jato de oxigênio na ponta, entrada de calor de pré-aquecimento e velocidade de deslocamento. Dois dos três são travados antes que a chama seja acesa, e é por isso que uma tocha que “corta mal” geralmente apresenta um problema de configuração, e não um problema do operador.
- Condição do orifício da ponta e velocidade do jato definida pelo tamanho. Uma ponta que foi fresada, derrubada ou executada com pressão errada para seu tamanho perde velocidade e deixa o clássico corte áspero e desbotado.
- As configurações do regulador definem o pré-aquecimento e o corte do fluxo de oxigênio. A baixa pressão de oxigênio proporciona cortes lentos e incompletos; a pressão excessiva cria turbulência, um corte amplo e escória dura.
- A velocidade de deslocamento é a única variável ajustada durante o corte. As linhas de arrasto com ângulos de 10 a 15 graus atrás da vertical significam que a velocidade está correta; linhas de atraso quase verticais significam muito lento, e linhas de atraso achatadas significam muito rápido.
Sequência de configuração: ordem de operações
Trabalhe sempre na mesma sequência. A maioria das reclamações sobre uma “tocha com defeito” remonta a uma etapa ignorada aqui, e não à própria tocha.
- Inspecione antes de conectar: camisa da mangueira rachada ou inchada, sede da ponta danificada, gaxeta da válvula desgastada.
- Quebre brevemente cada válvula do cilindro para remover a poeira e feche-a novamente.
- Instale os reguladores e aperte as porcas de entrada com uma chave de tamanho correto, nunca um alicate ou uma chave de tubos.
- Instale supressores de flashback ou válvulas de retenção de fluxo reverso nas saídas do regulador ou entradas da tocha, conforme exigido pelo código do local.
- Conecte as mangueiras às pontas corretas e confirme se as conexões são do par de roscas direita, esquerda ou direita.
- Abra as válvulas do cilindro lentamente. Em um cilindro de acetileno, abra no máximo uma volta e meia para que possa ser desligado rapidamente.
- Ajuste as pressões de trabalho com as válvulas da tocha abertas e feche-as.
- Teste de vazamento em todas as juntas com água e sabão ou fluido de detecção de vazamento. Nunca com chama.
- Acenda com um acendedor de faíscas, não com um isqueiro descartável ou fósforo.
Seleção da ponta e pressão do gás
O tamanho da ponta é ajustado primeiro à espessura da placa e todo o resto segue a partir dele. Uma ponta classificada para 6 mm não pode ser forçada através de 25 mm aumentando a pressão; o orifício simplesmente não passa oxigênio suficiente e a pressão extra se transforma em turbulência que corrói a face cortada.
Os padrões regionais são igualmente importantes. Uma ponta que se encaixe em um assento de tocha estilo americano não se encaixará corretamente em uma tocha de padrão australiano ou britânico, mesmo quando a linha parecer apertada. As pontas de propano de duas peças acrescentam uma segunda diferença: os orifícios de pré-aquecimento e de corte são separados, portanto não são intercambiáveis com as pontas de acetileno de uma só peça.
| Espessura da placa | Tamanho típico da ponta | Pressão de oxigênio | Pressão de acetileno | Nota prática |
|---|---|---|---|---|
| 3 a 6 mm | 0 ou 1 | 20 a 25psi | 3 a 5psi | Viagem rápida, pré-aquecimento curto |
| 6 a 12mm | 1 ou 2 | 25 a 30psi | 4 a 6psi | Velocidade constante, até mesmo linhas de arrasto |
| 12 a 25mm | 2 ou 3 | 30 a 40psi | 5 a 8psi | Viagem mais lenta, cuidado com a escória |
| 25 a 50 mm | 3 ou 4 | 40 a 50 psi | 7 a 10psi | Perfure na borda da placa |
| 50 a 100 mm | 5 ou 6 | 50 a 60psi | 8 a 12 psi | Alto fluxo de oxigênio, pré-aquecimento em dois estágios |
Quando o corte estiver em execução, ajuste a partir do gráfico, em vez de afastá-lo dele. Uma borda superior arredondada com escória soldada na parte inferior geralmente significa que a pressão do oxigênio está muito alta ou o deslocamento é muito lento. Uma linha de escória macia e pegajosa e uma ruptura incompleta geralmente significam que a pressão está muito baixa ou que o deslocamento é muito rápido.
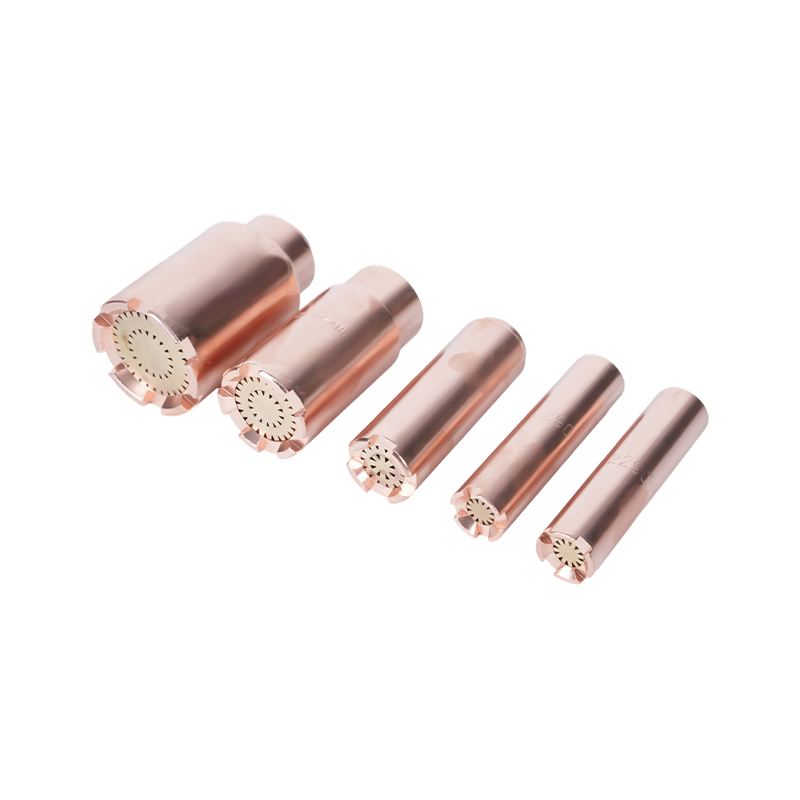
Tip care é a atualização de desempenho mais barata disponível. Limpe os orifícios com o limpador de ponta correto, nunca com uma broca ou arame de solda, e substitua qualquer ponta cujos orifícios de pré-aquecimento tenham ficado ovais ou cuja sede esteja arranhada. Nosso guia para seleção, configuração e manutenção da ponta da tocha de corte aborda rotinas de limpeza e solução de problemas com mais detalhes.
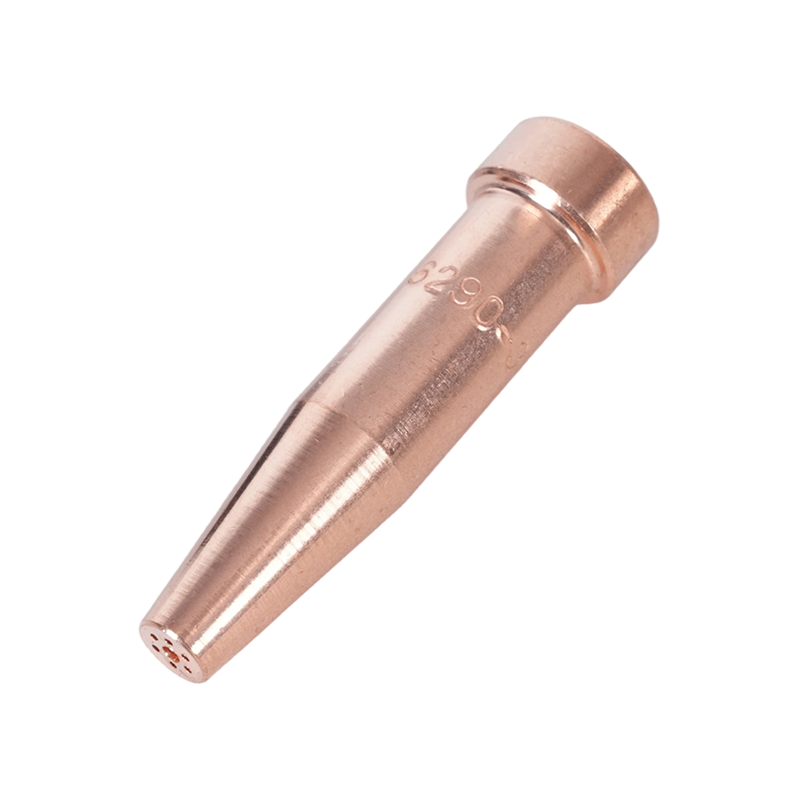
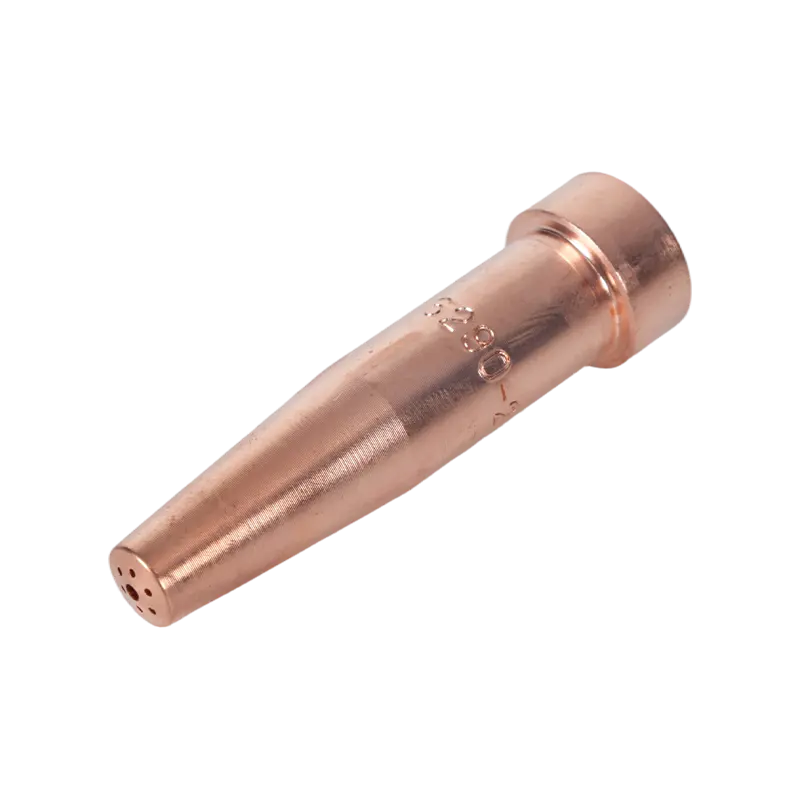 Ponta de corte de acetileno série 6290 para tochas estilo americano Esta ponta de corte de acetileno se adapta às tochas A735 e A623 e cobre aço de 1–300 mm; útil para trabalhos de perfuração e placas finas onde o acetileno continua sendo o preferido. Ver Produto →
Acetileno ou Propano
Para placas de 20 mm e superiores, o propano geralmente ganha no custo por metro de corte. Para chapas mais finas, perfuração e qualquer trabalho de brasagem ou aquecimento, o acetileno continua sendo o melhor combustível.
- O acetileno queima mais quente no oxigênio, perto de 3.100 graus Celsius, e pré-aquece mais rápido, o que é adequado para chapas finas, perfuração e soldagem.
- O propano tem uma temperatura de chama mais baixa, mas um envelope de calor maior que se mantém em seções grossas, e é mais barato por cilindro e mais seguro para armazenar.
- O acetileno é instável acima de aproximadamente 15 psi, então as pressões do acetileno permanecem baixas e a regra da válvula do cilindro é importante.
- O propano consome visivelmente mais oxigênio para o mesmo corte, de modo que as recargas de oxigênio se tornam o principal custo operacional.
- Os dois combustíveis precisam de dicas diferentes. Trocá-los altera o formato da chama, o tempo de pré-aquecimento e a qualidade do corte.
Técnica de ajuste e corte de chama
Acenda primeiro o acetileno e depois adicione oxigênio até que o cone interno fique brilhante, bem definido e arredondado na ponta. Essa chama neutra é o que a maioria das tabelas de corte assume. Uma chama oxidante com um cone curto e pontiagudo corta alguns aços mais rapidamente, mas desgasta as pontas e oxida a face cortada; uma chama de cementação com uma pena longa adiciona carbono e retarda o corte, por isso geralmente é mantida para trabalhos específicos de aquecimento.
Traga a ponta para a placa a cerca de 90 graus, pré-aqueça o ponto inicial até um vermelho cereja fosco, depois abra totalmente a alavanca de oxigênio de corte e siga em frente. Mantenha o impasse firme entre 3 e 5 mm. Montar a ponta no prato superaquece e lava o corte. Para cortes chanfrados, incline a tocha na direção de deslocamento e diminua um pouco a velocidade para que o chanfro permaneça reto.
Hardware de segurança que pertence a todas as configurações
Os supressores de flashback e as válvulas de retenção de fluxo reverso são os dois itens que mais frequentemente faltam em uma tocha que está em serviço há anos. Uma válvula de retenção interrompe o fluxo de gás para trás; um supressor de flashback também impede que uma frente de chama desça pela mangueira em direção ao regulador e ao cilindro. Os supressores na saída do regulador protegem a mangueira e o cilindro, enquanto os supressores na entrada da tocha protegem a extremidade do operador. Muitos códigos de site exigem ambos.
- As mangueiras de oxigênio e combustível não são intercambiáveis; use a classe e a convenção de cores corretas para sua região.
- Nunca use oxigênio no lugar de ar comprimido para limpeza ou sopro.
- Ventile a área de trabalho; acetileno, propano e oxigênio alteram a composição do ar ao redor do operador.
- Mantenha vigilância contra incêndio durante o período especificado em sua licença de trabalho a quente, geralmente 30 minutos após o último corte.
- Verifique as mangueiras quanto a queimaduras e rachaduras a cada turno; uma mangueira que foi atropelada por uma placa é um vazamento esperando para aparecer.
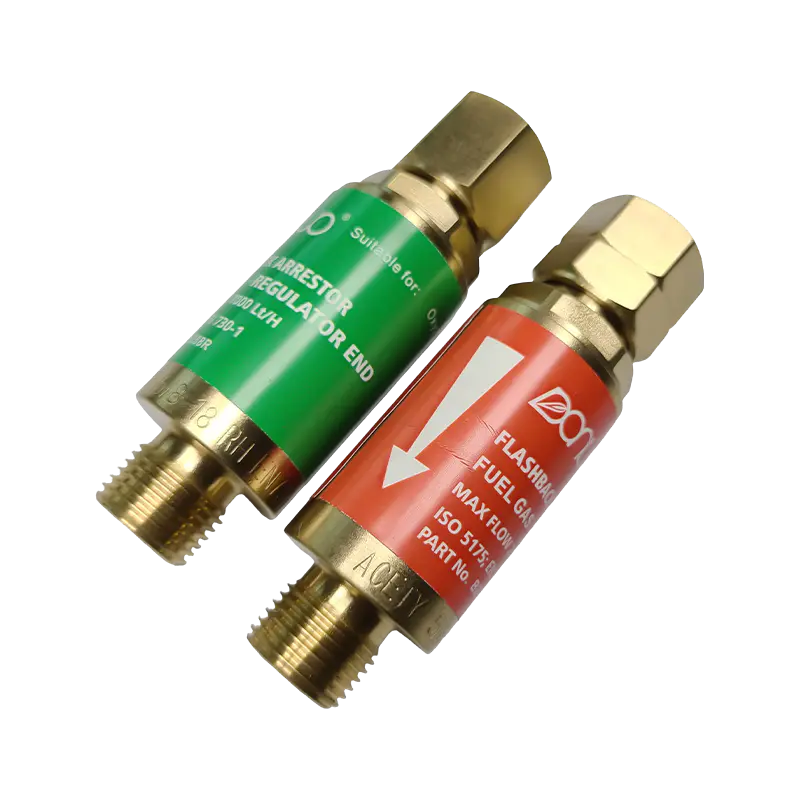 Supressor de flashback de oxi-acetileno série B288 Frequentemente ausente em tochas mais antigas, esse protetor protege as configurações de soldagem e corte com oxi-acetileno contra flashback e fluxo reverso, com modelos de oxigênio e gás. Ver Produto →
Combinando o corpo e o cabo da tocha com o trabalho
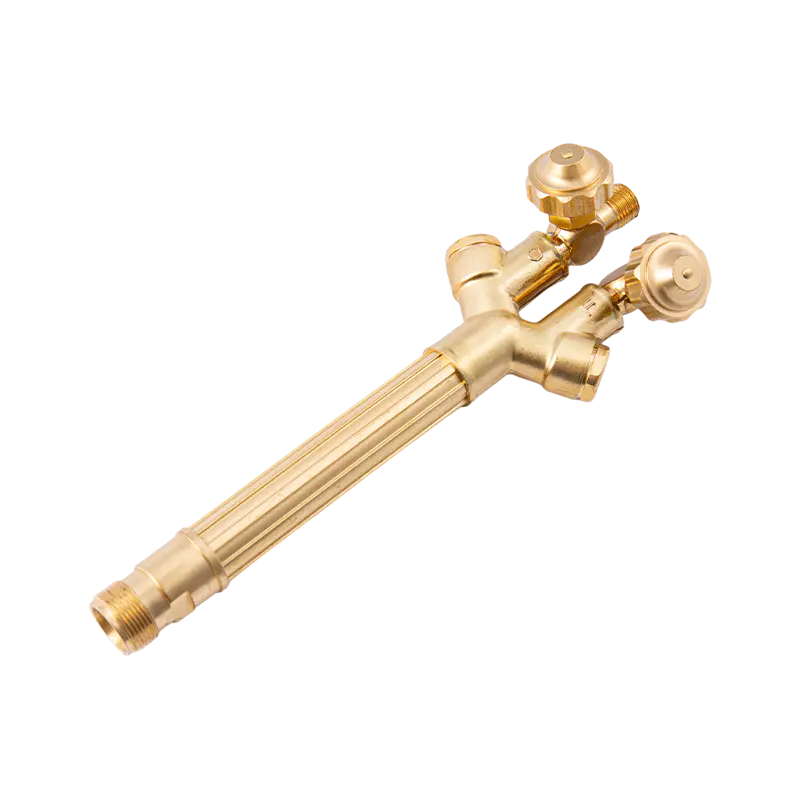
O hardware da tocha é classificado por função: pesado, médio e leve. Um acessório de corte resistente com uma alça correspondente mantém a pressão e permanece frio durante o corte de produção de chapas grossas. Um cabo leve faz o mesmo trabalho em chapas metálicas com menos peso na mão, mas não sobreviverá ao trabalho contínuo em chapas de 50 mm.
Três detalhes decidem se uma tocha se adapta a uma configuração existente. O padrão da região determina a compatibilidade da ponta, do acessório e do cabo, uma vez que os padrões dos EUA, Austrália, Reino Unido e Japão utilizam diferentes padrões de sede e rosca. O formato também é importante: as combinações de acessório e cabo são mais baratas de manter porque apenas a peça desgastada é substituída, enquanto as tochas manuais de peça única são mais simples para uso ocasional. O material acompanha a posição de trabalho, com corpos de latão resistindo ao calor e ao desgaste e segurando bem as roscas, e alças de alumínio cortando peso para trabalhos aéreos.
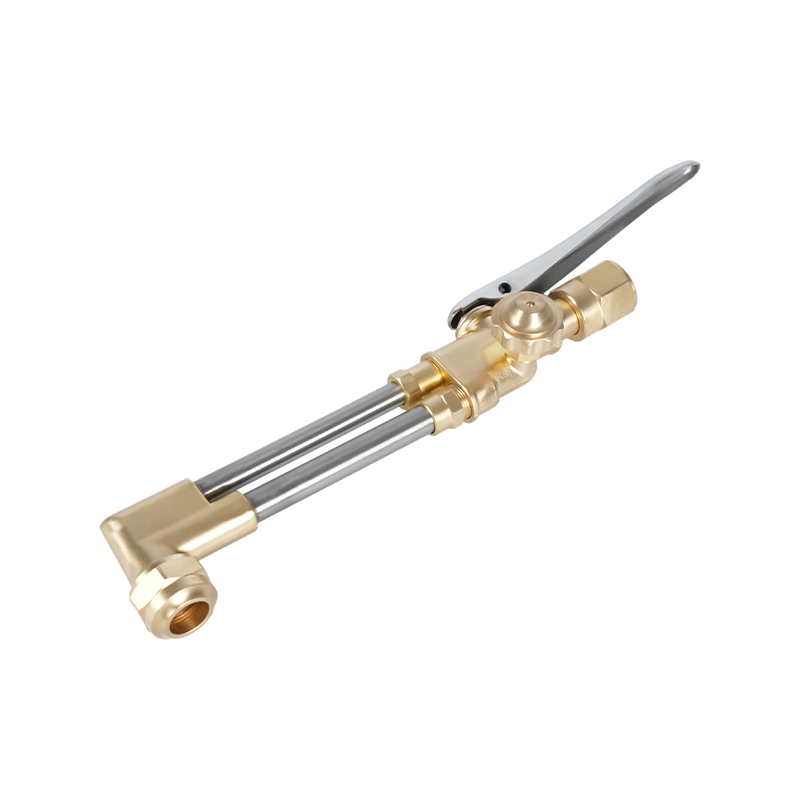
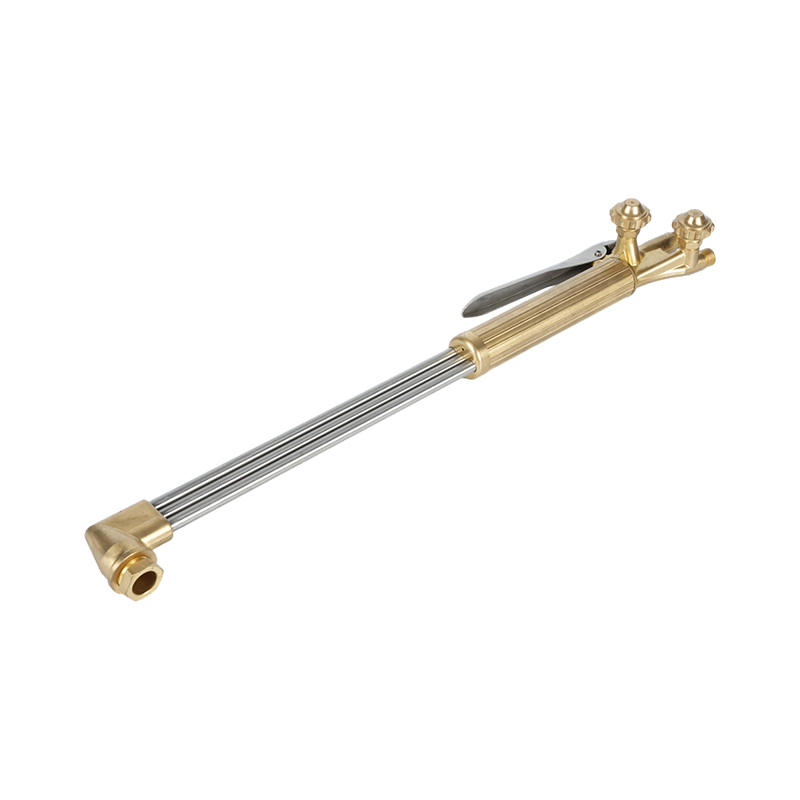 Tocha de corte portátil de oxigênio e acetileno para serviços pesados B400 Tocha manual robusta para corte de acetileno ou propano até 300 mm, com fluxo de tubo duplo e cabeça de latão forjado; atende fabricação, construção naval e reparo. Ver Produto →
Fornecimento de tochas, pontas e peças sobressalentes
Para distribuidores e fabricantes, as questões práticas são sobre continuidade: a mesma série de pontas pode ser encomendada novamente em dois anos, as sedes e as roscas são consistentes lote a lote e as peças sobressalentes podem ser fornecidas sob sua própria marca? Um fornecedor que administra materiais, fabricação de moldes, forjamento, usinagem e testes internamente pode manter essas tolerâncias e também pode produzir peças de acordo com o desenho do cliente quando nenhum padrão padrão se ajusta a uma tocha existente.
Se você estiver combinando pontas e cabos com uma frota existente ou planejando uma linha OEM, envie seus desenhos e especificações de rosca através de nosso página de contato e voltaremos com o padrão padrão mais próximo ou uma opção personalizada.