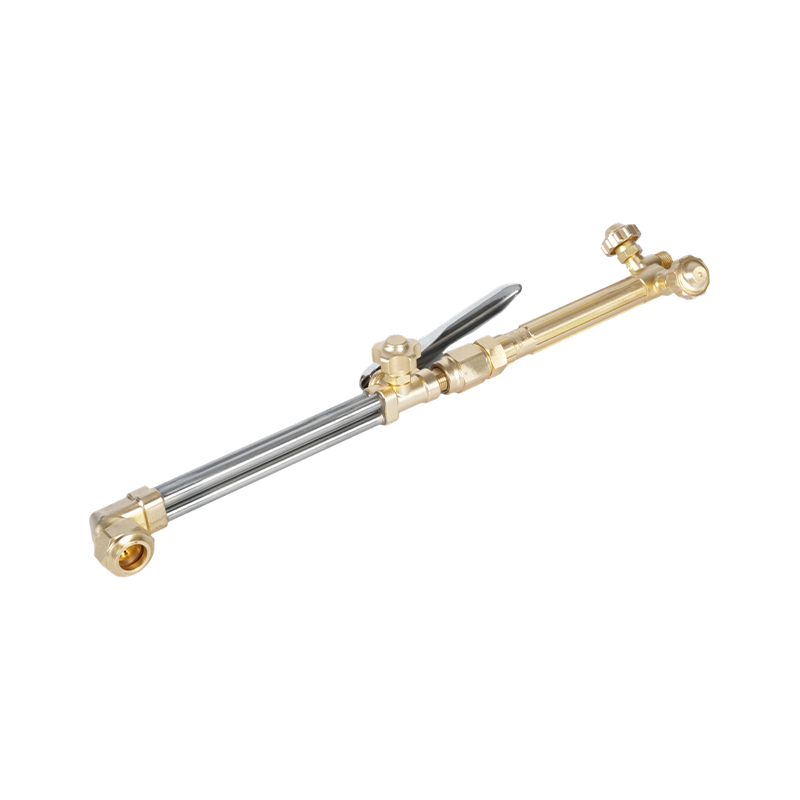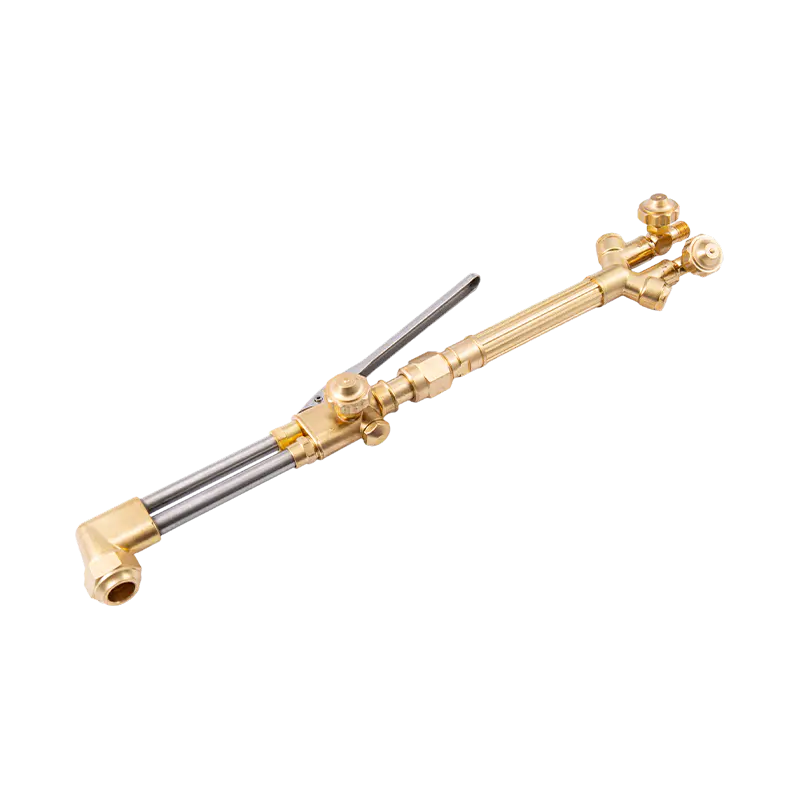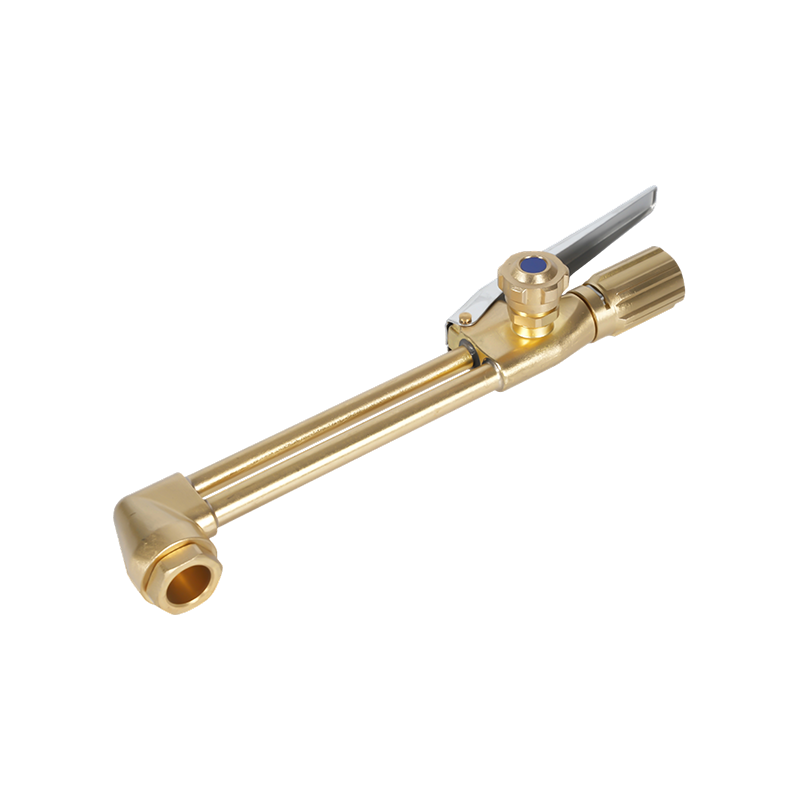
Um soldador pega uma tocha com ponta tamanho 2, acende-a, define o que parece ser uma chama neutra e ainda termina o turno com uma borda cortada que precisa ser lixada e um cordão que quebra na ponta. As pressões estavam de acordo com o livro, a placa estava limpa e nada no medidor parecia errado. O que flutuou foi a própria chama de oxi-acetileno, um pouco longe demais no oxigênio ou um pouco longe demais no acetileno.
A versão resumida: a chama é definida pela proporção de oxigênio para acetileno na ponta, e não apenas pelos números do regulador. Três chamas saem dessa proporção, neutra, cementante e oxidante, e cada uma carrega uma temperatura diferente, uma química diferente no metal fundido e um conjunto diferente de trabalhos que executa bem. Aprenda a ler os cones e a maioria das falhas de corte e soldagem serão diagnosticadas antes da primeira passagem.
Por que a proporção é mais importante do que a leitura do medidor
O acetileno queimado em oxigênio puro atinge cerca de 3.200 a 3.500 °C (5.790 a 6.330 °F), mais quente que o propano, propileno ou gás natural na mesma tocha. Esse número do título só se mantém em uma mistura próxima de 1:1. Alimente mais acetileno e a chama esfria um pouco enquanto o cone interno forma uma pena de carbono não queimado. Alimente mais oxigênio e o cone encurta, a chama fica mais forte e o oxigênio livre começa a atacar o aço.
Um medidor regulador mostra o que está disponível na entrada, não o que chega ao orifício. O comprimento da mangueira, o tamanho da ponta e uma ponta parcialmente bloqueada alteram a entrega. Por isso todo procedimento sonoro termina com a mesma instrução: ajustar visualmente, na tocha, com a chama acesa e brincando com o trabalho.
As três chamas de oxi-acetileno lado a lado
| Chama | Oxigênio em acetileno | O que você vê | Trabalho típico | Risco quando mal aplicado |
|---|---|---|---|---|
| Neutro | Cerca de 1:1 | Dois cones bem definidos, cone interno branco-azulado brilhante, sem penas | Corte e soldagem de aço macio, brasagem com fluxo, aquecimento geral | Baixo risco; ligeira oxidação em alumínio |
| Carburização | Rico em acetileno, cerca de 0,8 a 0,9:1 | Três zonas: cone interno, pena esbranquiçada, envelope externo; pode fuligem | Alumínio, ligas de níquel, reparação de ferro fundido, revestimento duro, aço de alto carbono | Captação de carbono, fuligem no corte, soldas duras sensíveis a trincas |
| Oxidante | Rico em oxigênio, cerca de 1,2:1 ou mais | Cone interno curto, agudo e mais claro, chiado mais alto, envelope menor | Latão e bronze, goivagem, escarificação, alguns cortes rápidos | Descarbonetação, elementos de liga queimados, soldas porosas, corte largo e áspero |
Trate a coluna do meio como ponto de partida. Dois operadores podem definir a mesma relação nominal e ainda assim ver diferentes comprimentos de cone, porque o desgaste da ponta e a pureza do gás alteram o limite visível. Os cones, e não os números, são o verdadeiro instrumento.
Chama neutra: a linha de base para dominar primeiro
Abra o acetileno, acenda-o e adicione oxigênio até que a pena desapareça e restem dois cones limpos: um cone interno brilhante e um envelope externo mais claro. Sem chiado, sem fuligem, sem brilho na ponta. Isso é neutro.
É a chama na qual você recorre porque não adiciona carbono nem o remove. Corte de aço macio, soldagem por fusão, brasagem com fluxo e aquecimento geral ficam confortavelmente nele. Para corte, neutro é o padrão seguro. Uma chama ligeiramente oxidante corta mais rápido, mas as paredes do corte ficam mais ásperas e a borda endurece, o que custa tempo na fase de usinagem.
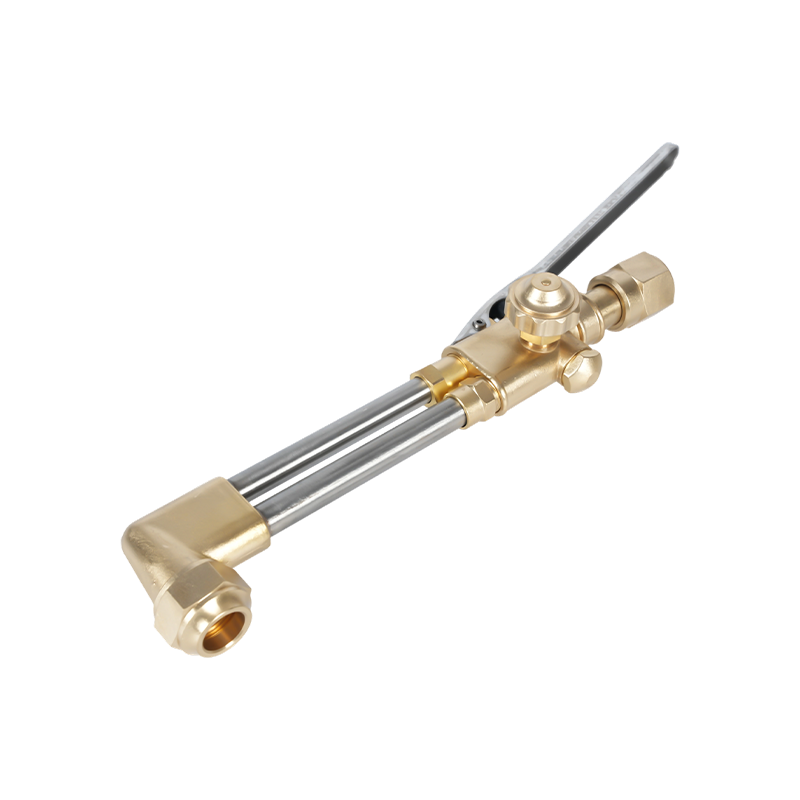
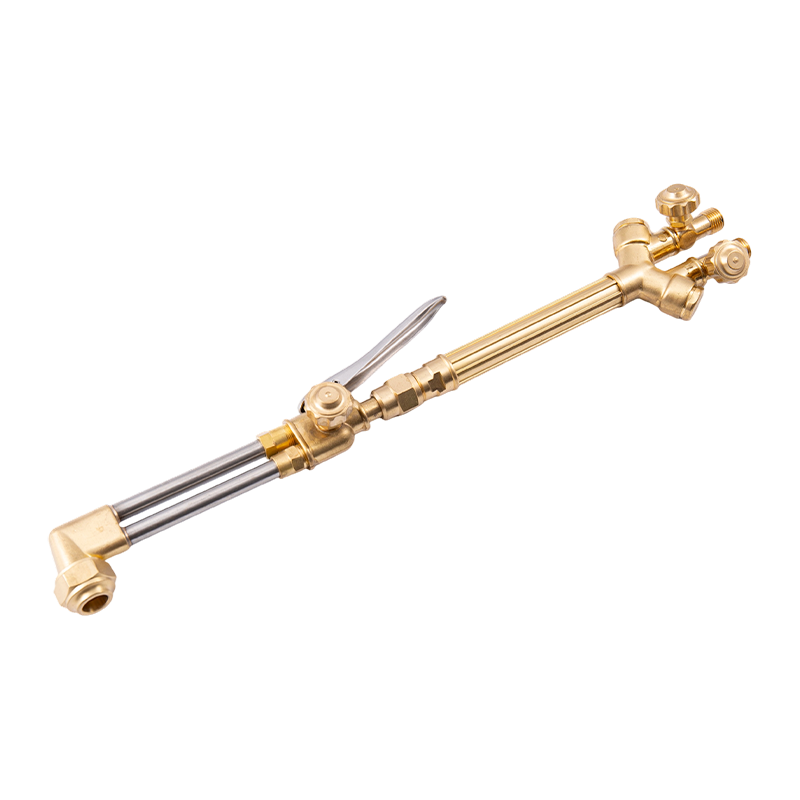
O apego é tão importante quanto o ambiente. Um acessório de corte de duas peças, como o A212, manuseia placas de alguns milímetros até seções pesadas em uma alça, o que mantém a proporção consistente entre operadores e turnos.
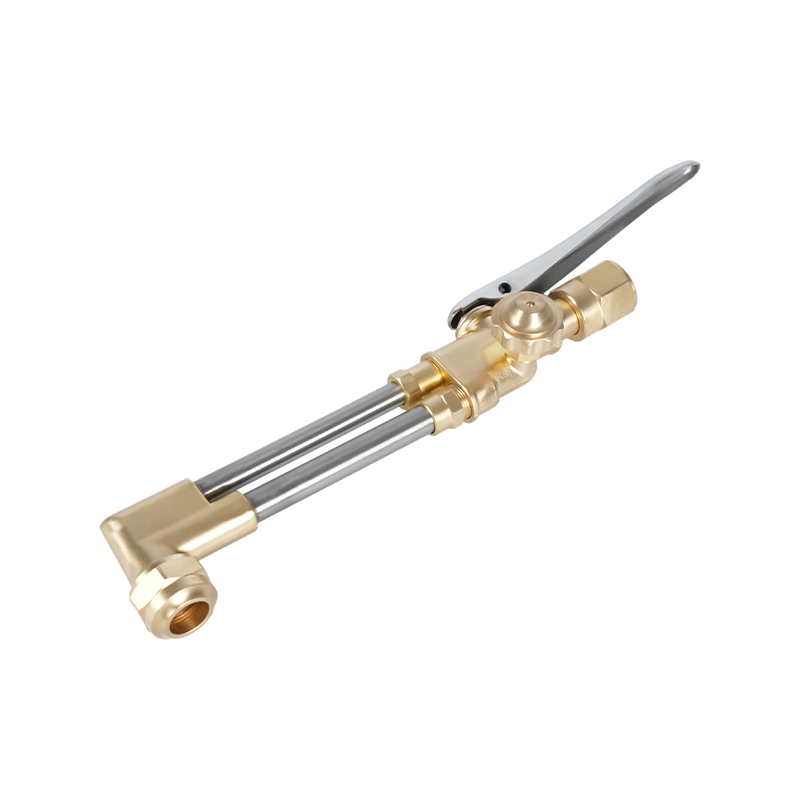 Acessório de corte resistente A212 para oxi-acetileno e propano O corpo em latão forjado e as válvulas em aço inoxidável proporcionam durabilidade para corte de chapas pesadas de até 200 mm, com desempenho consistente entre operadores e turnos. Ver Produto →
Se a face cortada mostrar uma linha de arrasto estreita e limpa e uma borda superior afiada, a chama estava quase neutra. Bordas irregulares e escória pesada geralmente significam que a chama estava errada antes da velocidade de deslocamento.
Chama de cementação: acetileno extra, cuidado extra
Abra o acetileno uma fração além do oxigênio e uma terceira zona aparecerá, uma pena esbranquiçada situada entre o cone interno e o envelope externo. Essa pena é carbono não queimado e faz duas coisas ao mesmo tempo: reduz o potencial de oxigênio na piscina e deposita carbono no metal.
Usado deliberadamente, é a escolha certa para alumínio, níquel e ligas com alto teor de níquel, reparos de ferro fundido e revestimento duro, onde uma atmosfera levemente redutora protege a poça de fusão. Em aços com alto teor de carbono e aços para ferramentas, uma pena curta compensa a queima de carbono durante a soldagem.
A armadilha é aplicá-lo em aço de baixo carbono porque parece mais suave. A captação de carbono endurece a solda e a torna mais sensível a trincas, e a fuligem deixada em um corte causa fusão incompleta na próxima passagem. Mantenha a pena curta, não mais do que uma vez e meia o cone interno, e limpe a peça de trabalho se aparecer fuligem.
Chama oxidante: curta, afiada e fácil de exagerar
Adicione muito oxigênio e o cone interno encurta e fica mais nítido, a nota sobe e o envelope externo se contrai. Muitos operadores criam essa chama por acidente quando abrem o oxigênio muito cedo ou ajustam pressões acima do gráfico de pontas.
Propositalmente, ele pertence ao latão e ao bronze, onde uma atmosfera oxidante suprime a fumaça do zinco, e à goivagem e escarificação, onde o calor agressivo é necessário. No aço é corrosivo. O carbono queima da camada superficial, os elementos de liga oxidam e o resultado é uma solda porosa com escória presa abaixo das bordas. Uma pele cinza granular na face cortada e um corte mais largo do que o gráfico prevê são sinais de que a mistura foi longe demais.
Ajustar, ler e desligar a chama
- Inspecione a ponta: orifício redondo, sede limpa, anéis de vedação intactos. Limpe com um limpador de pontas adequado, nunca com uma broca.
- Defina as pressões do regulador de acordo com a tabela de pontas do fabricante da tocha, mantendo o acetileno igual ou inferior a 1 bar (cerca de 15 psi).
- Purgue ambas as linhas por um ou dois segundos para limpar o ar e o gás viciado.
- Abra a válvula da tocha de acetileno cerca de um quarto de volta e acenda com um percutor, não com um isqueiro.
- Adicione oxigênio até que a pena desapareça e, em seguida, faça o ajuste fino em um pedaço do mesmo aço.
- Ajuste para o trabalho: uma pena curta para trabalhos de cementação, um cone mais curto para trabalhos de oxidação.
- Desligue primeiro o acetileno, depois o oxigênio, depois sangre as linhas e feche as válvulas do cilindro.
Dois hábitos evitam a maioria das surpresas. Primeiro, verifique novamente a chama após cada troca de ponta ou reconexão da mangueira, pois a entrega muda. Segundo, mantenha um cupom de teste do material real por perto; uma chama que parece perfeita ao ar livre pode ter uma leitura muito diferente em uma placa dissipadora de calor.
Hardware que mantém a chama repetível
A chama é tão estável quanto as partes que a alimentam. Um assento de ponta desgastado puxa o ar através da rosca, um anel de vedação inchado altera a mistura entre as passagens e uma ponta e acessório incompatíveis alteram a proporção para todos que pegam a tocha. Em uma bancada de produção, essa variação aparece como largura de corte inconsistente muito antes de alguém suspeitar do gás.
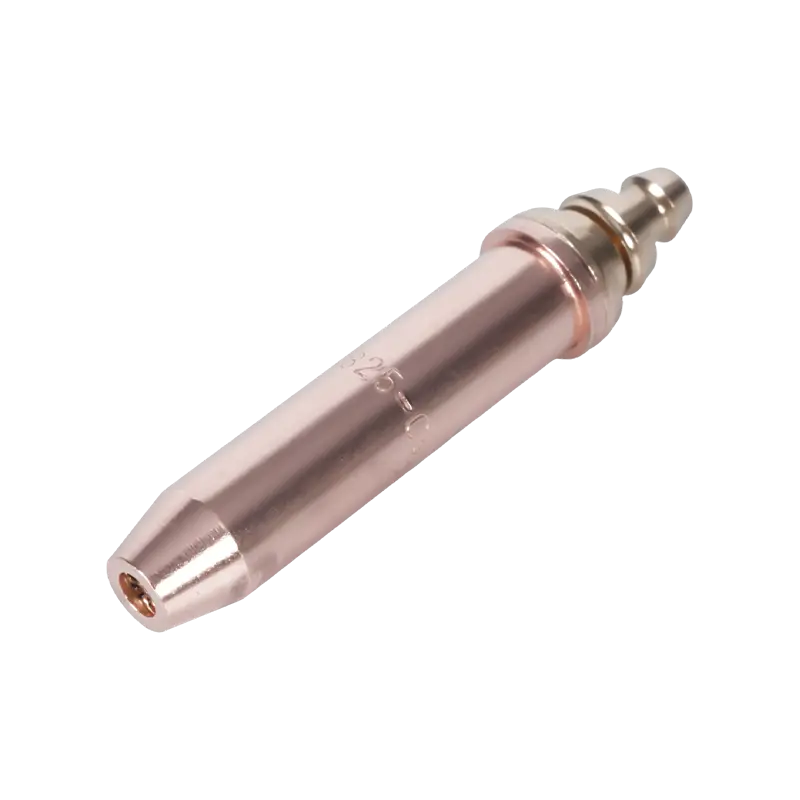
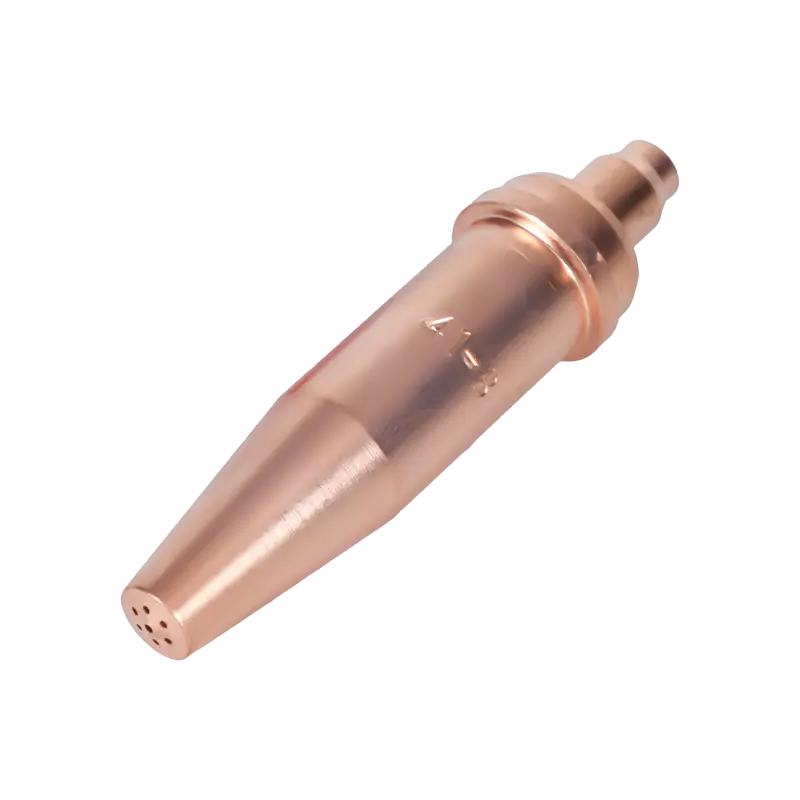
As pontas de acetileno são dimensionadas por orifício e por função. Uma série de uso geral como a 1101 cobre as espessuras de chapa comuns encontradas em oficinas de fabricação e reparos, enquanto as séries para serviços pesados são adequadas para seções mais espessas e cortes contínuos mais longos.
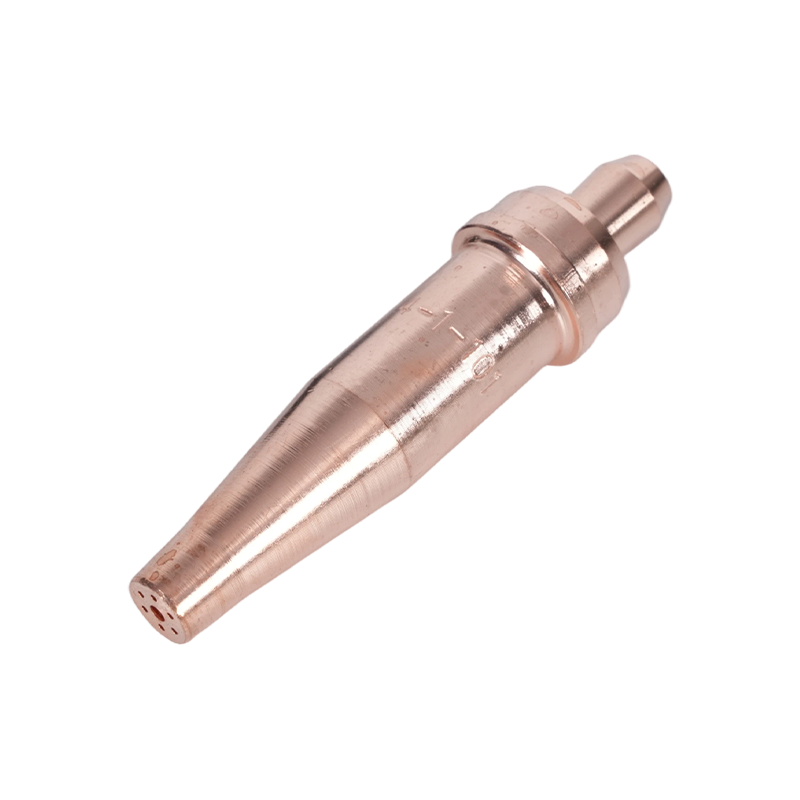 Pontas de tocha de acetileno série 1-101 para corte de 5–200 mm Cobre placas de 5 a 200 mm com comprimento de 76 mm e cabe em tochas A217, A218, A219, A246, A212 e A800 para trabalhos de fabricação e reparos. Ver Produto →
Os consumíveis merecem a mesma atenção que o corpo da tocha. Escolher o tamanho certo, colocá-lo em esquadro e substituí-lo ao primeiro sinal de lascamento é abordado com mais profundidade neste guia para seleção e manutenção das pontas da tocha de corte , que vale a pena ler junto com o gráfico de dicas.
Para compradores que especificam kits em uma oficina, a verificação prática é a uniformidade: mesma interface de cabo, mesma série de acessórios, mesma numeração de ponta, de modo que uma configuração de chama registrada em uma bancada possa ser reproduzida em outra.
Pontos de segurança que alteram o comportamento da chama
Flashback é o modo de falha que mais importa e é um problema de chama e não de gás. Uma frente de chama subindo pela mangueira transforma um pequeno erro em um evento cilíndrico. As válvulas de retenção retardam a reversão do gás, mas não interrompem a frente da chama; apenas um prendedor adequado o faz. Instale-os na saída do regulador e, quando a avaliação de risco assim o exigir, também na entrada da tocha.
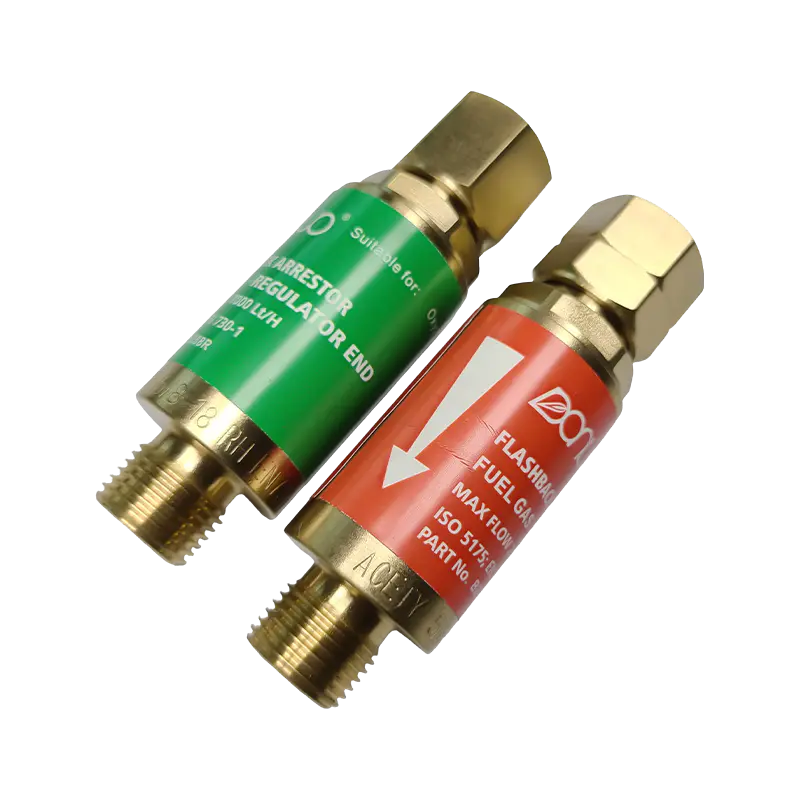 Supressor de flashback de oxi-acetileno série B288 Evita flashback e fluxo reverso de gás com modelos para oxigênio (7.000 L/h) e gás combustível (2.600 L/h) em vários tamanhos de rosca, protegendo operadores e equipamentos. Ver Produto →
Nunca coloque acetileno acima de aproximadamente 1,5 bar (cerca de 15 psi) na mangueira, pois o acetileno livre se torna instável em pressões mais altas. Mantenha os cilindros na posição vertical e seguros, mantenha a graxa e o óleo longe das conexões de oxigênio e use lentes de filtro do tom correto para o trabalho em questão. Uma chama que estala, assobia ou muda de cor por si só é um sinal de interrupção do trabalho, e não algo para se ajustar.
O ajuste da chama é uma habilidade medida em segundos, mas decide a qualidade do corte, a solidez da solda e a vida útil dos consumíveis em toda a oficina. Se você estiver padronizando tochas, pontas e supressores para uma linha de produção, ou precisar de peças feitas de acordo com seus próprios desenhos e especificações de gás, a equipe pode ser contatada através do página de contato com seus dados.